湖北新能源结构件 五金加工件研发厂家
关键词: 湖北新能源结构件 五金加工件研发厂家 五金加工件

 2026.10.22
文章来源:
新能源五金加工涉及冲压、焊接、电镀、喷涂等工序,安全与环保要求日益严格。安全生产:冲压设备需配备安全光栅与双手操作装置;焊接作业需配备排烟除尘系统,焊工需佩戴防护装备;电镀车间需配备通风与应急冲洗设施;化学品(酸碱、电镀液)需分类储存、专人管理。环保合规:废水(含重金属、酸碱)需经处理达标后排放;废气(喷涂 VOCs、焊接烟尘)需经收集净化;固废(废边角料、废电镀渣、废涂料)需分类交由有资质单位处置。企业需取得排污许可证,并按要求开展自行监测。有害物质管控:产品需符合 RoHS 指令,限制铅、汞、镉、六价铬、多溴联苯、多溴二苯醚等有害物质含量;出口欧盟的产品还需关注 REACH 法规中高度关注物质(SVHC)的限制要求。未密封保存的继电器银触点需在12小时内用完,长时间暴露在含硫空气中易生成硫化银。湖北新能源结构件 五金加工件研发厂家
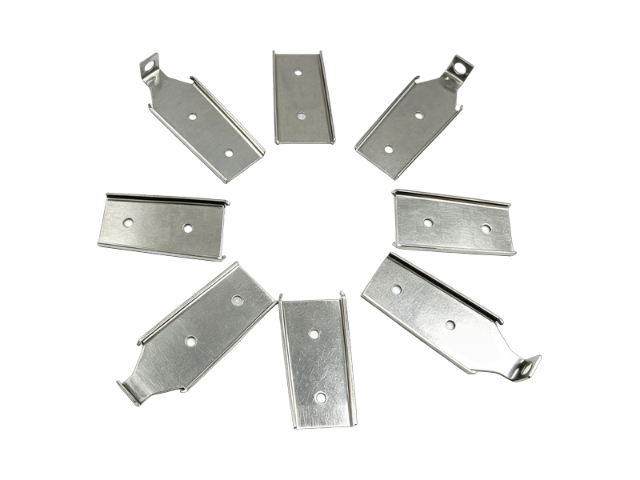
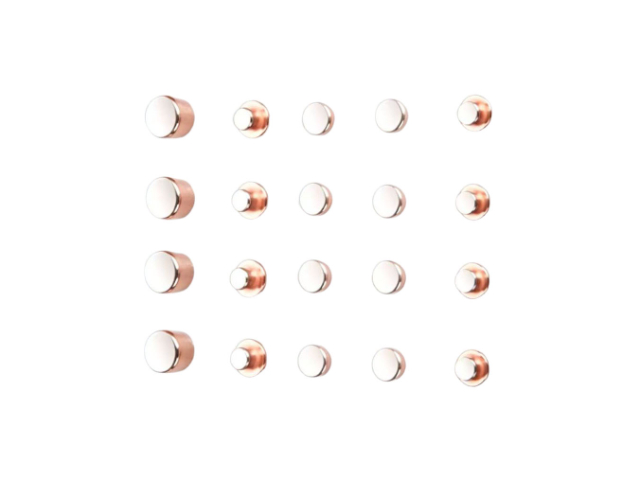
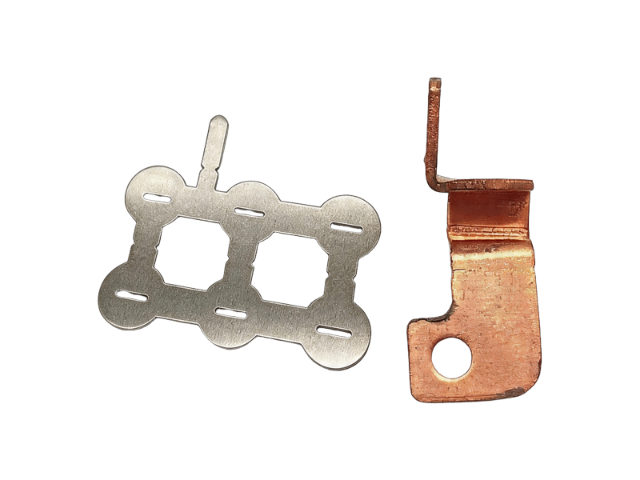
新能源五金件的材料选择围绕导电导热、轻量化、度、耐候绝缘四大需求展开,形成以铜合金、铝合金、不锈钢为主,特种合金与复合材料为补充的材料体系,同时兼顾加工适配性与环保合规性。铜合金(紫铜、黄铜、磷青铜)凭借98% IACS 以上的导电率与优异导热性能,成为动力电池载流铜块、连接端子、充电桩连接器、叠层母排的材料,可满足大电流传输与快速散热需求,同时具备良好的冲压、焊接与电镀性能。铝合金(6061、6082、A380)是轻量化,通过固溶强化与时效处理实现强度与重量平衡,电池托盘、电机壳体、电控外壳等部件采用铝合金替代传统钢材,可减重 30% 以上,同时保障碰撞强度与结构刚度,适配新能源汽车续航提升需求。江西金属弹片五金加工件源头厂家继电器银触点是控制电路通断的重心五金部件,直接决定电气系统的运行稳定性。
五金精密加工流程覆盖多道工序,主流加工方式以冲压成型为,辅以机加工、弯折、裁切等工艺。冲压加工依靠精密模具,将金属板材完成落料、冲孔、折弯、压型,快速实现端子基础轮廓成型,适合大批量标准化产品生产。模具精度直接决定端子尺寸公差,高压端子关键配合尺寸公差通常控制在极小范围,模具磨损、模具间隙偏移都会造成产品翘曲、孔位偏移,生产过程中需要定时校验模具状态。针对部分非标定制高压端子,结构复杂无法完全依靠冲压完成,则会采用数控机加工方式,通过切削、铣削、钻孔完成工件成型。机加工灵活性强,可以实现异形结构、特殊孔位的加工,适合小批量、多规格的定制化订单,但生产效率相较冲压更低,加工成本也会有所上升。加工过程中,要重点管控工件的边角状态,高压部件严禁残留尖锐毛刺,金属毛刺一旦脱落,落入电气腔体内部,极易造成高压爬电、短路隐患,因此去毛刺是必不可少的工序,可通过振动研磨、抛光等多种方式处理,保证工件边缘圆滑过渡。
现阶段行业发展趋势方面,随着各类高压电气设备迭代升级,市场对高压端子五金件提出更多新需求。一方面产品趋向小型化,设备集成度越来越子体积不断压缩,在更小空间内依旧要承载大电流,这就对五金加工精度提出更高挑战,对模具精度、折弯回弹控制、镀层均匀度管控持续升级。另一方面定制化需求持续上涨,不同设备结构差异大,标准化端子无法完全覆盖全部场景,小批量多品种的订单占比持续提升,对加工产线柔性生产能力提出考验。同时环保要求不断提升,表面处理环节更加注重绿色工艺,降低加工过程污染物排放,实现生产环节合规化。中频逆变点焊工艺将继电器银触点与弹片牢牢结合,焊点空洞率可控制在3%以内。
新能源五金件大量涉及焊接与机械连接,工艺质量直接关系到结构安全与电气性能。焊接工艺:铝合金电池壳体、水冷板常采用 MIG 焊、TIG 焊或激光焊接;铜排连接采用钎焊或超声波焊接;不锈钢箱体采用氩弧焊。焊接需满足以下要求:焊缝连续饱满,无裂纹、气孔、未焊透、咬边等缺陷;焊接变形需控制在允许范围内,必要时采用工装夹具或焊后校形;承压件(如水冷板)需进密或水压试验,确保无渗漏;焊接参数需经过工艺评定(WPQR),焊工需持证上岗。紧固件连接:高强度螺栓连接需按规定扭矩拧紧,关键部位需使用扭矩扳手并记录扭矩值;铜排螺栓连接需配置弹垫、平垫,接触面需镀锡或涂导电膏,以降低接触电阻并防止电化学腐蚀。精密冲压工艺能将继电器银触点的尺寸精度控制在±0.01mm,保障批量装配的一致性。湖北继电器磁极片五金加工件定制厂家
新能源五金加工行业正在告别粗放拼产能的时代,转向高精度定制化的精密配套赛道。湖北新能源结构件 五金加工件研发厂家
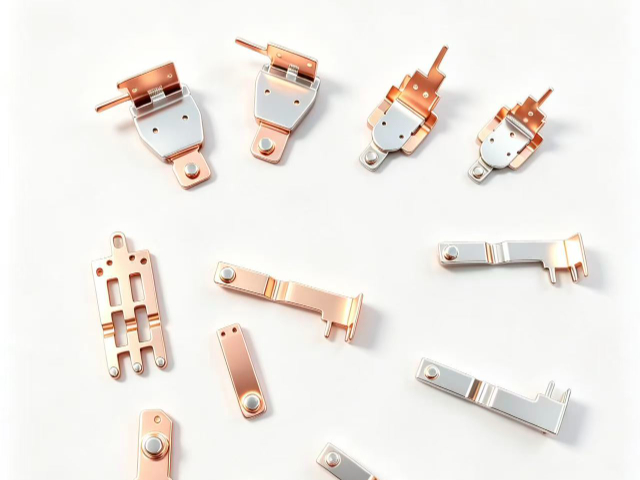
多工位级进精密冲压成型,是静簧片主体结构定型的工序,也是尺寸精度管控严苛的环节。当前量产加工普遍采用高速伺服级进模连续冲压模式,搭配刚性精密冲床,冲压频次可达每分钟 600~1000 次,依靠模具多工位分步完成导正定位、冲孔、落料、渐进折弯、压印整形、触点铆接、裁断分离全流程,摒弃单工序零散加工带来的定位偏差与效率损耗。模具是冲压精度的载体,成型镶件选用硬质合金、TiAlN 纳米涂层模具钢,硬度维持在 HRC62~65,模具冲裁间隙设定为板材厚度的 3%~5%,超薄工件微间隙可精细控制至 0.001mm,从源头抑制毛刺、塌角、撕裂等缺陷,要求冲压断面毛刺高度低于 0.003mm,杜绝尖锐毛刺划伤触点镀层、造成回路短路隐患。湖北新能源结构件 五金加工件研发厂家
深圳市金力丰五金制造有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳市金力丰五金制造供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

- 山东继电器磁极片五金加工件生产厂家 2026-10-22
- 上海继电器动簧片五金加工件配件 2026-10-22
- 江西继电器导电端子五金加工件 2026-10-22
- 上海继电器接地片五金加工件源头厂家 2026-10-22
- 湖南继电器衔五金加工件研发厂家 2026-10-22
- 山东继电器五金加工件研发厂家 2026-10-21
- 安徽高压端子 五金加工件生产厂家 2026-10-21
- 江西继电器衔五金加工件研发厂家 2026-10-21



- 01 江西数控机加工厂家价格
- 02 苏州冷镦螺丝模具定制解决方案
- 03 内蒙古液压电缆放线架图片
- 04 山西合金无缝钢管多少钱一吨
- 05 轴心分体液压拉马售后服务
- 06 福建锂电池冲压件五金加工件加工厂家
- 07 上海一体式液压拉马厂家价格
- 08 北京零件组合柜
- 09 杭州轨道板钻机代理
- 10 广东不锈钢304压缩弹簧供应