继电器导电端子五金加工件源头厂家
关键词: 继电器导电端子五金加工件源头厂家 五金加工件

 2026.10.23
文章来源:
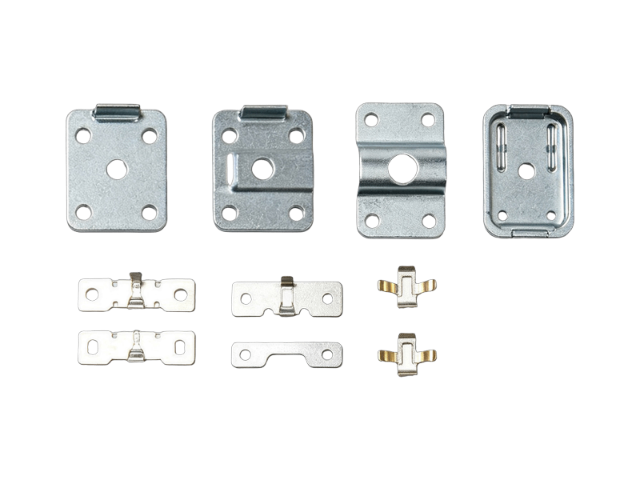
多工位级进精密冲压成型,是静簧片主体结构定型的工序,也是尺寸精度管控严苛的环节。当前量产加工普遍采用高速伺服级进模连续冲压模式,搭配刚性精密冲床,冲压频次可达每分钟 600~1000 次,依靠模具多工位分步完成导正定位、冲孔、落料、渐进折弯、压印整形、触点铆接、裁断分离全流程,摒弃单工序零散加工带来的定位偏差与效率损耗。模具是冲压精度的载体,成型镶件选用硬质合金、TiAlN 纳米涂层模具钢,硬度维持在 HRC62~65,模具冲裁间隙设定为板材厚度的 3%~5%,超薄工件微间隙可精细控制至 0.001mm,从源头抑制毛刺、塌角、撕裂等缺陷,要求冲压断面毛刺高度低于 0.003mm,杜绝尖锐毛刺划伤触点镀层、造成回路短路隐患。多组触点排布时,小负载继电器银触点需放置在大负载触点上方,避免烧蚀物掉落引发干扰。继电器导电端子五金加工件源头厂家
新能源项目通常需求量大、交付周期紧,对五金件的批量一致性与供应链稳定性有较高要求。批量一致性:同批次产品的尺寸、镀层厚度、力学性能离散度需控制在规定范围内。通过模具标准化、工艺参数固化、SPC 统计过程控制等手段保障一致性。关键特性需建立控制图,实时监控过程能力指数(Cpk),通常要求 Cpk 不低于 1.33。交付能力:需具备稳定的产能与合理的安全库存,能够响应客户的滚动预测与紧急订单。模具寿命管理与备件储备是保障连续生产的重要环节。追溯性:每件产品应可追溯至原材料批次、生产批次、操作人员、检验记录。通过条码、二维码或批次管理系统实现全链条追溯,一旦出现质量问题可快速定位与召回。福建继电器外壳五金加工件生产厂家储能系统内部的五金冲压件,需要经过上万次抗疲劳测试才能满足长期运行要求。
成品检测与分选是把控轭铁加工品质的一道关卡,贯穿全流程的品质管控是保障产品合格率的。检测项目涵盖尺寸精度检测、外观质量检测、磁性能检测与结构稳定性检测四大维度。采用高精度卡尺、投影仪、平整度检测仪等设备核验工件长宽尺寸、孔径、折弯角度、平面度等关键参数,确保公差符合标准;人工结合光学设备排查表面毛刺、划痕、镀层缺陷、形变等外观问题;通过专业磁性能检测设备测试磁导率、剩磁、磁损耗等指标,保障电磁性能满足继电器工作要求;同时抽样开展结构稳定性测试,核验工件抗压、抗形变能力,确保长期工况下稳定工作。检测完成后对成品分级分选,剔除不合格品,合格品清洁封装,避免存放过程中沾染杂质、发生氧化形变。
与传统五金加工相比,新能源领域对五金件的材料性能、加工精度、表面质量、耐腐蚀性及批量一致性提出了更为严苛的要求。以下从多个专业维度逐一解析。
新能源五金件的材料选型需围绕轻量化、高强度、高导电导热、耐腐蚀及成本可控等目标展开。广泛应用于光伏边框、电池壳体、水冷板及充电桩外壳。其中 6061-T6 兼具强度与成型性,是结构件的常用选择;6063 多用于挤压型材;7075 强度更高,适用于承载较大的结构部位。铜及铜合金:紫铜 T2、TU1 具有优异的导电导热性能,是母线排、连接片、散热基板的材料;黄铜 H62/H65 用于端子、接插件;磷青铜 C5191/C5210 因弹性好,适用于弹性接触件。大电流场景下,铜排厚度通常在 2mm 至 10mm 之间,需保证导电截面充足。 新能源五金加工件是支撑整车电动化转型的重心基础构件,每一处细节精度都直接影响车辆运行稳定性。
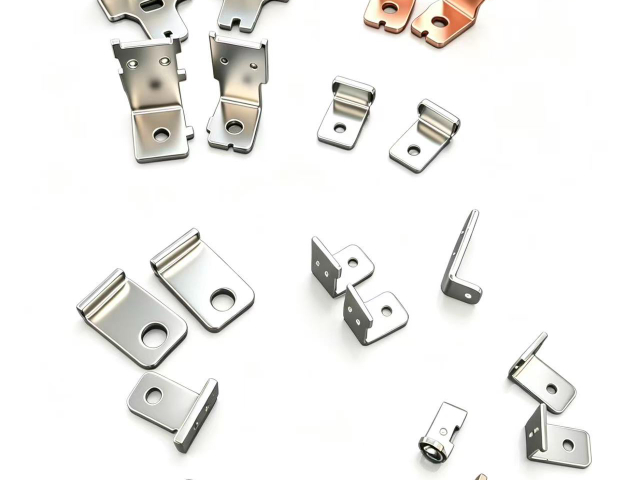
高压端子、连接铜排表面镀银、镀金,镀层厚度控制在 0.1-0.5μm,提升导电性能与抗电弧性;铝合金部件采用阳极氧化处理,形成致密氧化膜,增强耐候性与绝缘性;户外部件采用锌铝镁镀层或钝化处理,盐雾测试达 500 小时以上,适配恶劣工况。绝缘涂层应用于高压系统部件,提升电气安全性,满足新能源汽车高压平台(200-800V)安全标准。精密装配依托自动化设备,控制装配间隙在 0.01-0.03mm,自动化装配率达 75% 以上,避免装配偏差导致的触点接触不良、部件松动等问题。增材制造(3D 打印)逐步从原型开发走向批量生产,金属粉末床熔融技术实现复杂内流道散热器、异形结构件一体化成型,减少焊接工序,提升部件整体性与散热效率,适配小批量、定制化复杂部件生产需求。新能源汽车A柱、B柱位置的高强度钢五金件,是碰撞时守护座舱安全的关键屏障。广东继电器五金加工件来图定制
新能源五金加工行业正在告别粗放拼产能的时代,转向高精度定制化的精密配套赛道。继电器导电端子五金加工件源头厂家
CNC 数控加工聚焦复杂结构件、异形件与高精度部件,三轴联动设备完成平面、孔位基础加工,五轴联动加工中心实现复杂曲面、多角度孔位一体化成型,精度可达 **±0.002mm**,广泛应用于电机铁芯、电控壳体、储能液冷板、电池端板等部件。车铣复合机床整合车、铣、钻、攻丝等多工序,一次装夹完成全部加工,效率比传统工艺提升 50% 以上,同时减少装夹误差,保障同轴度、位置度等关键形位公差。针对铝合金薄壁件、微型零件,采用高速切削工艺,优化切削参数与夹具设计,控制切削热与振动,避免零件翘曲变形,如电机壳壁厚从 5mm 减至 3mm 时,通过降低切削速度、增加辅助支撑,解决加工形变问题。继电器导电端子五金加工件源头厂家
深圳市金力丰五金制造有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市金力丰五金制造供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

- 山东继电器磁极片五金加工件生产厂家 2026-10-22
- 上海继电器动簧片五金加工件配件 2026-10-22
- 江西继电器导电端子五金加工件 2026-10-22
- 上海继电器接地片五金加工件源头厂家 2026-10-22
- 湖南继电器衔五金加工件研发厂家 2026-10-22
- 山东继电器五金加工件研发厂家 2026-10-21
- 安徽高压端子 五金加工件生产厂家 2026-10-21
- 江西继电器衔五金加工件研发厂家 2026-10-21



- 01 江西数控机加工厂家价格
- 02 苏州冷镦螺丝模具定制解决方案
- 03 内蒙古液压电缆放线架图片
- 04 山西合金无缝钢管多少钱一吨
- 05 轴心分体液压拉马售后服务
- 06 福建锂电池冲压件五金加工件加工厂家
- 07 上海一体式液压拉马厂家价格
- 08 北京零件组合柜
- 09 杭州轨道板钻机代理
- 10 广东不锈钢304压缩弹簧供应