苏州高导电塞孔铜浆国内生产厂家
关键词: 苏州高导电塞孔铜浆国内生产厂家 塞孔铜浆

 2026.10.25
文章来源:
聚砺塞孔铜浆与孔壁铜层、各类镀层形成紧密结合,降低界面分离问题·,维持孔内通路连续导通。线路板孔壁会经过沉铜、镀铜处理,部分板材还会做镍金、喷锡等表面镀层,如果浆料和孔壁界面结合薄弱,受热受力之后就会出现剥离,直接造成导通中断。聚砺塞孔铜浆配方当中的粘结组分,可和金属镀层形成良好界面贴合,固化之后浆料本体与孔壁铜层咬合在一起。在板材经历焊接、温度变化时,界面位置不会轻易出现缝隙。即使长期处于交变温度环境,孔内导电通路依旧保持连贯,不会出现电阻忽高忽低的现象。在生产检验环节,通过切片观察,能够看到浆料与孔壁贴合紧密,无明显间隙,为长期使用打下基础。铜浆塞孔工艺可填平板面孔腔,优化板面平整度,为元器件贴装提供平整的装配基底,降低贴片不良概率。苏州高导电塞孔铜浆国内生产厂家
塞孔铜浆工艺在厚板加工场景具备实操优势,厚板孔道深长,浆料可实现深度孔腔的完整填充作业。厚型多层线路板,孔的深度会随之增加,深长孔腔填孔属于生产难点。普通填孔材料很难抵达孔的底部,容易出现上半部分填满、孔底悬空的缺陷。塞孔铜浆依靠可控的流变特性,配合真空负压,驱动浆料向孔道深处流动,逐步填满深长孔腔。生产过程中可以设置多次印刷作业,分次向孔内补入浆料,逐步完成深度填充。加工完成后切片观察,从孔口到孔底都被导电浆料填满,不存在中空断层。针对厚板的埋孔、通孔设计,这套工艺可以落地实现,拓展厚层线路板的结构设计选择。北京100%固含量塞孔铜浆厂家供应塞孔铜浆工艺助力电路板实现竖向导电互联,支撑高密度电路板的布线设计。
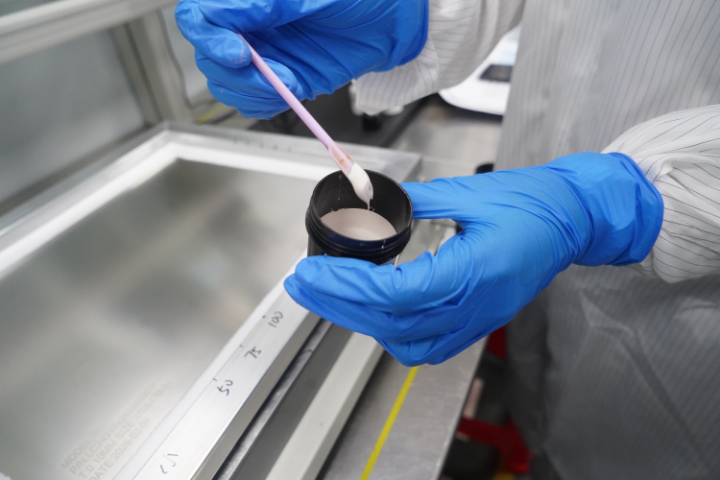
JL-CS-F01 塞孔铜浆固化表层平整顺滑,研磨处理难度低,可顺畅衔接后续表面处理与贴片工序。塞孔完成之后,板面多余浆料需要打磨整平,若填充层质地松散、表面凹凸不平,研磨过程容易出现孔洞塌陷、材料剥落。JL-CS-F01 固化后形成致密硬质表层,整体平整度良好,机械研磨过程不易发生崩缺,短时间打磨即可实现板面平整。整平后的板面可以直接开展沉铜、电镀等表面处理,也能够直接进入贴片工序,不会对后续制程形成阻碍,保证整条 PCB 加工流程顺畅推进,减少打磨工序带来的不良品。
塞孔铜浆 JL‑CS‑F01 具备良好导热表现,可疏导功率器件工作产生热量,减少线路板局部积热问题。功率器件持续运行会向外释放热量,如果热量堆积在器件焊盘下方,会抬高器件工作温度,造成器件老化。树脂类塞孔材料导热能力偏弱,热量很难透过过孔向板的其他层扩散。JL‑CS‑F01 内部铜质填料构建导热通道,器件产生热量可以顺着填孔孔位向多层板其他层传递,分散局部聚集的热量。在搭载功率芯片的线路板上,大量填孔孔位组成散热阵列,把局部高温向更大板面区域分散开。这样可以弱化热点聚集效应,让板件整体温度分布更加均衡,减少高温集中带来的各类问题,辅助功率器件维持稳定工作状态。铜浆塞孔处理后的孔道,电流传导路径短,减少孔位位置产生的阻抗偏移,适配阻抗类电路板。
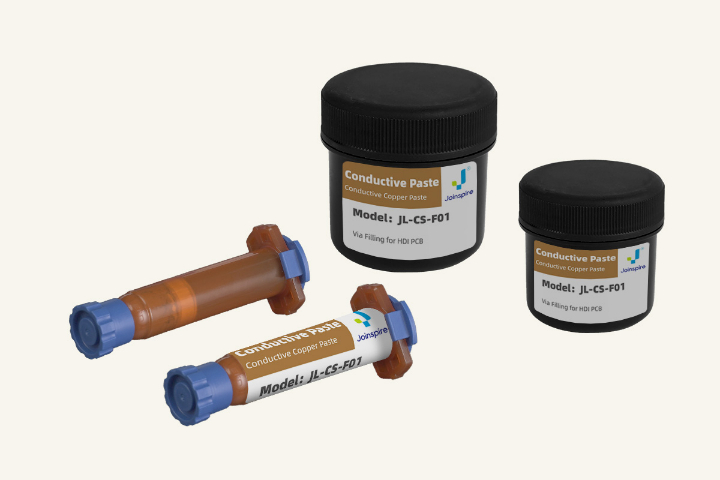
JL-CS-F01 塞孔铜浆可在 170~180℃区间完成固化,降低高温工况对各类 PCB 基板产生热冲击。不少导电填充浆料固化温度突破 200℃,长期高温烘烤容易造成基材翘曲、介质层性能变动,限制热敏板材的选用。JL-CS-F01 经过体系调配,在 170 至 180℃条件下即可充分交联固化,保温一小时便能达成目标力学与电气性能。更低的固化温度,既能减少产线能耗投入,也拓宽板材适配范围,FR4 板材、部分高频基材均可稳定使用。厂商无需大幅调整现有固化炉参数,借助现有设备即可开展批量塞孔生产。聚峰塞孔铜浆固化条件温和,170‑180℃区间即可完成交联,减轻高温烘烤给薄型、高频基材带来的形变负担。上海高导电塞孔铜浆源头厂家
铜浆塞孔借助铜材质本身导热属性,可疏导器件运行产生的热量,改善线路板整体热传导表现。苏州高导电塞孔铜浆国内生产厂家
塞孔铜浆工艺成型的导电孔柱,能够承受机械打磨、研磨加工,填料本体不易发生掉粉剥落现象。线路板填孔完成后,大多需要打磨工序,去除板面多余浆料,把孔口打磨至和板面齐平。打磨过程会带来摩擦剪切作用力,如果填料本体强度不足,就会出现掉粉、局部剥落,孔口位置产生缺损。塞孔铜浆经过高温固化之后,内部树脂体系完成交联,铜粉被牢牢包裹在固化基体之中,整体结构具备不错的机械强度。在砂轮、研磨带打磨作业下,填料跟随板材一同被磨削,不会出现粉层脱落。打磨后的孔口完整,不会出现孔洞缺损,打磨结束之后可以直接流转到下一道工序,减少打磨带来的孔位报废问题。苏州高导电塞孔铜浆国内生产厂家

- 深圳100%固含量塞孔铜浆厂家直销 2026-10-24
- 低温固化导电碳浆供应商 2026-10-24
- 深圳热膨胀率低塞孔铜浆厂家 2026-10-24
- 低温烧结银膏 2026-10-24
- 浙江导电银浆烧结纳米银膏 2026-10-24
- 重庆光伏组件可焊导电铜浆厂家供应 2026-10-24
- 北京高稳定性塞孔铜浆厂家 2026-10-24
- 上海Sn42Bi58锡线厂家 2026-10-23



- 01 甘肃耐高温SOG骨架油封哪里买
- 02 邢台螺丝模具技术支持
- 03 上海不锈钢A2双开槽螺母支持定制
- 04 有铅Sn30Pb70锡线厂家
- 05 吉林无人机支架
- 06 别墅玻璃楼梯定制厂家
- 07 可组合组合柜
- 08 江门实用M9暗藏合页销售厂
- 09 河北汽车电磁屏蔽罩使用范围
- 10 三角铝导轨 栏杆铝U型槽铝非标装饰型材 幕墙铝方管