邢台螺丝模具技术支持
关键词: 邢台螺丝模具技术支持 螺丝模具

 2026.10.26
文章来源:
小型轻量化多工位冷镦螺丝模具人工转运时,操作人员佩戴防滑劳保手套握持模具非型腔部位,杜绝手掌汗液接触精密腔体引发锈蚀问题,大体积重型模具依靠叉车配合托架转运,模具出厂加工阶段预留吊装孔位,吊装作业依托吊装孔固定绳索,不捆绑型腔成型区域。模具转运途中在工装接触面铺垫橡胶软垫,缓冲车辆颠簸带来的磕碰冲击,防止模具边角磕碰掉料影响装配精度。生产线计划更换生产品种前提前梳理换模清单,配齐配套垫片、冲头等配件,缩短设备停机等待模具装配的空闲时间。建材螺丝模具适用于建筑装修、五金建材配套螺丝生产,模具强度较高,可适应常规建材螺丝成型需求。邢台螺丝模具技术支持
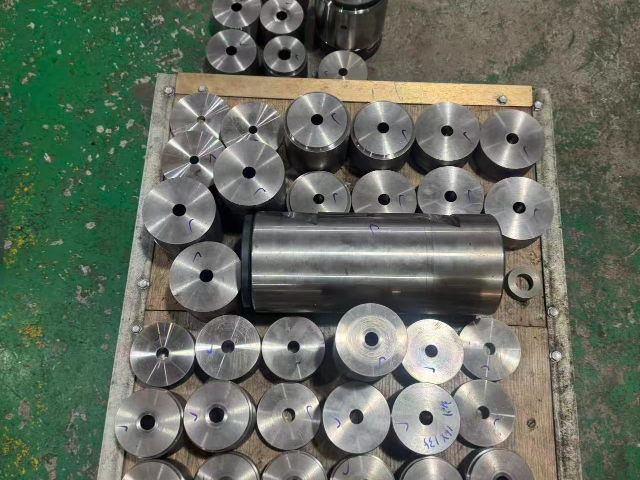
多工位冷镦螺丝模具试制阶段产出的各类不合格螺丝样品,和模具调试记录、坯料牌号、工位改动数据统一归档存放,样品表面标注试制具体日期,后续同款模具优化设计时翻阅历史档案,规避过往出现过的成型缺陷重复发生。试制过程发现型腔过渡圆角设计不合理,操作工借助细粒度油石手工打磨调整圆角弧度,优化金属坯料受挤压时的流动路径,减少螺丝边角开裂问题。模具调试合格正式定型后,留存一套标准成型样品收纳在模具包装盒内,后续日常量产抽检产品时用来比对外形差异。铜陵钨钢螺丝模具供应商螺丝模具定制服务可根据客户提供的图纸、样品或参数,开发对应规格、头型、牙距的螺丝模具。
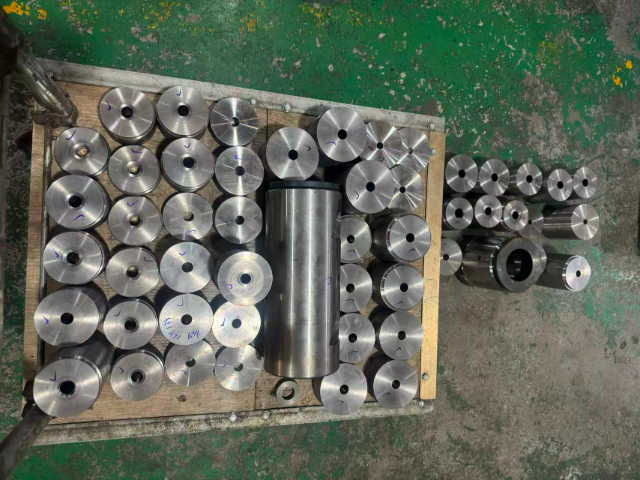
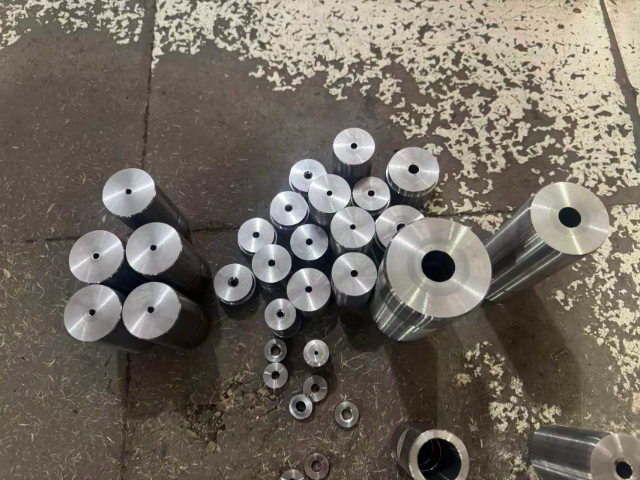
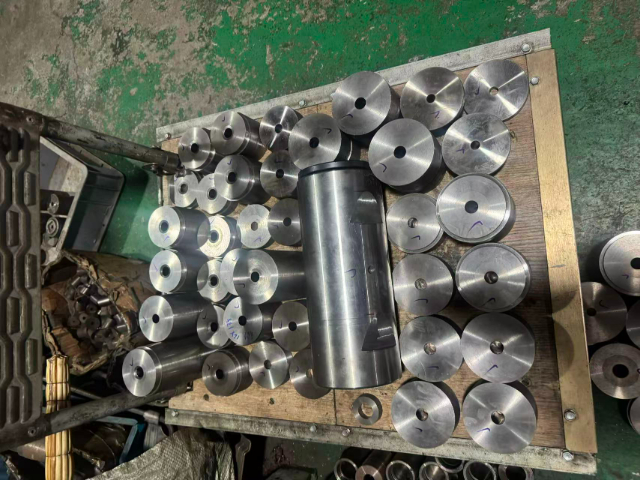
制作多工位冷镦螺丝模具所用钢材的熔炼批次不同,会带来材质理化参数的细微差别,同一批订单所用模具原料尽量选用同一熔炼批次钢材,缩小同批次模具使用性能的浮动范围。模具研磨工序依托平面磨床、内圆磨床完成型腔内壁精加工,研磨进给速度保持匀速,过快的进给速度容易在型腔表面留下细微刀痕,后续冷镦时刀痕会复刻在螺丝产品表面。加工细小规格螺丝的多工位模具,型腔孔径偏小,研磨操作选用超细粒度砂轮,精细处理内壁光洁度,这类小型模具收纳时单独分装在分格收纳盒,避免和重型模具磕碰损伤型腔。
多工位冷镦螺丝模具各个工位外侧加装薄钢板弯折成型的防尘挡板,挡板依靠卡扣固定在模具基座表面,阻挡飞溅铁屑、高温润滑油渗入模具装配缝隙,挡板拆装简便便于日常清洁打理。挡板受撞击变形或是出现破洞后直接更换新配件,变形破损的挡板失去防护作用,杂质持续侵入装配间隙会加速内部镶件锈蚀。单日生产任务全部结束后的整机清洁环节,操作人员拆除全部挡板刷洗附着油污和金属碎屑,充分晾干卡扣位置水分后重新装回原位,保障次日开机正常防护。螺丝模具调试在模具加工完成后进行,包含设备匹配、间隙调整、出料速度优化、成型效果校正等工作。
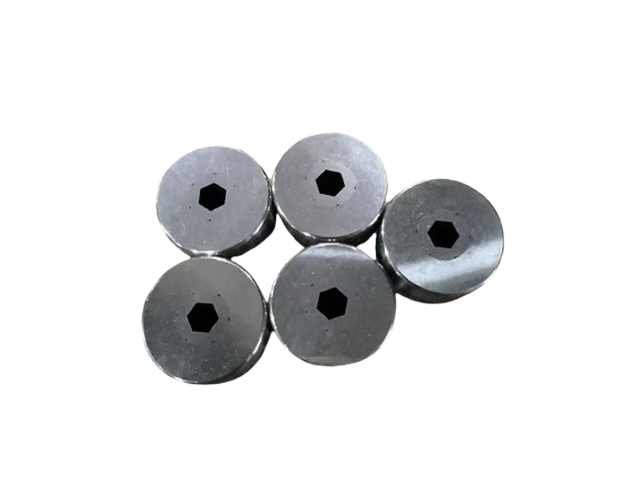
多工位冷镦螺丝模具的上下模配合间隙由产品公差和坯料伸缩系数共同确定,间隙数值过小,冷镦过程中多余金属材料无处延展,容易造成产品开裂同时加剧模具承压损耗;间隙数值偏大,坯料挤压后出现多余飞边,增加后续螺丝去毛刺工序工作量。模具初次装配后用厚薄规多点测量各工位合模间隙,按照实测数值增减调整垫片厚度,分次修正间隙大小。经过上万件产品量产的模具,配合间隙会因磨损逐步变大,到达临界数值后拆解模具更换镶套恢复原始间隙。多工位冷镦螺丝模具顺着工位分步挤压线材,依靠型腔塑形螺丝毛坯,生产时持续加注润滑油减少腔体磨损。苏州螺丝模具原厂直供
机丝螺丝模具适用于机械用螺丝、电子螺丝等精密螺丝生产,模具尺寸精度较高,成型稳定。邢台螺丝模具技术支持
加工自攻类螺丝的多工位冷镦螺丝模具,成型工位型腔内壁带有适配牙尖预成型的细微沟槽,沟槽经由精细刻模加工成型,沟槽深浅直接关联后续搓牙工序的原料基础形态。预镦工位只做坯料体积初步聚拢,不完成产品终外形,留给后续成型工位充足的金属形变空间。这类模具存放时单独分类,避免和普通机牙螺丝模具混淆错用,模具标识位置刻印产品型号、工位数量、适用坯料线径等基础信息,标识刻印深度适中,不会穿透模具基体造成结构损伤。邢台螺丝模具技术支持
海盐小韩模具厂(普通合伙)在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,海盐小韩模具厂供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

- 苏州冷镦螺丝模具定制解决方案 2026-10-23
- 广东钨钢螺丝模具定制解决方案 2026-10-23
- 广东螺丝模具性价比 2026-10-23
- 杭州螺丝模具咨询 2026-10-23
- 铜陵钨钢螺丝模具咨询 2026-10-23
- 泰州硬质合金螺丝模具供应商 2026-10-22
- 上海多工位螺丝模具型号 2026-10-22
- 上海红打螺丝模具定制解决方案 2026-10-22


- 01 甘肃耐高温SOG骨架油封哪里买
- 02 邢台螺丝模具技术支持
- 03 上海不锈钢A2双开槽螺母支持定制
- 04 吉林无人机支架
- 05 别墅玻璃楼梯定制厂家
- 06 可组合组合柜
- 07 江门实用M9暗藏合页销售厂
- 08 河北汽车电磁屏蔽罩使用范围
- 09 三角铝导轨 栏杆铝U型槽铝非标装饰型材 幕墙铝方管
- 10 福建继电器动簧片五金加工件批发厂家