泰州船用齿轮齿轮定制加工
关键词: 泰州船用齿轮齿轮定制加工 齿轮

 2026.10.26
文章来源:
精密齿轮的加工原理及工艺流程介绍: 精密齿轮加工工艺流程:锻造、正火、粗加工零件、余量精加工零件、滚齿、倒角、开槽键槽、去毛刺、剃齿、热处理、齿面硬化、磨削、绗缝、检验。精密齿轮加工原理:1、滚齿原理:滚齿加工是根据展成法技术原理进行加工齿轮。它是通过一对相互交错使用螺旋设计齿轮副啮合实现滚动的过程,一个具有螺旋齿轮齿数减少到1-4个齿,其螺旋角很大→蜗杆→开槽、铲背→滚刀用传动链将滚刀主轴与工作台要联系起来,刀具可以旋转1个齿—工件位置转过1个齿→共轭的齿面;滚刀轴向工作进给系统运动→加工出全齿需要的运动:形成渐开线齿廓的展成运动和形成直线形齿长的运动A2齿轮模数怎么计算呢?泰州船用齿轮齿轮定制加工
齿轮
精密齿轮的3个加工工艺1、铸造制坯:热模锻仍然是轿车齿轮件普遍运用的毛坯铸造工艺。近年来,楔横轧技能在轴类加工上得到了大范围推行。这项技能适合为比较复杂的阶梯轴类制坯,它不只精度较高、后序加工余量小,并且出产功率高。2、车削加工:为了满足高精度齿轮加工的定位要求,齿坯的加工全部采用数控车床,运用机械夹紧不重磨车刀,实现了在一次装夹下孔径、端面及外径加工同步完结,既保证了内孔与端面的垂直度要求,又保证了大批量齿坯出产的尺度离散小。从而进步了齿坯精度,保证了后序齿轮的加工质量。别的,数控车床加工的功率不但减少了设备数量,经济性好。3、滚、插齿:加工齿部所用设备仍大量采用普通滚齿机和插齿机,虽然调整保护便利,但出产功率较低,若完结较大产能需求多机一起出产。随着涂层技能的发展,滚刀、插刀刃磨后的再次涂镀非常便利地进行,经过涂镀的刀具能够明显地进步运用寿命,一般能进步90%以上,减少了换刀次数和刃磨时间,效益明显。上海矿山机械齿轮异型模具对于不同的需求我们选择不同的齿轮系列。
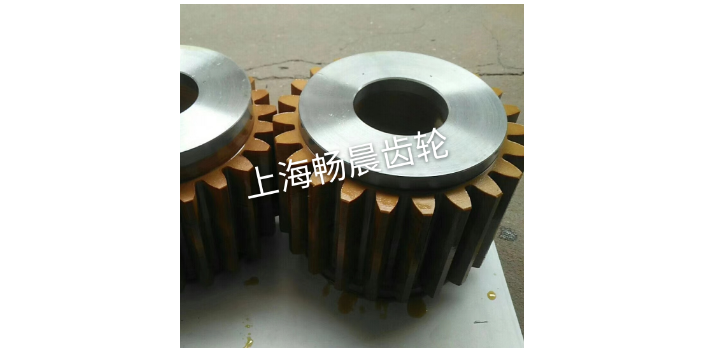
齿轮为什么会产生噪音:齿轮作为重要的零部件在运行一段时间后会磨损。如果磨损严重,则更直接的表现是噪声的产生。齿轮噪音的出现对工作有很好的影响。需要更换或重新安装它。引起齿轮噪音的主要因素是什么?由于动态啮合力的激发,齿轮系统振动,从而引起齿轮系统的振动和噪音。因此,齿轮系统的噪声强度不*与轮齿的动态激振力有关,而且与轮体,传动轴,轴承及变速箱的结构形式,动力特性等有关。它们之间的动态啮合力的特性是相关的。具体而言,引起齿轮噪声的主要因素有:1、工作条件,齿轮类型,设计参数,加工和装配精度以及误差对动态啮合力的影响;2、根据齿轮的类型建立齿轮系统,分析系统在动态激振力作用下的振动形式;3、齿轮系统各部件的振动状态,从啮合齿轮齿到箱体表面的振动的传播过程和传播特性;4、对于加速噪声,需要讨论它们如何通过机柜传播到外部。
设计准则:齿轮传动的不同失效形式在一对齿轮上面不大可能同时发生,但却是互相影响的。例如齿面的点蚀会加剧齿面的磨损,而严重的磨损又会导致轮齿折断。在一定条件下,由于轮齿折断、齿面点蚀失效形式是主要的。因此,设计齿轮传动时,应根据实际工作条件分析其可能发生的主要失效形式,以确定相应的设计准则。对于闭式软齿面(硬度≤350HBW)齿轮传动.润滑条件良好,齿面点蚀将是主要的失效形式,在设计时通常按齿面接触疲劳强度设计,再按齿根弯曲疲劳强度校核。对于闭式硬齿面(硬度>350HBW)齿轮传动,抗点蚀能力较强,轮齿折断的可能性大,在设计计算时.通常按齿根弯曲疲劳强度设计,再按齿面接触疲劳强度校核。开式齿轮传动,主要失效形式是齿面磨损。但由于磨损的机理比较复杂,尚无成熟的设计计算方法,故只能按齿根弯曲疲劳强度计算,用增大模数10%~20%的办法加大齿厚,使它有较长的使用寿命,以此来考虑磨损的影响。上海畅晨机械设备有限公司销售齿轮价格低廉。
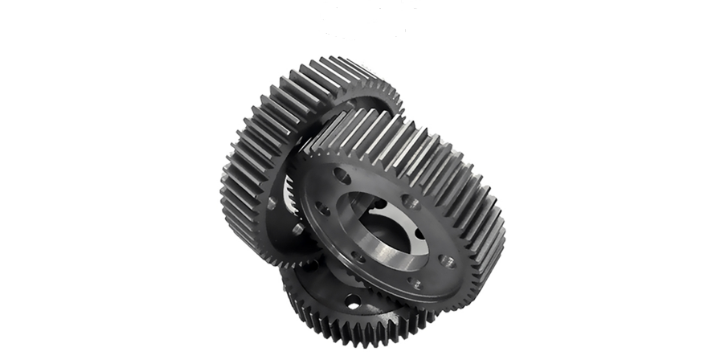
齿轮这种配件在很多的设备上面都可以看到,而且大家不要小看了这些配件,它们的作用是挺大的。畅晨高精密齿轮加工是非常有讲究的,企业在生产的时候会采用相应的方法去进行操作,齿轮加工方法也是比较多的,但是一般两种方法是比较常见的。本文主要给大家介绍的是齿轮加工的两种方法,我们会把方法介绍的非常详细以供大家去进行选择。加工方法一:是仿形法(又叫成形法),它是逐齿切削的且不连续,所以精度和效率都很低,比较少用。加工方法二:是范成法(又叫展成法),它是利用一对齿轮的啮合原理来加工齿轮的,加工出来的齿轮精度较高,很常用。但常用的范成法加工齿轮有一个无法回避的问题就是根切现象指的就是当齿轮的齿数<17时,齿轮的根部被齿轮刀切去一部分,且齿数越小,根切现象越严重(这就使齿轮传力能力下降)。因此为了避免加工齿轮的根切现象的发生,一般齿轮的齿数选择17。两种方法相信大家都了解了,相对来讲第二种方法使用的是比较多一些的,因为第二种方法使用起来更好,但是即使更好在使用的时候也要多注意,按照正确的方法去进行操作。上海畅晨机械设备有限公司销售的齿轮质量很好。上海矿山机械齿轮异型模具
齿轮在传动中的应用很早就出现了。泰州船用齿轮齿轮定制加工
高精度齿轮加工工艺特点:精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(一)高精度齿轮加工工艺路线高精度齿轮,材料为40Cr,精度为6-5-5级。(二)高精度齿轮加工工艺特点(1)定位基准的精度要求较高,作为定位基准的内孔其尺寸精度标注为φ85H5,基准端面的粗糙度较细,为Ra1.6μm,它对基准孔的跳动为0.014mm,这几项均比一般精度的齿轮要求为高,因此,在齿坯加工中,除了要注意控制端面与内孔的垂直度外,尚需留一定的余量进行精加工。精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(2)齿形精度要求高6-5-5级。为满足齿形精度要求,其加工方案应选择磨齿方案,即滚(插)齿-齿端加工-高频淬火-修正基准-磨齿。磨齿精度可达4级,但生产率低。本例齿面热处理采用高频淬火,变形较小,故留磨余量可缩小到0.1mm左右,以提高磨齿效率。泰州船用齿轮齿轮定制加工

- 泰州高频淬火齿轮供应商 2026-10-29
- 盐城人字齿轮钢件铸造 2026-10-29
- 徐州伺服电机齿轮销售价格 2026-10-28
- 镇江定做蜗轮蜗杆配件 2026-10-28
- 连云港铜齿轮齿轮厂商 2026-10-27
- 静安区1模蜗轮蜗杆厂家 2026-10-27
- 南通工业机器人齿轮出售 2026-10-26
- 泰州船用齿轮齿轮定制加工 2026-10-26



- 01 新乡高压开关波形弹簧价格
- 02 台州伸收式模具架定制
- 03 南通新能源螺栓推荐
- 04 长三角不锈钢加工硬质合金刀具定制
- 05 东营UI型铁芯
- 06 成都抗化学磨损PCBN刀具型号
- 07 PM粉末冶金精密齿轮技术指导
- 08 西安硬质合金篆刻刀的选择
- 09 loft玻璃楼梯承重效果怎么样
- 10 定做手柄螺丝批发厂家