盐城人字齿轮钢件铸造
关键词: 盐城人字齿轮钢件铸造 齿轮

 2026.10.29
文章来源:
设计准则:齿轮传动的不同失效形式在一对齿轮上面不大可能同时发生,但却是互相影响的。例如齿面的点蚀会加剧齿面的磨损,而严重的磨损又会导致轮齿折断。在一定条件下,由于轮齿折断、齿面点蚀失效形式是主要的。因此,设计齿轮传动时,应根据实际工作条件分析其可能发生的主要失效形式,以确定相应的设计准则。对于闭式软齿面(硬度≤350HBW)齿轮传动.润滑条件良好,齿面点蚀将是主要的失效形式,在设计时通常按齿面接触疲劳强度设计,再按齿根弯曲疲劳强度校核。对于闭式硬齿面(硬度>350HBW)齿轮传动,抗点蚀能力较强,轮齿折断的可能性大,在设计计算时.通常按齿根弯曲疲劳强度设计,再按齿面接触疲劳强度校核。开式齿轮传动,主要失效形式是齿面磨损。但由于磨损的机理比较复杂,尚无成熟的设计计算方法,故只能按齿根弯曲疲劳强度计算,用增大模数10%~20%的办法加大齿厚,使它有较长的使用寿命,以此来考虑磨损的影响。齿轮传动系统可以实现同步和非同步传动。盐城人字齿轮钢件铸造
齿轮
齿轮是指轮缘上有齿轮连续啮合传递运动和动力的机械元件。齿轮在传动中的应用很早就出现了。19世纪末,展成切齿法的原理及利用此原理切齿的专用机床与刀具的相继出现,随着生产的发展,齿轮运转的平稳性受到重视。齿轮是能互相啮合的有齿的机械零件,它在机械传动及整个机械领域中的应用极其普遍。现代齿轮技术已达到:齿轮模数0.004~100毫米;齿轮直径由1毫米~150米;传递功率可达上十万千瓦;转速可达几十万转/分;比较高的圆周速度达300米/秒。无锡摩托车齿轮翻砂零部件加工无锡齿轮加工厂家哪家好?
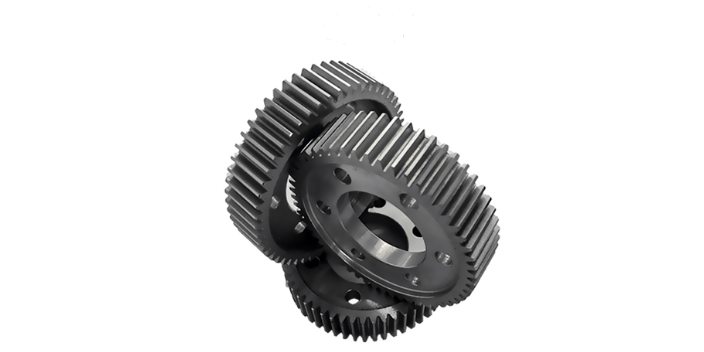
齿轮传动基本原理:通过两个齿轮之间的揉捏部分传递功率,齿轮副传递运动和动力。它是现代设备中应用Z普遍的机械传动方式。其传动精度高、效率高、结构紧凑、工作可靠、寿命长传动精度高。如上所述,皮带传动不能保证准确的传动比,链条传动不能实现恒定的瞬时传动比。然而,现代常用的渐开线齿轮传动比在理论上是准确不变的。这不*是精密机械和仪器的关键要求,也是降低动载荷、实现高速重载平稳传动的重要条件。齿轮传动的功率范围很宽,从0.001w到60000kw;圆周速度可以很低,也可以高达150m/s,这很难与皮带传动和链条传动相比。
齿轮分类:齿轮可按齿形、齿轮外形、齿线形状、轮齿所在的表面和制造方法等分类。齿轮的齿形包括齿廓曲线、压力角、齿高和变位。渐开线齿轮比较容易制造,因此现代使用的齿轮中,渐开线齿轮占多数,而摆线齿轮和圆弧齿轮应用较少。在压力角方面,小压力角齿轮的承载能力较小;而大压力角齿轮,虽然承载能力较高,但在传递转矩相同的情况下轴承的负荷增大,因此只用于特殊情况。而齿轮的齿高已标准化,一般均采用标准齿高。变位齿轮的优点较多,已遍及各类机械设备中。另外,齿轮还可按其外形分为圆柱齿轮、锥齿轮、非圆齿轮、齿条、蜗杆蜗轮;按齿线形状分为直齿轮、斜齿轮、人字齿轮、曲线齿轮;按轮齿所在的表面分为外齿轮、内齿轮;按制造方法可分为铸造齿轮、切制齿轮、轧制齿轮、烧结齿轮等。齿轮的制造材料和热处理过程对齿轮的承载能力和尺寸重量有很大的影响。20世纪50年代前,齿轮多用碳钢,60年代改用合金钢,而70年代多用表面硬化钢。按硬度,齿面可区分为软齿面和硬齿面两种。软齿面的齿轮承载能力较低,但制造比较容易,跑合性好,多用于传动尺寸和重量无严格限制,以及小量生产的一般机械中。齿轮的齿数决定了传动比例。
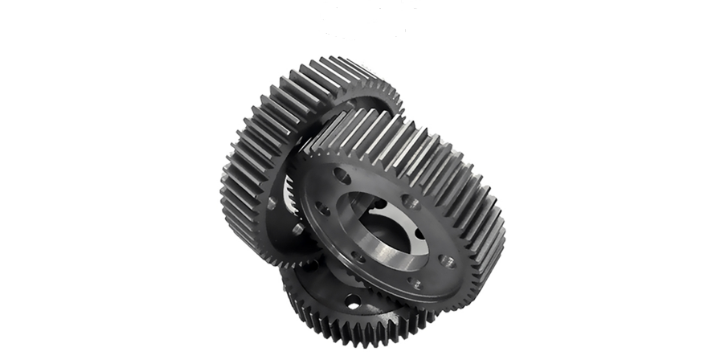
精密齿轮加工技术介绍:精密齿轮是指轮辋上带有齿轮的机械元件,用于连续啮合以传递运动和动力。齿轮在传动中的应用由来已久。随着企业生产的发展,人们开始关注精密齿轮的稳定性。齿轮加工中的微变形控制和过程稳定性控制是复杂的。为了获得良好的可加工性和趋于变形的均匀组织,锻造后应采用等温正火。对于精度较低的低速直齿轮,加热前可以剃齿,加热后不能剃齿。径向剃齿法的应用拓展了剃齿的应用范围。圆柱齿轮热精加工有两种方法:珩磨和磨削。珩磨成本低,但齿形修正能力弱,磨齿精度高,成本高。直锥齿轮主要用于差动齿轮。精密锻造因其速度慢、精度低而成为经济发展的重要研究方向。在弧齿锥齿轮机床的加工方法计算和结构调整过程中,现代常用软件和计算机应用程序取代了过去必须的复杂耗时的人工操作。有限元模型分析的引入使工艺参数的优化更安全、更可靠、更方便。弧齿锥齿轮热精加工有两种方法:磨削和磨削。由于螺旋锥齿轮磨齿成本高、效率低、局限性大,目前主要采用磨削法,从动齿轮主要采用渗碳加压淬火技术。齿轮材料工程及其热处理技术的发展是齿轮加工变形控制的一个具有挑战性的课题。上海畅晨机械设备有限公司销售的齿轮拥有完善的售后服务。泰州锥齿轮生产订做
齿轮的模数决定了齿轮的尺寸。盐城人字齿轮钢件铸造
高精度齿轮加工工艺特点:精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(一)高精度齿轮加工工艺路线高精度齿轮,材料为40Cr,精度为6-5-5级。(二)高精度齿轮加工工艺特点(1)定位基准的精度要求较高,作为定位基准的内孔其尺寸精度标注为φ85H5,基准端面的粗糙度较细,为Ra1.6μm,它对基准孔的跳动为0.014mm,这几项均比一般精度的齿轮要求为高,因此,在齿坯加工中,除了要注意控制端面与内孔的垂直度外,尚需留一定的余量进行精加工。精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(2)齿形精度要求高6-5-5级。为满足齿形精度要求,其加工方案应选择磨齿方案,即滚(插)齿-齿端加工-高频淬火-修正基准-磨齿。磨齿精度可达4级,但生产率低。本例齿面热处理采用高频淬火,变形较小,故留磨余量可缩小到0.1mm左右,以提高磨齿效率。盐城人字齿轮钢件铸造

- 泰州高频淬火齿轮供应商 2026-10-29
- 盐城人字齿轮钢件铸造 2026-10-29
- 徐州伺服电机齿轮销售价格 2026-10-28
- 镇江定做蜗轮蜗杆配件 2026-10-28
- 连云港铜齿轮齿轮厂商 2026-10-27
- 静安区1模蜗轮蜗杆厂家 2026-10-27
- 南通工业机器人齿轮出售 2026-10-26
- 泰州船用齿轮齿轮定制加工 2026-10-26


- 01 新乡高压开关波形弹簧价格
- 02 台州伸收式模具架定制
- 03 南通新能源螺栓推荐
- 04 长三角不锈钢加工硬质合金刀具定制
- 05 东营UI型铁芯
- 06 成都抗化学磨损PCBN刀具型号
- 07 PM粉末冶金精密齿轮技术指导
- 08 西安硬质合金篆刻刀的选择
- 09 loft玻璃楼梯承重效果怎么样
- 10 定做手柄螺丝批发厂家