重庆非标螺丝模具
关键词: 重庆非标螺丝模具 螺丝模具

 2026.10.26
文章来源:
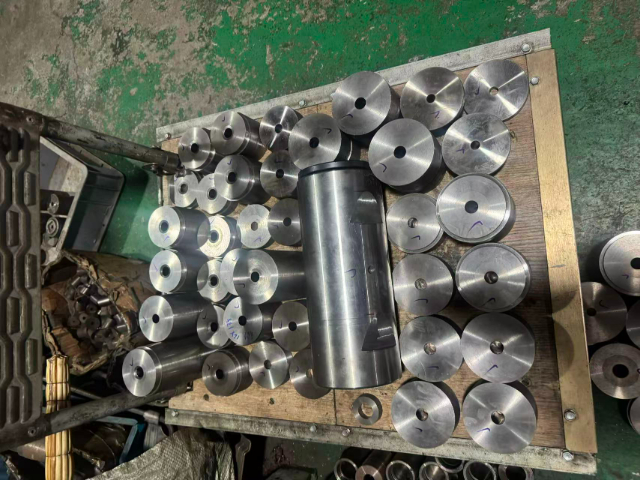
车间组织操作工开展多工位冷镦螺丝模具维保实操培训,培训内容围绕模具拆解先后顺序、腔体除污方法、简易打磨修整技巧、全流程防锈养护规范开展,参训人员实操拆装小型模具,熟悉镶套、定位环、冲头等零配件的拆装逻辑。车间维保制度划分月度基础保养与季度深度保养,月度保养以腔体除杂、补涂润滑油、外观目视检查为主,季度保养拆解整套模具全部零件,实测配合尺寸,替换磨损超标的易损配件,每次保养的详细内容统一录入车间设备管理台账存档备查。螺丝模具套装包含打头、搓丝、成型等整套模具及配套配件,可直接上机使用,减少客户配套时间。重庆非标螺丝模具
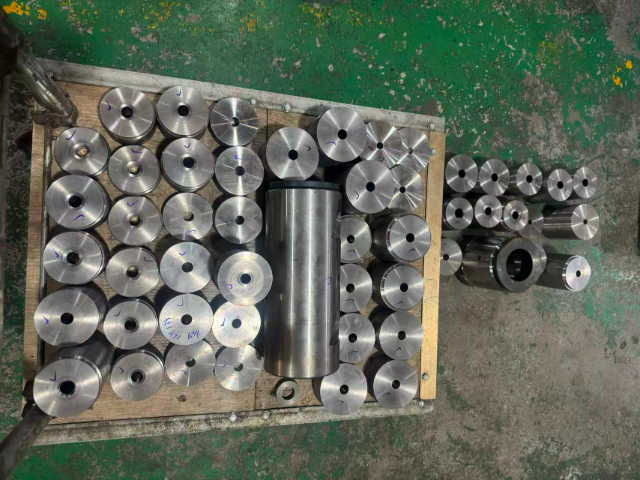
表面镀层处理是优化多工位冷镦螺丝模具工作面使用状态的常用工艺,氮化、渗硼是车间应用频次较多的处理方式,不同镀层工艺对应的炉温、保温时长存在明显区别,氮化处理可以优化模具表层耐磨属性,降坯料摩擦带来的表层损耗。镀层作业放在模具所有机加工工序结束之后开展,镀层完工不再开展大面积切削加工,避免破坏表层防护膜。模具镀层出现局部小块脱落时,可单独拆出对应镶件做局部补镀处理,整面大面积镀层剥落的零件直接换新,不再投入整模返镀作业,节约工艺处理成本。钨钢螺丝模具性价比牙板模具是螺丝生产的主要配件,主要用于螺丝牙纹滚制,牙纹清晰、精度稳定。
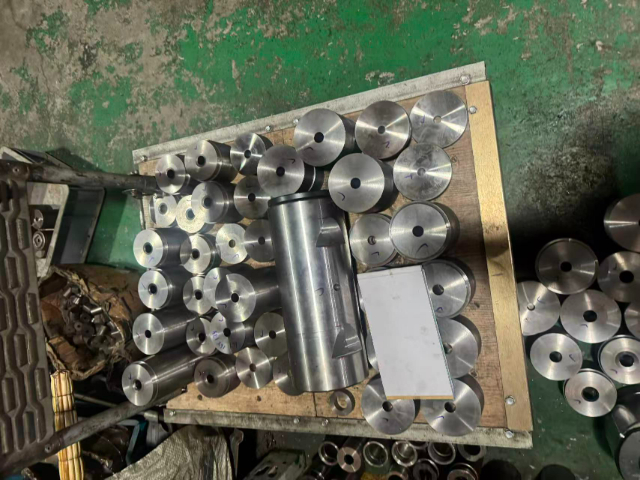
使用多工位冷镦螺丝模具加工铝制螺丝坯料时,铝屑质地偏软容易粘连在型腔内壁,持续生产需要提升润滑油的附着性能,选用带极压添加剂的冷镦油,减少铝料粘模现象。粘模堆积过多会改变型腔有效成型空间,产出的螺丝头部尺寸偏大,操作人员定时停线用细铜刷清理型腔粘连铝屑,不使用硬质钢丝刷刮擦型腔,防止划伤模具内壁镀层或是基体金属。铝坯冷镦成型所需形变力低于钢材坯料,对应模具型腔壁厚设计相较钢件模具可以适度缩减,节约模具原材料用料。
多工位冷镦螺丝模具上下模合模间隙结合产品公差标准、线材热胀冷缩系数综合计算设定,间隙数值偏小,坯料受挤压后多余金属无处延展,既容易出现螺丝开裂不良,也会加大模具承压损耗速度;间隙数值偏大,坯料成型产生多余飞边,提升后端螺丝去毛刺工序的人工成本。模具初次组装完毕后,操作人员用塞尺多点位测量各个工位合模缝隙,依靠增减调整垫片厚度逐步修正间隙大小。经过大批量产品生产后的模具,配合间隙受持续磨损慢慢变大,磨损数值到达临界标准时拆解模具更换内部镶套,恢复模具原始装配间隙参数。强度螺丝模具适用于强度螺栓、机械螺丝生产,模具抗压性、耐磨性较好,可承受高负荷生产。
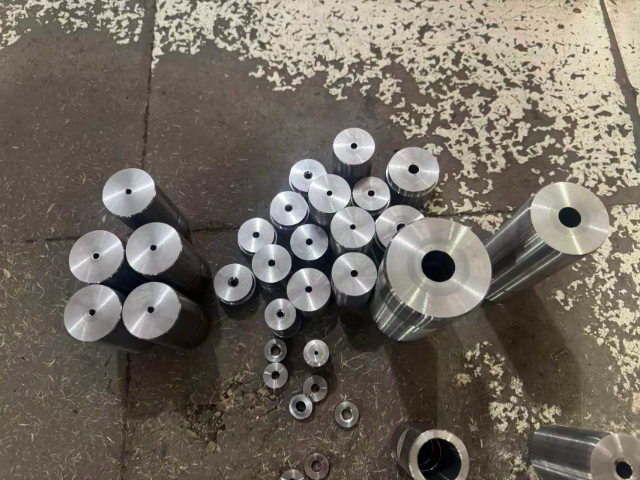
多工位冷镦螺丝模具根据加工线材材质调整型腔设计参数,铜质线材塑性偏软,模具型腔预留的金属延展空间可以适度缩小,不锈钢线材形变阻力偏大,对应成型工位的型腔圆角位置需要做圆滑处理,方便金属材料流动填充。生产运行阶段配套循环供油系统不间断向模具工作面喷淋冷镦润滑油,油品既能缓冲坯料挤压产生的瞬时高温,也能减少坯料粘连型腔内壁的概率,润滑油经过滤网过滤杂质后循环重复使用,滤网堵塞会造成油品杂质堆积,加速模具内壁非正常磨损。调试人员更换不同线径原材料生产时,优先替换进料端定位衬套,微调衬套内孔尺寸适配线材粗细,调试结束后小批量试生产,抽取成品测量外形尺寸,确认各项数据落在图纸标注公差范围之后再开启批量生产。螺母模具适用于各类标准螺母、非标螺母的冷镦成型,模具型腔尺寸稳定,螺纹成型效果较好。螺丝模具规格
不锈钢螺丝模具针对不锈钢材料硬度高、流动性差的特点优化设计,模具耐磨性与韧性较好,成型顺畅。重庆非标螺丝模具
冷镦机床身滑块行程参数调整后,配套使用的多工位冷镦螺丝模具冲头伸入型腔深度随之改变,调试人员小幅度分次改动冲头固定高度,每完成一次调整就试产十余件产品,测量螺丝头部厚度、外径等关键尺寸,反复比对数据确定终装配参数。滑块长期使用出现导轨磨损、行程偏移故障,也会间接干扰模具成型效果,遇到整批次产品尺寸统一偏移时,除排查模具镶套磨损问题以外,同步检修冷镦机连杆、导轨等传动部件,排除设备本体故障后再次复测模具生产状态。重庆非标螺丝模具
海盐小韩模具厂(普通合伙)是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同海盐小韩模具厂供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

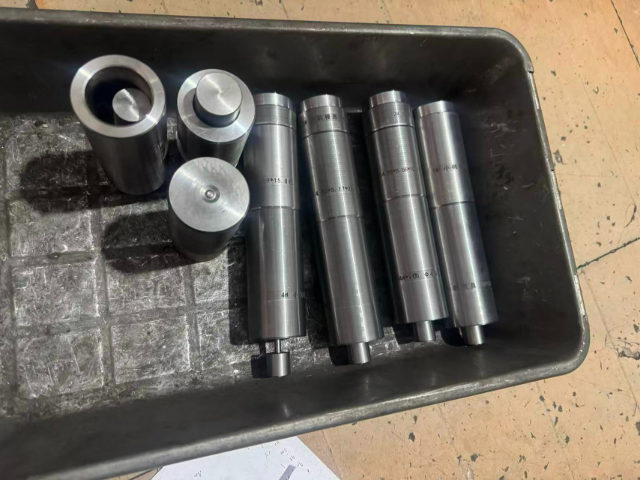
- 苏州冷镦螺丝模具定制解决方案 2026-10-23
- 广东钨钢螺丝模具定制解决方案 2026-10-23
- 广东螺丝模具性价比 2026-10-23
- 杭州螺丝模具咨询 2026-10-23
- 铜陵钨钢螺丝模具咨询 2026-10-23
- 泰州硬质合金螺丝模具供应商 2026-10-22
- 上海多工位螺丝模具型号 2026-10-22
- 上海红打螺丝模具定制解决方案 2026-10-22



- 01 甘肃耐高温SOG骨架油封哪里买
- 02 邢台螺丝模具技术支持
- 03 上海不锈钢A2双开槽螺母支持定制
- 04 有铅Sn30Pb70锡线厂家
- 05 吉林无人机支架
- 06 别墅玻璃楼梯定制厂家
- 07 可组合组合柜
- 08 江门实用M9暗藏合页销售厂
- 09 河北汽车电磁屏蔽罩使用范围
- 10 三角铝导轨 栏杆铝U型槽铝非标装饰型材 幕墙铝方管