山东横剪线生产线
关键词: 山东横剪线生产线 横剪线

 2026.10.26
文章来源:
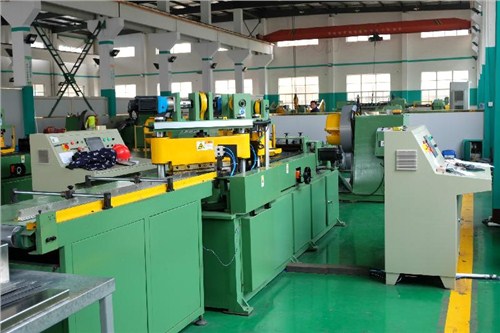
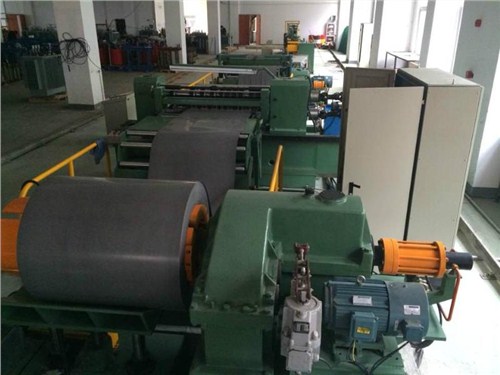
1.可完结叠片式全直接缝铁芯片型的自动出产。2.裁剪动力:选用进口伺服操控技术,速度快,噪音小,寿命长。3.送料动力:选用沟通同步伺服电动机,具有响应快,定位精度高,低噪音,制动热埙小,寿命长等特色。4.轨迹定位:选用丝杠直线导轨中心定位,刻度盘调节定位快速,精确,便利。5.运动操控:选用先进的PLC操控器,即大量减少了接线又提高了体系的可靠性,稳定性与实时性,并可进行长途操控与故障诊断,可比较大限度地缩短保护时刻与费用。6.模具:选用进口合金钢制作的模具,具有剪切毛刺小、模具寿命长、保护次数少等特色,模具制作工艺彻底依照高速冲模具加工,保护、拆装、研磨尤其便利,减少劳动强度。7.寿命保证:本设备标准件(直线导轨,滚珠丝杠,各种轴承)均为名优配件,基础件加工装配精度高,比较大限度延长设备使用寿命。模具一次调试完结可加工500万冲次。8,本设备是机光电一体的高科技产品,说明了国内硅钢片铁芯横剪线的较高制作水平。能够较好地代替进口产品,价格约为进口产品的三分之一,能够较好地为用户节约大量外购资金。 江苏横剪线厂家——江阴如一科技发展有限公司。山东横剪线生产线
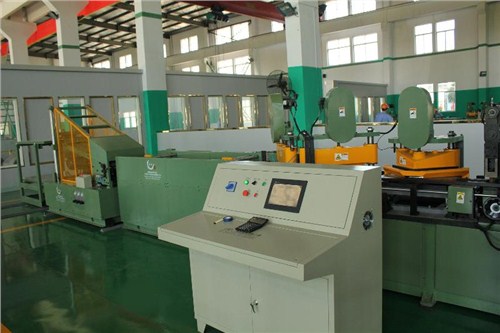
剪板机厂家以为剪切机从不同的角度有以下不同种类:剪板机厂家以为按床身方法的不同,能够分为闭式剪板机和开式剪板机;按剪切钢板品种的不同,能够分为型钢剪切机、钢板剪切机、钢坯剪切机和切管机等;剪板机厂家以为按被剪板料温度的不同,能够分为冷剪机和热剪机,冷剪机主要用来剪切成组小型板料,热剪机主要用来剪切热板料;剪板机厂家以为按剪切方法的不同,能够分为纵剪机和横剪机,纵剪机是装置于纵剪线上,把卷料打开,板料被纵向剪切成窄带,再经过卷取机将窄带重新卷为带卷,横剪机是用于横向剪切板料,装置在进行连续轧机的作业线上,能够剪切板料的头部或尾部,也能够把板料剪切为定尺长度;按驱动方法的不同,能够分为机械式、气动式、液压式剪板机,机械式剪板机的剪切动作依靠机械运动,一般适用于厚度小于10mm的板料,机械式和气动式剪板机的剪切力有限。 山东横剪线生产线江苏专业横剪线——江阴如一科技发展有限公司。
横剪切知识:矽钢片铁芯冲片消除应力退火有关退火温度温度不宜选得过高,以能够恢复到原磁性水平为限。退火温度偏高,固然可以进一步改善磁性,但相应会影响绝缘涂层或使叠片粘结。冷轧取向电工钢带(取向矽钢片)一般选用800±10℃。冷轧无取向电工钢片(无取向矽钢片)选用700-750℃,退火温度高于750℃,应严格控制炉内保护气氛为无氧化气氛。退火时间指炉内温度达到设定退火温度后的保温时间。实际退火时间是根据退火方式、退火炉型、装炉量、装炉方式以及铁芯尺寸等因素而定。为了防止在加热和冷却过程中,由于热应力导致铁芯冲片变形,必须适当控制加热速度和冷却速度。加热方式比较好选用从铁芯冲片侧面加热,以实现均匀快速加热。冷却速度视装炉量而定,应低于30℃/时,装炉量更大时,还应该更低些。
横剪机如何保证线切割加工质量:在淬火前进行预加工去除大部分余量;进行线切开时选用二次切开法首先次粗切型孔待应力到达新的平衡时再精切开型孔;挑选正确的切开顺序等.横剪机上述措施对减少资料中的剩余应力大有好处.下降外表粗糙度模具型腔的外表粗糙度高低对塑件质量有较大影响在切开加工时均应想法设法下降外表粗糙度.为此应采纳相关措施如电极丝张紧不够应随时将之张紧;进给速度应调理恰当防止速度的波动;机械传动空隙过大也易使电极丝晃动使粗糙度加大为此要及时调整各机械传动部分的松紧度;正确挑选电参数防止单个脉冲过大.此外电极丝的走丝速度过快或发作抖动也会影响零件外表粗糙度.它们对质量进步都是晦气的.江阴如一科技发展有限公司——欢迎您咨询。

横剪机如何保证线切割加工质量:(1)选用适宜模具资料线切开加工一般是在坯料淬硬后进行的如选用了T8A、T10A等碳素工具钢因为难以淬透淬硬层较浅经使用修磨后可能将淬硬层磨掉而硬度明显下降.为了进步线切开模具的使用寿命和加工精度应选用淬透性杰出的合金工具钢或硬质合金来制造这些资料从表层到中心的硬度没有明显的下降。(2)挑选比较好的线切开液(水基工作液).线切开液关于线切开起着非常要害的效果所以挑选好的工作液能够进步切开功率外表光洁度进步切开的稳定性.江苏专业横剪线销售——江阴如一科技发展有限公司提供。山东横剪线生产线
横剪线供应商,欢迎您的来电——江阴如一科技发展有限公司。山东横剪线生产线
产生毛刺的主要原因,是冲模或刀刃之间的间隙不当.下面就间隙不当产生毛刺的机理介绍一下,以使操作工人对各种形状毛刺的产生原因是有所了解,以便及时处理.冲剪的机理是:当上冲模落到工件时,工件开始弹性变形(首阶段);随着上冲模继续下降,工件开始塑性变形(第二阶段);上冲模在继续下降,工件塑性变形逐渐扩大直至全部材料从刃口断面处到达屈服强度时开始出现裂纹(第三阶段);上冲模继续下降,裂纹按刃口断面处受力的方向(与上下模中间线成一定角度)剪断.如果冲模间隙合理,由凸模和凹模刃边出发的两个裂纹将连成一条直线,所得的落料工件的小尺寸等于凸模尺寸,而大尺寸则与凹模相等,工件质量是良好的.
山东横剪线生产线
江苏如一科技发展有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来江苏如一科技发展供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!



- 江苏硅钢横剪机制造商 2026-10-27
- 甘肃横剪机专业制造商 2026-10-26
- 山东横剪线生产线 2026-10-26
- 山东铁芯横剪机 2026-10-26
- 辽宁数控纵剪机报价 2026-10-25
- 天津铁芯横剪机报价 2026-10-25
- 湖南硅钢纵剪线报价 2026-10-25
- 陕西变压器横剪线生产线 2026-10-24




- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 氨气高压储罐采购报价
- 10 泉州二维码贴标机经销