吉林数控横剪线生产厂家
关键词: 吉林数控横剪线生产厂家 横剪线

 2026.10.28
文章来源:
江阴如一从事横剪线自动生产线的生产制造,已有10年之久。10年来公司一直秉持以质量求发展的的理念,坚持做好每一台设备,以质量为立足之本。在公司长期以来的坚持下,公司在业界已经拥有了良好的口碑,在同行之间也拥有了一定的名气,有一批稳定的老客户。且公司坚持“一分钱一分货”从不因价格问题而降低产品质量,只做质量,上品,从来不以瑕疵品糊弄客户。且公司产品价格相对实惠,从不随意开价。公司的一共推出三代横剪线设备,分别满足不同类型客户的需求。江苏口碑好横剪线产品厂家——江阴如一科技发展有限公司。吉林数控横剪线生产厂家

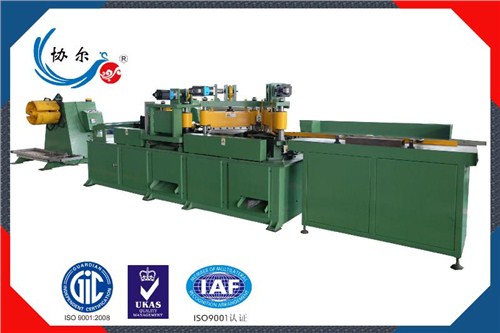
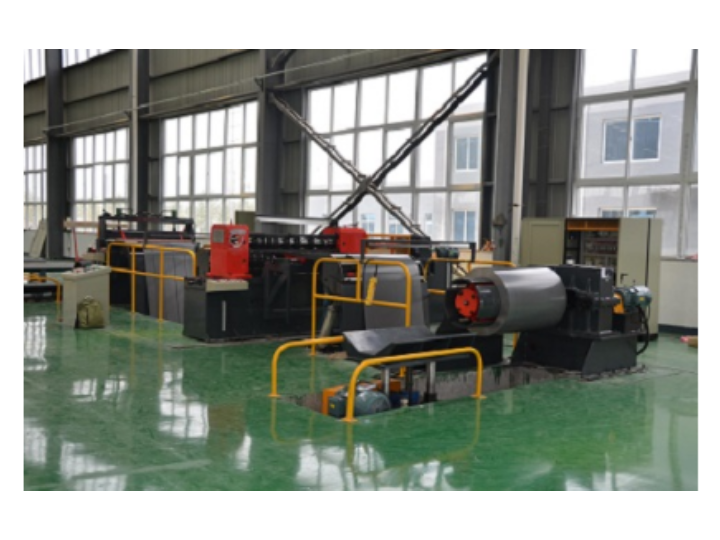
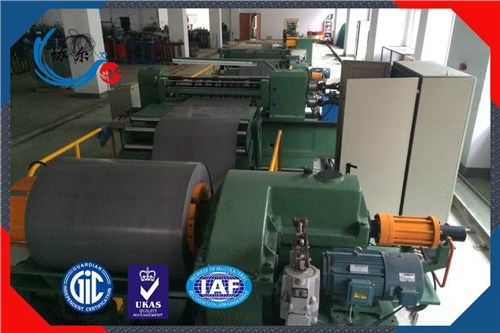
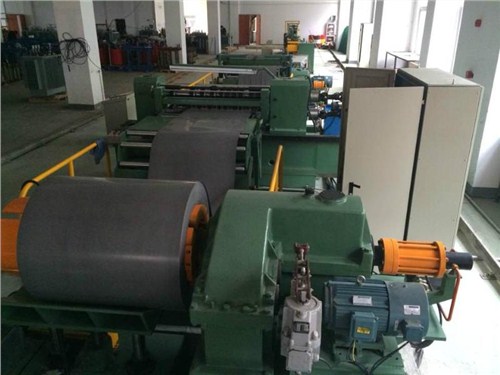
数控横剪机的运用寿命,一般要求要避免阳光的直接照耀和其他热辐射,要避免太湿润、粉尘过多或有腐蚀气体的场所。腐蚀气体易使电子元件遭到腐蚀变质,形成接触不良或元件间短路,影响设备的正常运行。精细数控横剪机要远离振荡大的设备,如冲床、锻压设备等,尽量与这些设备摆开必定的间隔,有条件的企业能够**设置铁芯横剪车间。横剪线用于将金属卷板经过开卷、校平、定尺、剪切成所需长度的平整板料并堆垛。适用于加工冷轧和热轧碳钢、硅钢、马口铁、不锈钢及表面涂镀后的各类金属材料。横剪线生产线主要由上料小车、开卷机、校平机、送料机构、剪板机、输送装置、堆垛装置等组成。生产线中可以配置纵剪机,将板料分切成需要的宽度定长剪切并堆垛。是集机、电、液一体化的高性能产品。自动化程度高,操作简单可靠。定长精度高、板料平整度高,堆垛整齐。 福建横剪线价格江苏横剪线质量厂家——江阴如一科技发展有限公司。
横剪切知识:矽钢片铁芯冲片消除应力退火有关退火温度温度不宜选得过高,以能够恢复到原磁性水平为限。退火温度偏高,固然可以进一步改善磁性,但相应会影响绝缘涂层或使叠片粘结。冷轧取向电工钢带(取向矽钢片)一般选用800±10℃。冷轧无取向电工钢片(无取向矽钢片)选用700-750℃,退火温度高于750℃,应严格控制炉内保护气氛为无氧化气氛。退火时间指炉内温度达到设定退火温度后的保温时间。实际退火时间是根据退火方式、退火炉型、装炉量、装炉方式以及铁芯尺寸等因素而定。为了防止在加热和冷却过程中,由于热应力导致铁芯冲片变形,必须适当控制加热速度和冷却速度。加热方式比较好选用从铁芯冲片侧面加热,以实现均匀快速加热。冷却速度视装炉量而定,应低于30℃/时,装炉量更大时,还应该更低些。
江阴如一科技发展有限公司制造的协尔牌剪切设备主要有:变压器铁芯横剪机,两剪一冲横剪线,两剪两冲横剪线,铁芯中柱横剪线,中心定位横剪线,步进横剪线,硅钢纵剪线,分条机,较平机,液压双头料架,普通放料架等多种规格供客户选择。 用途:剪切成45°90°145°多形状的芯片,满足各种变压器的铁芯要求。 质保:产品保修一年,江浙沪12小时内提供上门服务;其它偏远地区48小时内提供上门服务。 市场:***用于全球硅钢片加工厂,钢材加工中心,电焊机厂,电抗器变压器厂,五金制品公司等。江苏横剪线——江阴如一科技发展有限公司供应商。
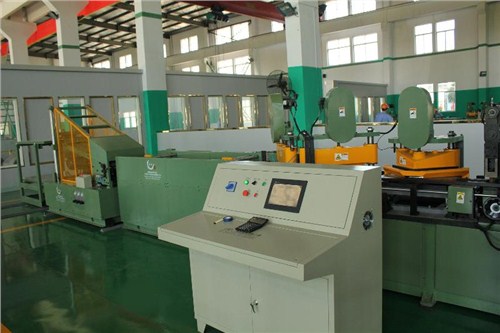
1.可完结叠片式全直接缝铁芯片型的自动出产。2.裁剪动力:选用进口伺服操控技术,速度快,噪音小,寿命长。3.送料动力:选用沟通同步伺服电动机,具有响应快,定位精度高,低噪音,制动热埙小,寿命长等特色。4.轨迹定位:选用丝杠直线导轨中心定位,刻度盘调节定位快速,精确,便利。5.运动操控:选用先进的PLC操控器,即大量减少了接线又提高了体系的可靠性,稳定性与实时性,并可进行长途操控与故障诊断,可比较大限度地缩短保护时刻与费用。6.模具:选用进口合金钢制作的模具,具有剪切毛刺小、模具寿命长、保护次数少等特色,模具制作工艺彻底依照高速冲模具加工,保护、拆装、研磨尤其便利,减少劳动强度。7.寿命保证:本设备标准件(直线导轨,滚珠丝杠,各种轴承)均为名优配件,基础件加工装配精度高,比较大限度延长设备使用寿命。模具一次调试完结可加工500万冲次。8,本设备是机光电一体的高科技产品,说明了国内硅钢片铁芯横剪线的较高制作水平。能够较好地代替进口产品,价格约为进口产品的三分之一,能够较好地为用户节约大量外购资金。 江阴如一科技发展有限公司——欢迎您前来咨询。甘肃铁芯横剪线专业制造商
江苏横剪线供应商——江阴如一科技发展有限公司。吉林数控横剪线生产厂家
如果冲模间隙过小,上下两个裂缝不能连接,而是隔着一定距离彼此平行,当材料于应该分离时,由于受挤压而使两缝之间的断面出现毛刺、裂口或层片,工件的上部则形成了第二个有光的狭带,其上有毛刺或齿状边缘,呈倒锥形,并且容易啃模.缩短模具的使用寿命.当冲模间隙过大时,工件断面有明显受拉后断裂的毛刺,证明断面是因冲模间隙过大被拉断,不是正常剪断.产生毛刺的原因,除主要是冲模间隙外,还有模具和刀刃是否锐利和对模(刀)是否正确等问题.例如当凸模的刃口变钝后,毛刺发生在冲剪件上面;如果凹模刃口变钝后,毛刺发生在冲孔的四周;如果凹凸模全部变钝后,在工件上和冲孔周上都会产生毛刺.
吉林数控横剪线生产厂家
江阴如一科技发展有限公司是一家专业从事“变压器横剪线|数控横剪机|纵剪线|翻转台”的公司。自成立以来,我们坚持以“诚信为本,稳健经营”的方针,勇于参与市场的良性竞争,使“协尔牌”等品牌拥有良好口碑。我们坚持“服务至上,用户至上”的原则,使如一科技在机械及行业设备中赢得了众多的客户的信任,树立了良好的企业形象。 特别说明:本信息的图片和资料*供参考,欢迎联系我们索取**准确的资料,谢谢!



- 江苏硅钢横剪机制造商 2026-10-27
- 甘肃横剪机专业制造商 2026-10-26
- 山东横剪线生产线 2026-10-26
- 山东铁芯横剪机 2026-10-26
- 辽宁数控纵剪机报价 2026-10-25
- 天津铁芯横剪机报价 2026-10-25
- 湖南硅钢纵剪线报价 2026-10-25
- 陕西变压器横剪线生产线 2026-10-24




- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 氨气高压储罐采购报价
- 10 泉州二维码贴标机经销