杭州加工焊接类零件换热器壳体
关键词: 杭州加工焊接类零件换热器壳体 焊接类零件

 2026.10.28
文章来源:
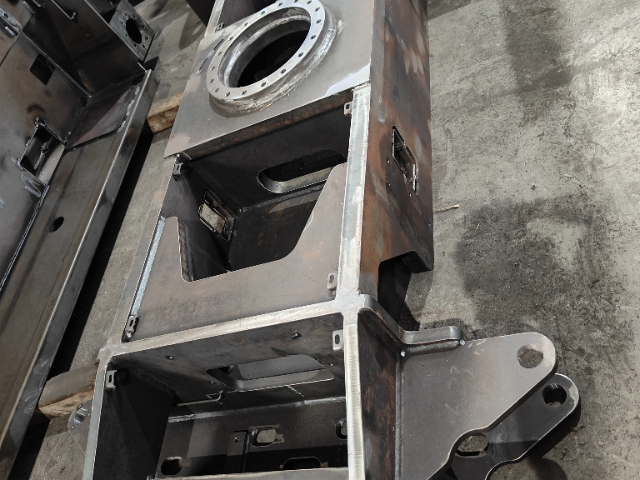
焊接变形是焊接零件加工中的关键挑战,直接影响工件的尺寸精度和装配性能。变形主要由焊接过程中的不均匀热输入导致,表现为收缩、弯曲或波浪形变等。为有效控制变形,需采取综合工艺措施:①优化焊接顺序,采用对称分段焊或跳焊策略,分散热积累;②预置反变形量,通过模拟分析或经验数据预先调整工件姿态,抵消焊接后的形变;③刚性固定与工装约束,利用夹具或加强筋限制自由度,减少热态变形空间。此外,热输入控制也至关重要,如选用低热输入焊接方法(如激光焊、CMT冷金属过渡焊),或通过预热/后热降低温度梯度。对于高精度零件,可结合振动时效或热处理释放残余应力,再通过数控加工进行尺寸补偿。随着数值模拟技术(如ANSYS、SYSWELD)的成熟,焊接变形预测与工艺优化效率***提升,为航空航天、船舶等领域的复杂结构件制造提供了可靠支撑。 为机械装备、钢结构等领域提供焊接类零件一站式解决方案,从图纸到成品全程把控。杭州加工焊接类零件换热器壳体
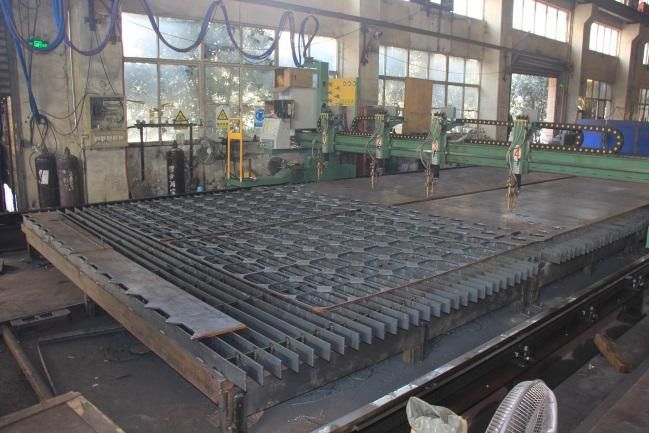
LNG储罐9%镍钢的内罐焊接是低温压力容器制造的关键技术,由于工作温度低至-196℃,焊接接头必须具有优异的低温韧性,采用特殊的镍基焊材进行手工电弧焊或TIG焊,焊接前需要预热到100-150℃,严格控制层间温度不超过150℃,焊后不进行热处理以避免影响材料性能,所有焊缝必须100%进行射线检测和渗透检测,并按ASME标准进行-196℃的冲击试验,焊接过程中还需特别注意避免磁偏吹现象,每条焊缝都要记录详细的焊接参数,确保在极端低温条件下不会发生脆性断裂。闵行区附近焊接类零件空压机油箱焊接加后续精密金加工,可修正细微偏差,让每一件焊接零件都符合精密装配标准。
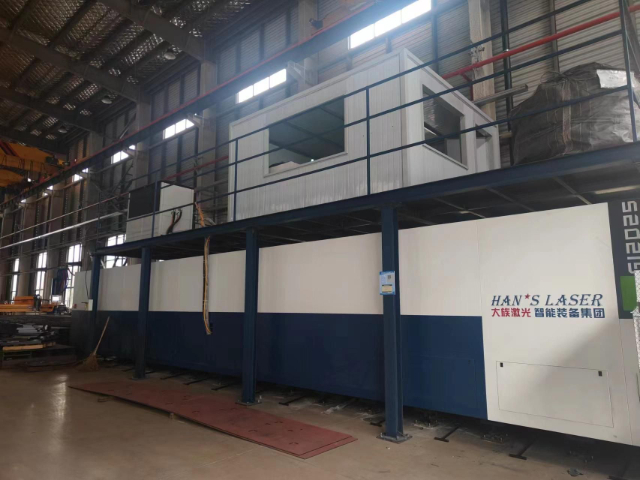
从合同评审到极终发运的全流程信息可追溯性体系,是大型精密焊接件,特别是应用于核电、防护、航空等关乎国计民生关键领域产品的强制性要求,我们为每一个生产订单建立*的身份标识码,该码贯穿从材料入库复验(记录炉批号、力学性能报告)、下料切割、坡口加工、组对尺寸记录、焊接过程参数(每台焊机配备数据记录仪,记录电流、电压、速度、热输入)、焊材批号与烘烤记录、预热/层间温度监控曲线、无损检测报告与底片数字存档、焊后热处理曲线、极终尺寸检验报告直至涂装发货的所有环节,所有数据实时录入制造执行系统(MES),形成不可篡改的电子档案,这份详尽的“出生证明”不仅在产品全生命周期内可供查询,一旦未来在服役中出现任何问题,都能迅速回溯到生产过程中的每一个细节,进行精细的责任界定与根因分析,这套严密的追溯体系不仅是一种质量管理工具,更是我们对客户、对社会承担长期责任的一种庄严承诺,是品牌信誉的数字化基石。
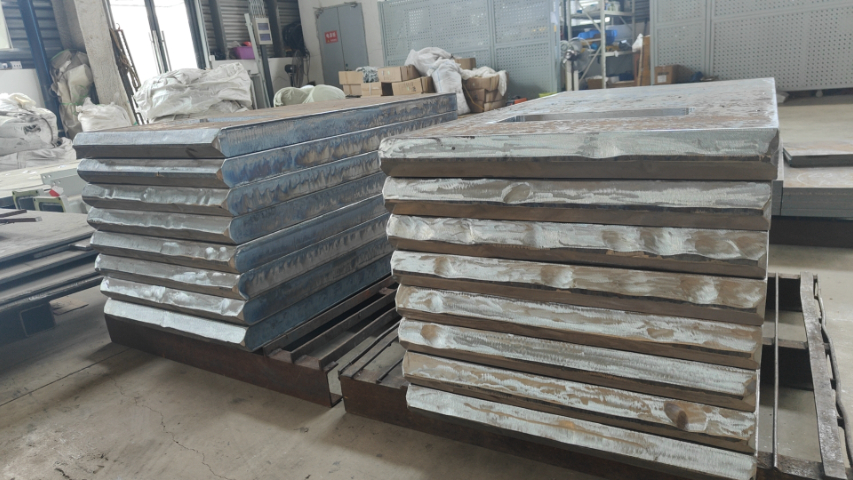
大型水泥回转窑筒体的现场焊接是一项复杂的工程,筒体通常由多段40-80mm厚的钢板卷制焊接而成。采用埋弧自动焊工艺进行纵缝和环缝焊接,焊接前需要搭建专门的防风防雨棚,严格控制环境湿度不超过85%,使用低氢型焊丝并预热到100-150℃,通过分段退焊法控制焊接变形,每条焊缝焊后都要进行超声波检测和磁粉检测,关键部位还需进行射线检测,焊接完成后整体进行圆度检测,偏差不得超过筒体直径的,进行现场消除应力热处理,确保筒体在高温运转时不会因焊接应力而产生变形。针对厚板焊接类零件,采用多层多道焊工艺,配合热处理消除应力,提升综合性能。
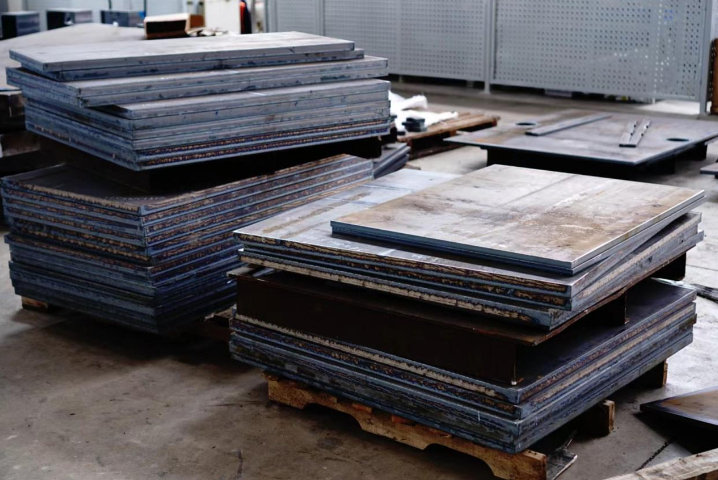
大型变压器油箱的焊接制造往往需要特别注意密封性要求,油箱通常是由6-10mm厚的钢板焊接而成,采用CO2气体保护焊和埋弧焊相结合的工艺,要求所有焊缝必须保证连续均匀且无任何渗漏点,焊接过程中需要严格控制变形,以确保箱盖与箱体的法兰面的平整度,焊后对全部焊缝进行煤油渗透试验,即保持30分钟无渗漏,关键部位还需进行超声波检测,**整体进行,保压24小时,压力降不超过5%,这种焊接工艺对变形控制和密封性检测要求非常严格。 熟练掌握弧焊点焊等多种焊接工艺技术。青浦区焊接类零件变压器油箱
公司对内实行焊接加工精细化管理,规范作业流程,杜绝焊缝缺陷,稳定每批次焊接成品品质。杭州加工焊接类零件换热器壳体
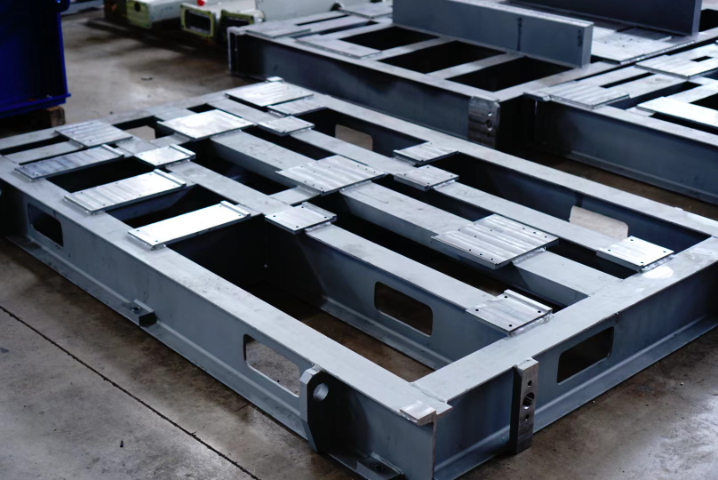
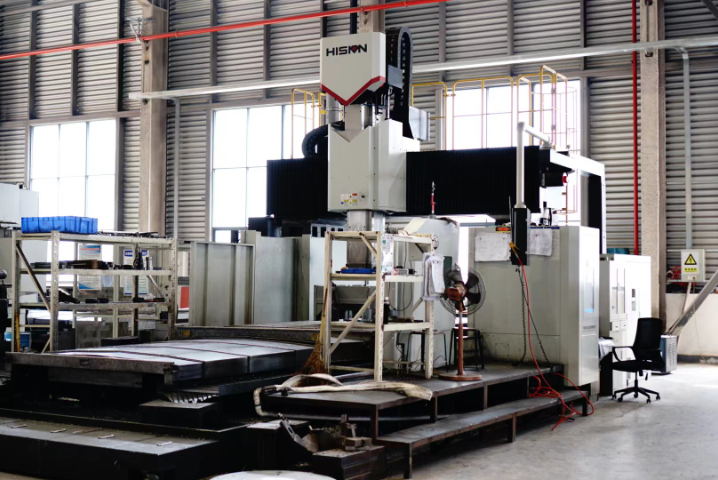
转向架焊接构架作为轨道交通车辆的**承载部件,其加工质量直接影响列车的运行安全性和稳定性。焊接零件加工技术在此领域的应用,不仅确保了构架的结构强度和尺寸精度,还***提升了整体装配效率。通过高精度龙门加工中心对焊接后的构架进行整体加工,可有效消除焊接变形,保证关键安装面(如电机座、减震器接口等)的平面度控制在,同时确保各定位孔系的同轴度与位置度满足严苛的公差要求(如±)。在工艺层面,焊接构架加工需重点解决两大问题:一是焊接残余应力的释放,通常采用振动时效或热时效工艺减少后续加工中的变形风险;二是材料硬度不均导致的刀具磨损,需优化切削参数并采用韧性更强的硬质合金刀具。此外,通过激光跟踪测量或三维扫描技术对焊接构架进行全尺寸检测,可实现数据驱动的补偿加工,进一步保证加工精度。随着轨道交通向高速化、轻量化发展,焊接构架的加工工艺正朝着高精度、智能化方向演进。例如,结合数字孪生技术模拟焊接变形趋势,或利用自适应加工系统实时调整切削路径,均能***提升构架的制造质量与生产效率,为列车的安全运行奠定坚实基础。 杭州加工焊接类零件换热器壳体

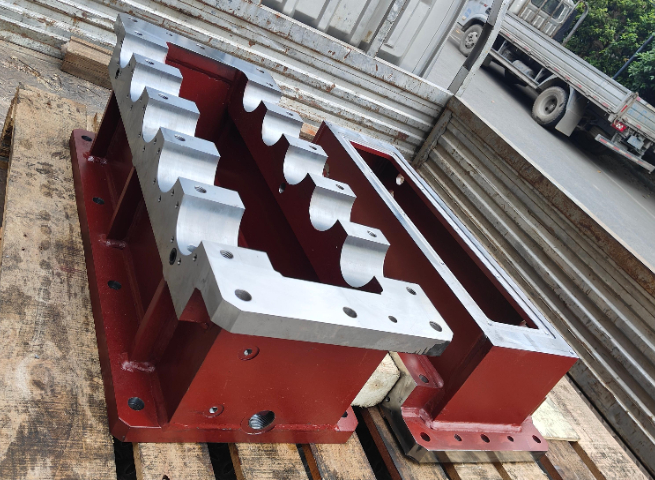
- 湖州本地激光切割加工报价 2026-10-29
- 南京哪里有焊接类零件厂家供应 2026-10-29
- 湖州加工激光切割加工厂家 2026-10-29
- 嘉兴大型激光切割加工报价 2026-10-29
- 池州大件精密切割激光切割加工报价 2026-10-29
- 浙江哪里有龙门加工机械设备机架 2026-10-29
- 池州大件精密切割激光切割加工厂家供应 2026-10-29
- 池州加工激光切割加工报价 2026-10-29



- 01 黑龙江超大载重系留无人机高空侦查
- 02 山东广告板材激光切割机规格型号
- 03 江苏高精度硅片颗粒度检测设备厂商
- 04 氨气高压储罐采购报价
- 05 代替液力偶合器膜片联轴器
- 06 上海压力相关型变风量末端解决方案
- 07 ENRX车轴感应预热(热装)装置
- 08 陕西CNC数控螺柱焊机推荐
- 09 伊诺斯直读X荧光检测仪器售后服务及维修维修
- 10 镇江钣金加工中心