南京大型焊接类零件厂家
关键词: 南京大型焊接类零件厂家 焊接类零件

 2026.10.30
文章来源:
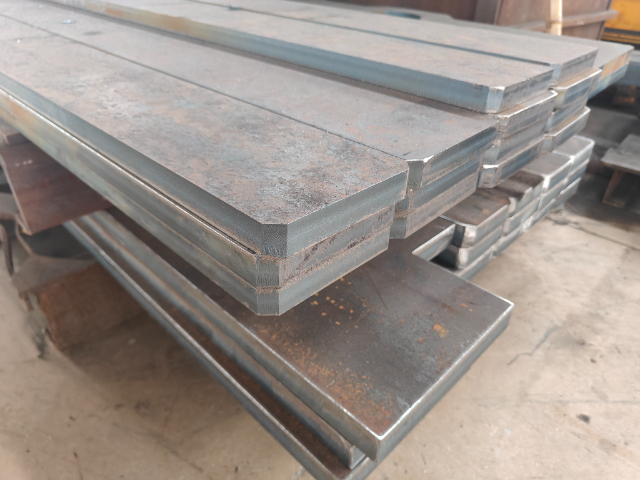
焊接零件因材料特性、结构复杂性和热变形等因素,对加工工艺的适应性提出了较高要求。现代制造技术通过多种灵活工艺方案,有效应对焊接件的加工挑战。首先,采用模块化工装与柔性夹具系统,可快速适配不同尺寸和形状的焊接件,减少装夹时间并提高定位精度。例如,搭配液压或磁力夹具,既能保证刚性,又可针对变形部位进行局部调整,避免加工过程中的二次应力变形。其次,基于数字化检测的补偿加工技术***提升了工艺适应性。通过3D扫描或激光跟踪仪获取焊接件的实际形貌数据,与CAD模型比对后生成补偿加工路径,有效消除焊接变形带来的尺寸偏差。该技术尤其适用于大型结构件,如船舶分段或工程机械框架的高精度加工。此外,分阶段加工策略能够平衡效率与精度需求。先通过大切削量去除余量,再安排时效处理释放残余应力,***进行精加工,确保关键尺寸稳定达标。同时,智能刀具管理系统可根据焊缝区域硬度变化自动调整切削参数,延长刀具寿命并保障表面质量。这些适应性工艺方案的应用,使焊接零件加工在保证精度的同时,兼顾了生产效率和成本控制,为重型装备、能源及交通等领域提供了可靠的技术支撑。 鑫成机械可承接厚板、薄板、异形件等多类型零件焊接,工艺适配范围广、实用性强。南京大型焊接类零件厂家
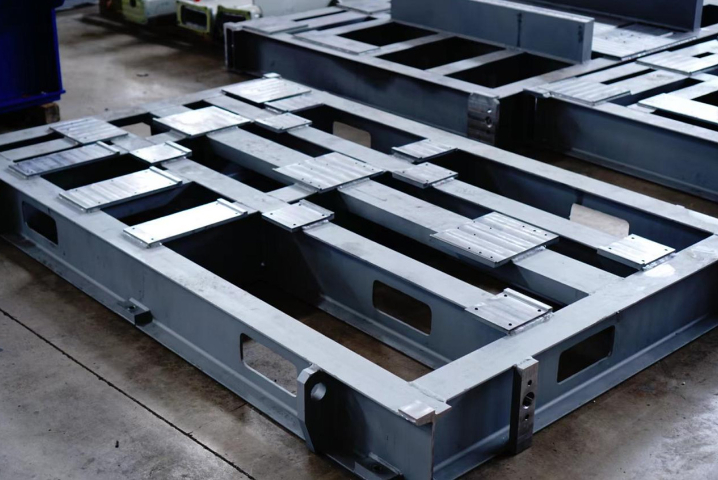
大型工程机械的液压油缸焊接是一项极具挑战性的工作,尤其是缸筒与端盖的连接部位。由于液压系统工作压力通常超过30MPa,焊缝必须具有极高的强度和密封性,一般采用双面坡口的对接焊工艺,先进行内侧打底焊,然后加工外侧坡口进行填充和盖面,焊接过程中需要采用特殊的工装夹具来保证同心度,并使用低氢焊条防止冷裂纹产生,焊后还需对焊缝进行精加工,确保内孔尺寸精度达到H8级,同时要进行,保压30分钟无渗漏才算合格,这种焊接工艺对变形控制和残余应力消除都有严格要求。宝山区哪里有焊接类零件变压器油箱长兴煤山厂区配套完善,适合承接大批量、标准化工业焊接零件批量生产订单。
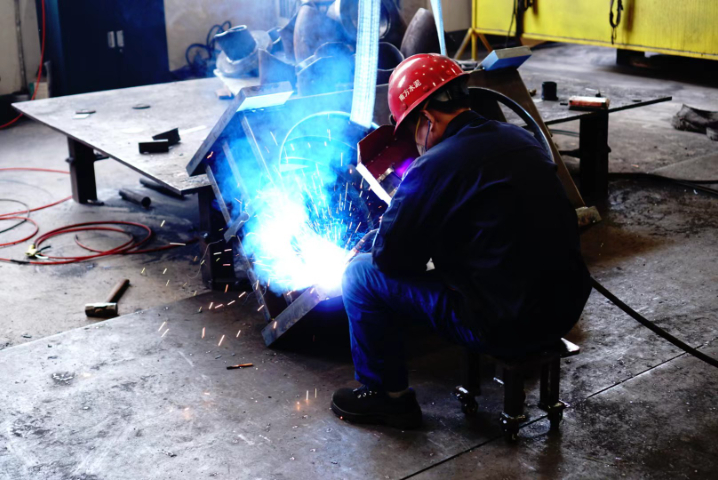
火力发电锅炉膜式水冷壁的焊接生产具有鲜明的特点,由鳍片管和扁钢组成的组件需要通过数千条角焊缝连接,一般采用高速度的自动埋弧焊或气体保护焊工艺,焊接过程中必须精确控制热输入以避免管子变形,每条焊缝都要保证完全熔透且无咬边等缺陷,焊后需要进行100%的渗透检测,抽样进行金相检验,所有焊接接头必须能够承受锅炉运行时的热应力和机械应力,特别是在超临界机组中,焊接质量直接影响到锅炉的安全运行效率,因此对焊接工艺参数的控制要求极为严格。
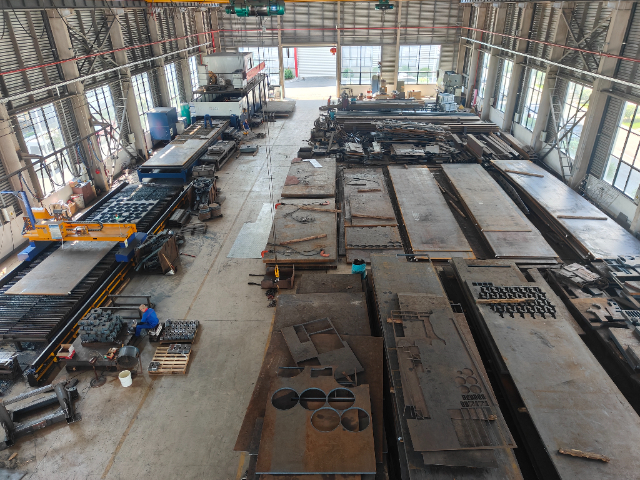
大型压缩机机壳的铸造-焊接复合制造工艺具有特殊性,通常将复杂形状部分采用铸钢件,简单部分采用钢板焊接而成,异种材料焊接时需要特殊的过渡层焊接工艺,焊前对铸件进行全方面的MT和UT检测,预热到150℃以上。采用低氢型焊条进行多层多道焊,严格控制层间温度,焊后立即进行消氢处理,所有焊缝必须100%超声波检测和磁粉检测,焊接完成后整体进行消除应力热处理,**进行精加工确保轴承座等重要部位的尺寸精度,这种复合制造工艺对焊接变形控制和残余应力消除要求极高。公司70名在岗员工分工明确,焊接作业、技术调试、品质核验岗位齐全,配合高效。
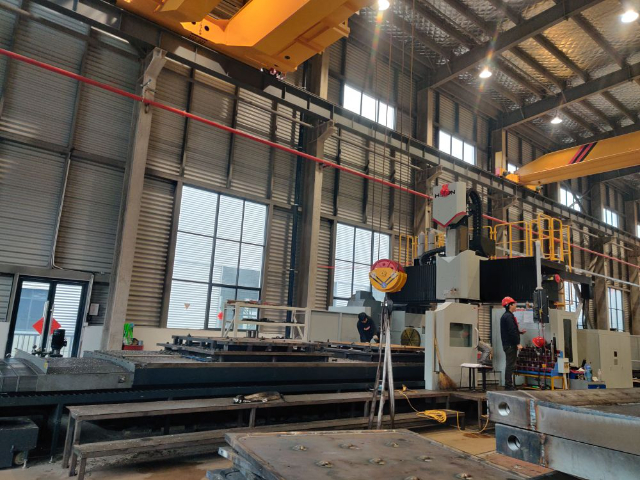
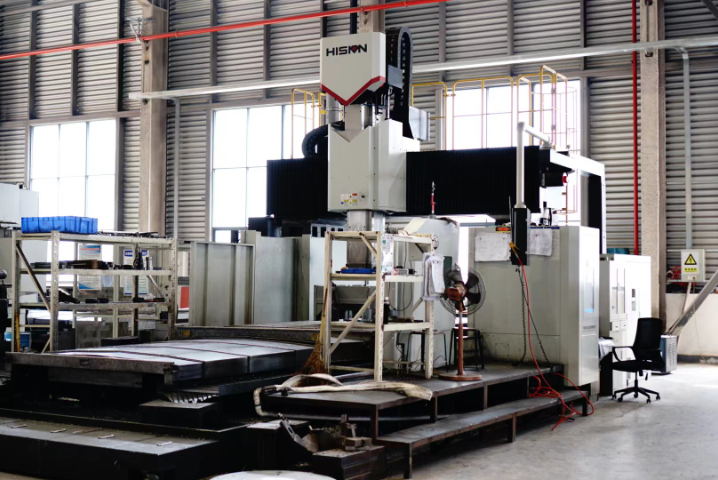
针对超大型、不可整体进炉热处理或形状异常复杂的焊接构件,局部应力消除与振动时效技术的应用提供了有效的解决方案,局部热处理采用柔性陶瓷加热毯包裹关键焊缝区域,配合热电偶和智能温控柜,实现对复杂曲面或空间受限区域的精确控温加热与保温,虽然其应力消除效果不如整体炉内处理均匀,但通过科学的温度场模拟与多点监控,仍能明显降低焊缝区域的峰值应力,而振动时效技术则是一种利用机械振动使构件内部产生微观塑性变形,从而均化与降低残余应力的物理方法,我们将大型构件通过弹性支撑置于地面,在关键点安装激振器,通过扫频找到构件的共振频率,并在该频率下振动一定时间,整个过程通过加速度传感器监控响应曲线,以判断应力松弛效果,这种方法特别适用于无法承受高温热处理的铝合金大型焊接件,或作为焊后热处理的补充手段,这两种技术的灵活选用,体现了我们在面对工程实际限制时,基于科学原理进行工艺创新的能力,确保不同条件、不同要求下的产品都能达到比较好的应力状态。 8m大型龙门设备可承接超大机架、框架类焊接零件的整体精加工,适配大型设备配套需求。宣城加工焊接类零件换热器壳体
专业技术团队全程跟进焊接零件生产流程。南京大型焊接类零件厂家
石油化工领域的大型反应器焊接需要特殊的工艺控制,特别是厚度超过100mm的铬钼钢制加氢反应器,焊接前必须将材料预热到150-200℃,并保持在整个焊接过程中,采用低氢型焊条进行窄间隙手工电弧焊,每焊完一层都要进行消氢处理,焊后立即进行350-400℃的后热处理。极后进行整体消除应力热处理,所有纵环焊缝必须100%射线检测和超声波检测,并按JB4730标准进行评定,对接焊缝还需取样进行拉伸、冲击和硬度测试,确保焊接接头在高温高压临氢环境下具有足够的强度和抗氢致开裂能力。南京大型焊接类零件厂家

- 闵行区本地焊接类零件空压机油箱 2026-10-29
- 宣城哪里有焊接类零件空压机油箱 2026-10-28
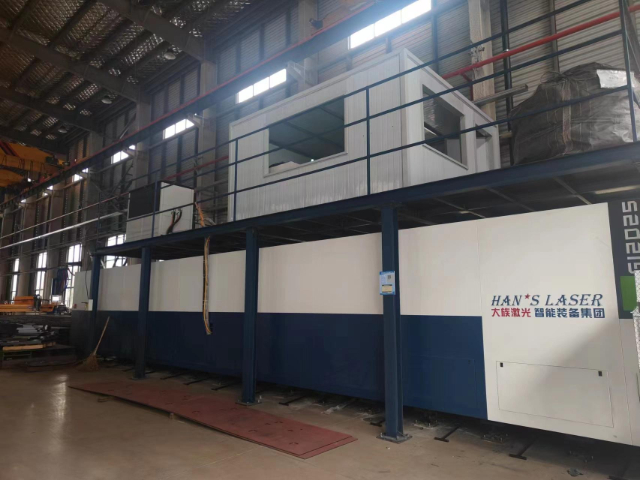
- 湖州大型激光切割加工 2026-10-28
- 滁州本地龙门加工机械设备机架 2026-10-28
- 池州大件精密切割激光切割加工 2026-10-28
- 无锡定制激光切割加工45钢板零割 2026-10-28
- 宣城本地激光切割加工报价 2026-10-28
- 杭州加工焊接类零件换热器壳体 2026-10-28


- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 12伏房车空调品牌
- 07 汽车配件装配机器人轨迹规划
- 08 山西35kv供电监控系统成套
- 09 半导体视觉检测软件多少钱
- 10 冗余HMI触摸屏采购