常州大型焊接类零件变压器油箱
关键词: 常州大型焊接类零件变压器油箱 焊接类零件

 2026.10.31
文章来源:
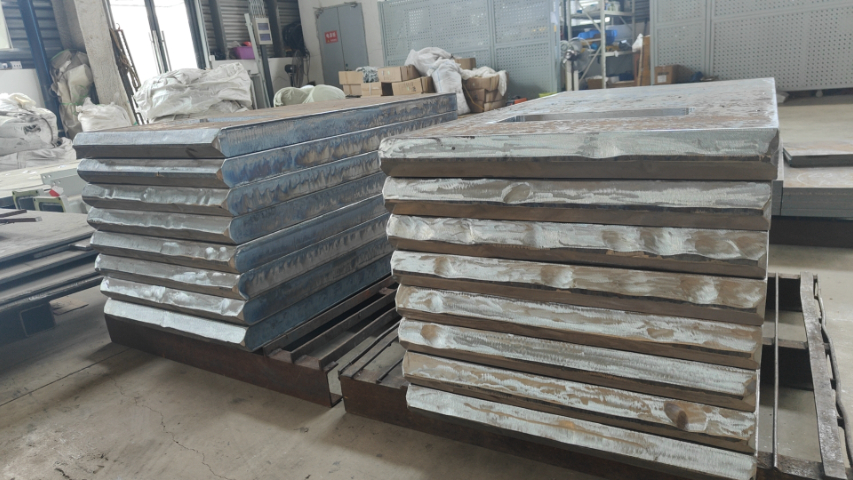
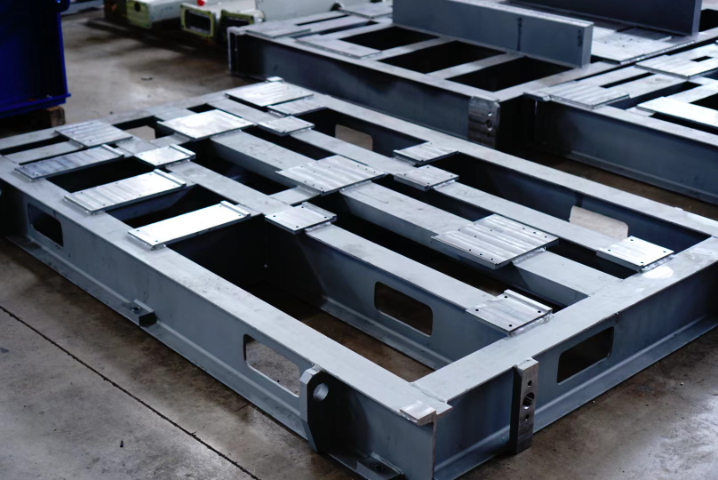
面对客户日益增长的“交钥匙”工程与全生命周期服务需求,我们的大件精密焊接业务已从单纯的来图加工,向上游延伸至结构与接头设计优化咨询,向下游覆盖至现场安装指导、焊接甚至服役后的定期检测与修复,在产品设计初期,我们的焊接专人会介入评审,从可制造性与可检测性角度,对过于理想的接头形式提出修改建议,例如将难以施焊和检测的全熔透角焊缝改为更易保证质量的坡口焊缝,或增加必要的工艺间隙与操作空间,在安装现场,我们派出经验丰富的技师团队,携带用的现场焊接与热处理设备,解决大型构件在总装时*环节的“合拢焊”难题,确保现场焊缝质量与车间内一致,对于在役设备的磨损或损伤,我们提供基于焊接的再制造修复方案,通过堆焊、熔覆等技术恢复尺寸与性能,这种全链条的服务能力,使我们从供应商转变为客户在制造与维护领域值得信赖的合作伙伴,共同创造更大的价值。 用专业焊接技术赋予零件可靠连接,让每一件焊接类产品都成为工业制造的坚实纽带。常州大型焊接类零件变压器油箱
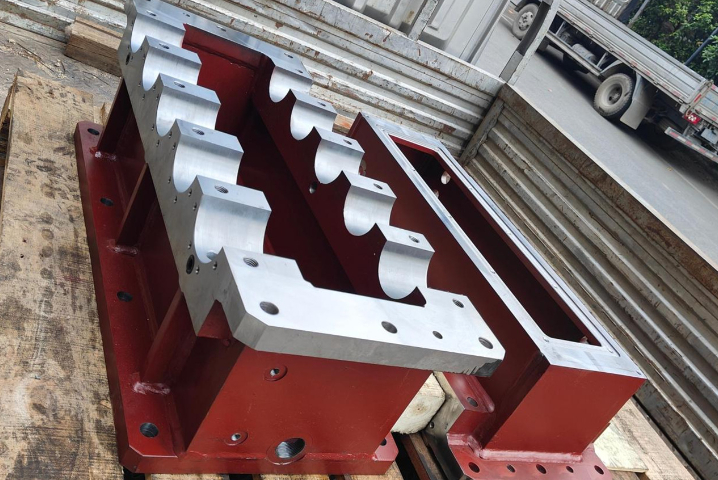
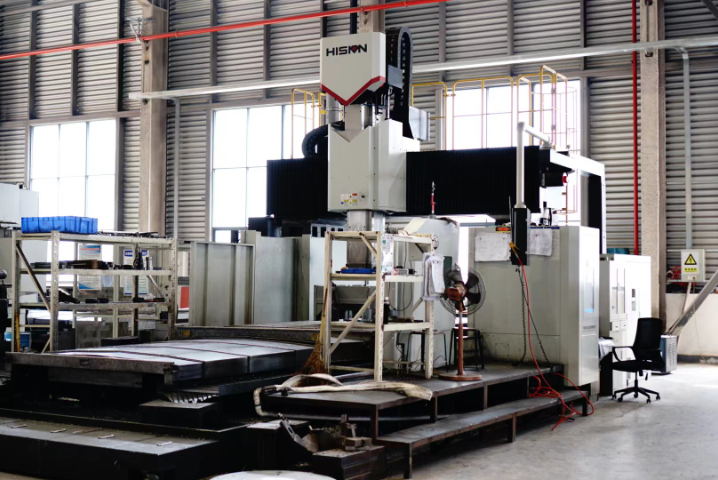
在大型盾构机刀盘的耐磨复合板焊接中,我们面对的是硬质合金与高强钢的异种材料连接难题——我们研发的过渡层梯度焊接技术,首先在刀盘基体上激光熔覆0.8毫米厚的镍基缓冲层,其成分设计为从100%Inconel625渐变至50%Inconel625+50%高强钢的梯度材料;随后采用电容放电脉冲焊将碳化钨硬质合金块(硬度HRA92)连接到缓冲层上,每个脉冲能量精确控制在18-22焦耳,通过2000次/秒的高速放电在界面处形成2-5微米厚的扩散层,这种微连接方式使得硬质合金与钢基体的结合强度达到传统钎焊的3.2倍,在掘进过程中承受巨大冲击时不会发生块体脱落。 嘉定区附近焊接类零件机械设备机架两台1.6mCK5163数控立车,可精密加工大型盘类焊接零件,表面光洁度高、公差可控。
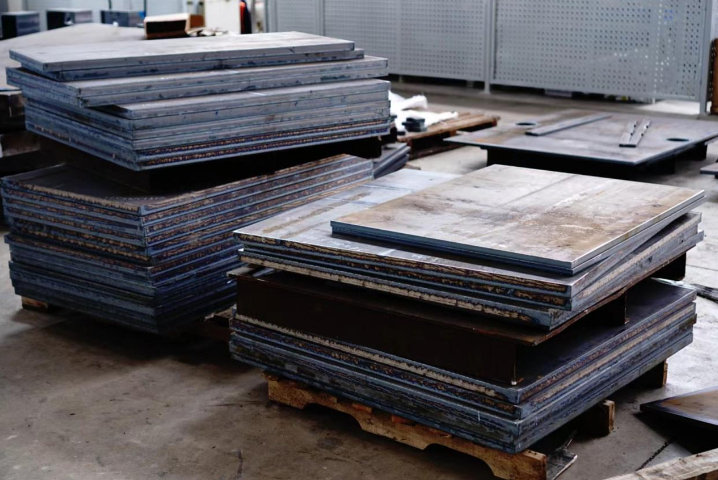
焊接类零件在工程机械行业中扮演着至关重要的角色,其影响深远,涵盖了结构强度、生产效率和产品寿命等多个方面。随着工程机械技术的不断进步,焊接工艺的创新与应用也日益***,这为整个行业带来了新的发展机遇。首先,焊接类零件通过提高机械设备的结构强度,确保了工程机械在重载作业中的安全性和稳定性。焊接技术能够实现不同材料的高效连接,使得机器在恶劣环境下仍能保持良好的性能。这种结构上的坚固性不仅提升了设备的耐用性,也**减少了因故障停机而导致的损失,为企业创造了更高的经济效益。其次,焊接类零件的灵活性和可定制性使得工程机械能够更好地适应不同的施工需求。通过先进的焊接工艺,制造商可以根据客户的具体要求,快速生产出符合特定功能的零件。这种高效的生产模式,不仅缩短了交货周期,还提升了市场响应速度,帮助企业在竞争日益激烈的市场中占据先机。此外,焊接类零件的使用还***延长了工程机械的使用寿命。质量的焊接工艺可以有效减少机械零件的磨损和损坏,从而降低设备维护成本。企业在使用这些高性能焊接零件时,能够实现更低的运营成本和更高的投资回报率,进一步推动了行业的可持续发展。总之,焊接类零件对工程机械行业的影响是多方面的。
当修复大型柴油机机体(材料为HT300灰铸铁)的裂纹缺陷时,传统焊接极易产生白口组织——我们开发的氧乙炔预热+镍基焊条+振动焊接的复合工艺:首先用三把大型加热*将焊补区域缓慢加热至650℃并保温4小时,使碳元素充分石墨化;焊接时采用ENiFe-CI用焊条,每焊完30毫米长度立即用气动振动器以120Hz频率施加垂直于焊缝的微幅振动,这种振动将熔池中的杂质推向表面并细化晶粒;焊后更采用阶梯降温法,以每小时15℃的速度降至300℃,再以每小时25℃的速度降至室温,全程用红外热像仪监控温度梯度,较终获得的焊缝组织中石墨形态为A型,硬度HB210-230,与母材完美匹配且可进行机械加工。 鑫成机械拥有长兴、德清两大生产厂区,双厂联动大幅提升焊接零件整体加工产能。
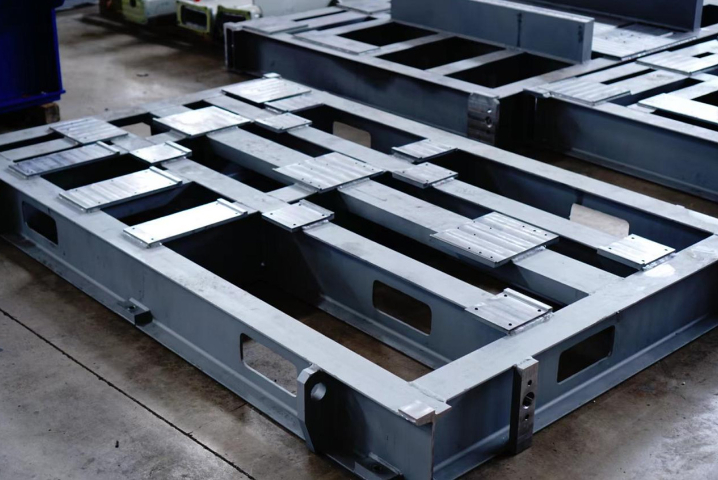
大型桥梁钢箱梁的现场焊接作业面临诸多困难,特别是跨海大桥的钢箱梁需要在海边高盐雾环境中进行焊接,钢板厚度通常达到30-50mm,采用多丝埋弧焊工艺进行拼接,焊接前必须搭建防风防雨棚并严格控制环境湿度,使用低氢高韧性焊丝,通过优化焊接顺序来控制整体变形,每条焊缝都要进行外观检查、超声波检测和磁粉检测,关键受力部位还要进行CTOD断裂韧性测试,焊接完成后需立即进行防腐涂装,所有焊接工艺都必须通过焊接工艺评定试验,确保桥梁在设计寿命内不会出现焊接相关的结构问题。焊接类零件加工可配套提供机加工服务,实现从焊接到表面处理的一体化生产。无锡附近焊接类零件
专注焊接零件定制,针对碳钢、不锈钢等材质精确施焊,严控焊接质量,交付及时有保障。常州大型焊接类零件变压器油箱
大型挖掘机动臂的焊接制造需要综合考虑强度、刚度和疲劳性能,通常采用极强度细晶粒钢的箱型结构,由多个厚板焊接而成,焊接前需要进行80℃以上的预热,采用混合气体保护焊工艺,通过优化焊接顺序和方向来控制变形,关键受力部位采用开坡口全熔透焊缝,并进行焊后超声波检测,非关键部位采用角焊缝但也要保证足够的焊脚尺寸,焊接完成后整体进行振动时效处理以消除残余应力,进行喷丸处理提高表面压应力,所有焊接工艺都必须通过疲劳试验验证,确保在10万次工作循环后不会出现裂纹。 常州大型焊接类零件变压器油箱

- 湖州本地激光切割加工报价 2026-10-29
- 南京哪里有焊接类零件厂家供应 2026-10-29
- 湖州加工激光切割加工厂家 2026-10-29
- 嘉兴大型激光切割加工报价 2026-10-29
- 池州大件精密切割激光切割加工报价 2026-10-29
- 浙江哪里有龙门加工机械设备机架 2026-10-29
- 池州大件精密切割激光切割加工厂家供应 2026-10-29
- 池州加工激光切割加工报价 2026-10-29



- 01 黑龙江超大载重系留无人机高空侦查
- 02 山东广告板材激光切割机规格型号
- 03 江苏高精度硅片颗粒度检测设备厂商
- 04 氨气高压储罐采购报价
- 05 泉州二维码贴标机经销
- 06 代替液力偶合器膜片联轴器
- 07 上海压力相关型变风量末端解决方案
- 08 合肥变量液压泵设备供应商
- 09 ENRX车轴感应预热(热装)装置
- 10 直销压力容器联系人