磨机振动故障诊断
关键词: 磨机振动故障诊断 故障诊断维修服务

 2026.10.29
文章来源:
江苏振迪检测在修复煤矿主通风机因运输或安装不当导致的转子初始不平衡问题上效率突出,通常可在一天内完成全部诊断与校正工作。煤矿主通风机是矿井安全生产的关键设备,一旦因振动超标无法投用,整个矿井可能面临停产风险。新安装的风机若***启动后振动就超过国家标准,可能的原因包括:叶轮出厂平衡在运输途中因颠簸受损、叶片在吊装过程中发生磕碰变形、或者风机基础与底座之间存在软脚。我们的诊断服务会在设备空载与带风门满载两种工况下分别采集振动数据,比较两种工况下振动幅值的变化率。若空载时振动正常而满载时振动突然增大,需要重点考察叶片的气动弹性影响,即气流力与叶片变形的耦合作用。针对这种情况,我们不会简单地做高速动平衡,而是先检查叶片安装角度是否与设计工况匹配。若确认问题根源为转子质量分布不均匀,我们则在设备带载状态下进行现场动平衡。我们会提供详细的平衡校正报告,包含校正前与校正后的振动幅值、相位角变化曲线以及**终的配重分布照片,作为设备安装验收的客观依据文件。我们的维修服务可帮助您节省成本和时间。磨机振动故障诊断
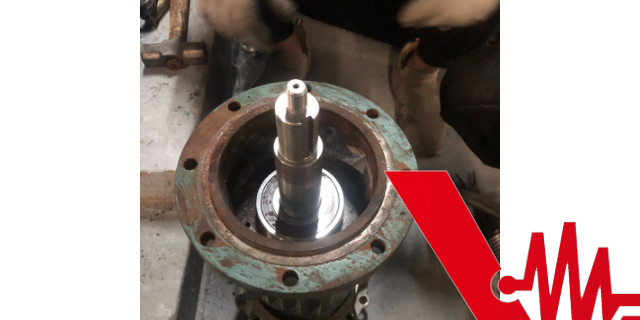
对于木工行业的中央除尘系统风机,叶轮常常因吸入铁钉、螺栓、木块碎片等异物而出现局部叶片变形或断裂,进而引发剧烈的振动,频谱图上表现为1倍频幅值急剧升高,同时伴有叶片通过频率的谐波成分。江苏振迪检测在接到客户求助后,会优先通过听音棒接触风机壳体判断异响位置,同时使用振动分析仪测试不同测点的振动相位。通过相位分析法可以快速定位异物撞击的大致区域:若相邻两个测点的相位相差近180度,说明损伤集中在叶轮直径方向的两端。若判定振动原因为叶轮损伤导致的不平衡,我们会制定现场修复方案。工程师首先打开检修门,使用工业内窥镜***检查叶轮各叶片的状态,标记出变形、缺损或附着异物的具体叶片。对于能够修复的轻微变形,我们使用**工具进行整形;对于缺损,我们在对称位置的叶片上加装配重块进行补偿。整个过程通常在4小时内完成,包括检查、整形、配重安装以及**终平衡验证。处理后风机振动速度有效值由18mm/s以上的剧烈等级下降至4.5mm/s的安全范围以内,木工产线可以在当天迅速恢复生产,避免了因除尘系统停机导致车间粉尘浓度超标的安全风险。主轴承状态监测振迪检测的服务网络覆盖全国。
江苏振迪检测针对电力行业的湿法脱硫循环泵叶轮磨损不平衡问题进行专门的诊断与维修。这类泵用于输送石灰石浆液,固体含量高、腐蚀性强,叶轮在高速旋转下受到严重的冲刷与腐蚀联合作用,磨损速率极快。叶轮转速通常在300至500RPM之间,属于低速重载设备,自身质量可达数百公斤,一旦出现不平衡,将对泵轴、轴承及机械密封产生巨大的交变载荷。我们采用潜水式振动传感器,这种传感器经过密封防水处理,可以在浆液浸泡的环境下直接安装在泵壳外部采集振动信号。通过分析低频段的振动位移值,我们可以评估叶轮的质量损失程度,并与设备历史数据对比,预测叶轮的剩余使用寿命。在机组计划停机的检修窗口内,我们会对拆卸下来的叶轮同时进行静平衡与动平衡校验。首先将叶轮放置在静平衡架上,找到偏重方向并进行粗略校正;然后再使用现场动平衡仪模拟运行工况进行精细校正。对于磨损严重的区域,我们会配合激光熔覆技术修复叶轮轮廓,再进行**终的平衡校验。修复后的泵组振动值可比修复前下降一个数量级,叶轮的整体使用寿命可得到有效延长。
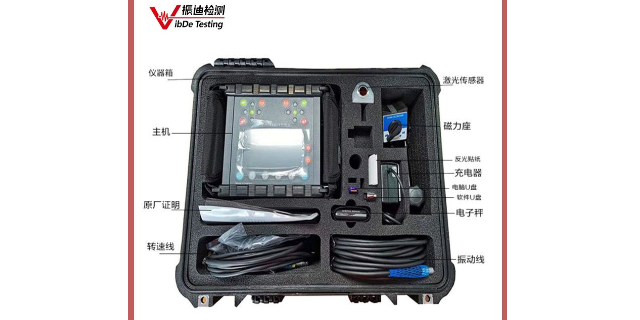
江苏振迪检测的故障诊断服务优势体现在以下几个方面:首先,技术与设备专业。该公司在旋转机械振动检测领域拥有较长时间的经验。它使用如瑞典VMI系列等高精度振动分析仪器。其次,能力突出。其现场动平衡校正服务能够帮助解决旋转部件不平衡问题。服务响应较快,能减少停机时间。再者,诊断较为***。服务能诊断对中不良、轴承损伤、齿轮故障、机械松动等多种故障类型。其分析结合多种方法,并提供包含数据、图表和方案的详细报告。接着服务模式灵活。提供从单次检测到长期外包的服务。还能结合红外热成像、油液分析等技术手段,为客户提供综合的设备健康管理方案。
振迪检测拥有丰富的经验和先进的技术,为您提供可靠的设备故障诊断维修服务。
针对污水处理中曝气沉砂池的罗茨风机,其振动故障往往伴随着明显的异常噪声,这些噪声可能是机械振动辐射出来的结构噪声,也可能是气流脉动产生的空气动力噪声。区分这两类噪声源对于制定正确的维修方案至关重要。江苏振迪检测通过振动与噪声的联合分析进行精细诊断。我们在风机的驱动端、从动端以及底座等位置布置加速度计,同时在距离设备1米外的固定位置架设声级计和噪声频谱分析仪。通过软件将振动频谱与噪声频谱在同一坐标系下进行叠加对比。如果噪声谱中的主要峰值频率与振动谱中的峰值频率完全一致,说明噪声是由机械振动辐射产生的,根源在于转子动平衡不良、齿轮啮合问题或轴承故障。如果噪声谱中有***的峰值频率而振动谱中该频率分量不明显,则提示噪声主要来源于气流脉动,可能与进出口消音器失效或系统背压异常有关。当诊断为转子动平衡不良后,我们会在联轴器端或转子齿轮上进行现场动平衡校正。平衡完成后,重新测量发现设备机壳振动下降的同时,辐射噪声也随之明显降低,通常A计权声压级可下降4至6分贝,改善了污水处理厂操作人员的工作环境。我们的服务涵盖各种设备类型和行业。薄膜蒸发机状态监测维修
振迪检测,故障诊断维修服务,让您的设备重获新生,焕发新活力。磨机振动故障诊断
风机等旋转设备的大多数故障确实表现为振动,而动平衡问题是最常见的振动原因之一,但并非全部。主要振动源包括:不平衡、不对中、部件松动和轴承磨损。进行初步自检,可按以下步骤:1.感官检查:在安全前提下,用手背轻触轴承座或机身,感受振动强度;倾听运行声音是否平稳,有无规律性撞击或摩擦异响。2.运行观察:观察设备在启动、运行和停机过程中的振动变化。如果振动随转速升高而***加剧,不平衡的可能性较大。3.基础与连接检查:检查地脚螺栓、联轴器螺栓是否紧固,查看皮带是否磨损、松紧是否一致。这些方法可帮助发现明显异常。但振动诊断的在于精确分析频率成分,要区分具体是动平衡问题还是其他故障,通常需要借助专业的振动分析仪器。磨机振动故障诊断


- 江苏平衡检测仪 2026-10-29
- 立磨选粉机现场动平衡仪 2026-10-29
- 济南手持式振动分析仪 2026-10-29
- 磨机振动故障诊断 2026-10-29
- 苏州油品分析仪 2026-10-29
- 保养检修 2026-10-29
- 南京机床动平衡仪 2026-10-29
- 机器手臂振动在线监测仪 2026-10-29



- 01 颗粒炉排烟风机激光对中仪
- 02 山东数字化工厂MES信息化系统
- 03 天津460nm激光器模组
- 04 辽宁360nm激光器哪个牌子好
- 05 湖北MICROVU影像测量仪质量保障
- 06 北京封闭式安全阀厂价
- 07 镇江高精度铝氧化加工品质高
- 08 高精度工业传感器选型
- 09 湖南高纯度真空真空泵维修设备公司
- 10 江浙沪油压压力表维修