立磨选粉机现场动平衡仪
关键词: 立磨选粉机现场动平衡仪 动平衡仪

 2026.10.29
文章来源:
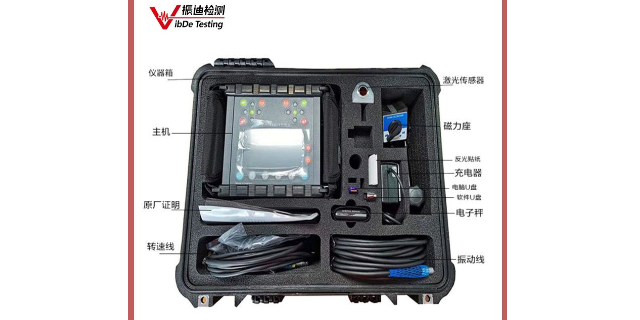
江苏振迪动平衡仪标配磁吸式传感器底座,吸力达到15公斤,在铁质设备表面无需额外工具即可固定。磁吸底座采用钕磁铁材料,体积小磁力强,底座直径25毫米,高度20毫米。底座底部有V型槽设计,可贴合在直径25至100毫米的圆柱形轴承座表面,增加接触面积和固定稳定性。磁吸底座与传感器之间通过M5螺纹连接,可拆卸便于更换。以某风机轴承座为例,轴承座表面为弧形铸铁材质,表面有油漆覆盖。江苏振迪工程师将磁吸底座吸附在轴承座表面,由于磁力较强,底座自动吸附牢固,用手推拉无明显位移。工程师将传感器旋紧在底座上,传感器轴线与轴承座表面保持垂直。相比胶粘方式,磁吸底座无需等待胶水固化,安装用时不超过10秒;相比手持方式,磁吸底座避免了人为抖动造成的测量误差。在振动测量过程中,磁吸底座能够将传感器的振动响应准确地传递给设备,不会产生额外的共振或衰减。以频率100赫兹的振动信号为例,磁吸底座固定方式与螺栓固定方式测量的幅值差异小于百分之三。动平衡仪具备自检程序,开机自动检查各通道传感器连接和工作状态。立磨选粉机现场动平衡仪
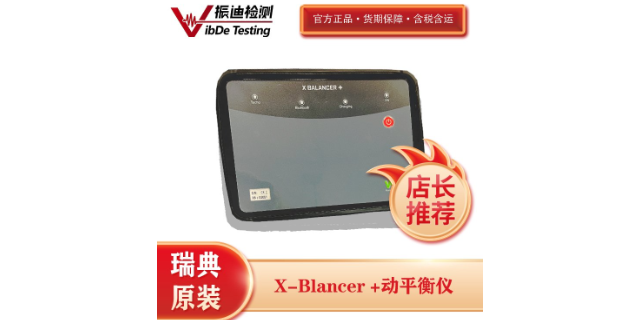
江苏振迪动平衡仪内置ISO 1940-1平衡等级判定标准,校正完成后自动计算转子残余不平衡量对应的平衡等级。ISO 1940-1标准将平衡等级分为G0.4、G1、G2.5、G6.3、G16、G40、G100、G250、G630、G1600和G4000共11个等级,数字越小表示平衡要求越高。用户可根据设备类型选择目标平衡等级,例如风机通常要求G6.3,磨床主轴要求G1或G2.5。仪器根据测得的残余不平衡量和转子质量、工作转速自动计算实际平衡等级,并与目标等级对比,明确判定合格与否。以一台G6.3等级要求的风机为例,该风机转子质量为150公斤,工作转速每分钟1450转。江苏振迪动平衡仪校正前测量显示振动为6.2毫米每秒,仪器自动计算出当前残余不平衡量为450克·毫米,对应平衡等级为G32,超过G6.3要求。工程师进行平衡校正后,仪器测量显示振动为0.9毫米每秒,计算出残余不平衡量为18克·毫米,对应平衡等级为G1.5,低于G6.3要求。仪器屏幕显示“合格”字样,并显示“实测等级G1.5,目标等级G6.3,合格”。工程师将这一结果记录在报告中提交给业主,业主可直观了解设备平衡状态。立磨选粉机现场动平衡仪振动检测服务报告包含校正前后振动瀑布图,直观展示各频率分量变化。
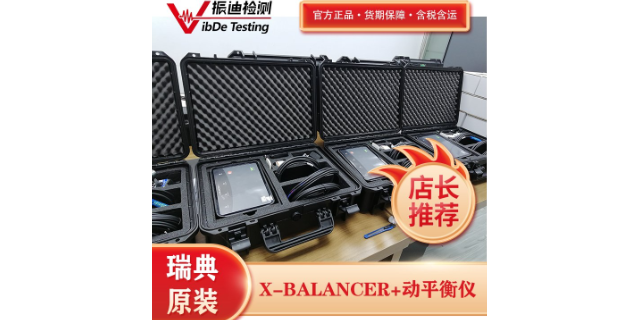
江苏振迪动平衡仪适用于木工机械各类主轴的动平衡校正,包括铣床主轴、刨床主轴及封边机修边轴。木工主轴转速通常在每分钟8000至20000转之间,刀具安装在主轴端部,不平衡会导致加工面粗糙、出现振纹、刀具磨损加快以及主轴轴承过早损坏。江苏振迪动平衡仪可在木工机械现场完成平衡校正。以某数控木工铣床为例,该铣床用于实木家具零部件的仿形铣削,主轴转速每分钟18000转,采用HSK63刀柄。校正前主轴振动速度为2.6毫米每秒,加工件表面出现明显振纹,需要二次打磨才能达到表面质量要求,刀具寿命为加工200件。江苏振迪工程师在主轴轴承座位置安装传感器,初始测量显示振动以1倍转频300赫兹为主,幅值2.4毫米每秒。仪器推荐试重质量为0.2克,工程师在刀柄端面0度位置添加试重后,振动变为1.6毫米每秒。仪器计算出配重为0.3克角度90度。工程师在刀柄端面90度位置添加配重后复测,主轴振动下降至0.3毫米每秒。校正后加工件表面振纹消失,无需二次打磨,刀具寿命从加工200件延长至350件,延长百分之七十五。主轴轴承温度从58摄氏度下降至47摄氏度。
江苏振迪动平衡仪在现场动平衡作业中遵循标准化的三步操作流程,确保校正结果可靠。第一步是初始振动测量,操作人员将两只加速度传感器分别吸附在轴承座水平方向,激光转速传感器对准转子表面粘贴的反光贴纸,启动设备后仪器自动采集振动幅值、相位角及转速数据,整个过程耗时约30秒。第二步是试重测量,根据仪器推荐的质量在转子上添加试重块,再次启动设备测量振动变化,仪器自动记录试重引起的响应。第三步是配重计算与验证,仪器基于影响系数法自动计算所需配重的质量和安装角度,操作人员添加配重后第三次启动设备验证效果。以某水泥厂排风机为例,该风机叶轮直径1.6米,转速每分钟980转,校正前轴承水平方向振动速度为6.8毫米/秒。江苏振迪工程师按照上述流程操作,初始测量振动值为6.8毫米/秒相位角105度,试重添加35克后振动变为4.2毫米/秒相位角78度,仪器计算出配重为42克角度132度。添加配重后复测振动值为0.9毫米/秒,下降幅度达到百分之八十七,整个过程用时1.5小时,设备恢复正常运行,轴承温度从72摄氏度下降至58摄氏度。用于抛光轮动平衡,转速三千转每分时主轴振动位移从0.18毫米降至0.03毫米。
引风机使用现场动平衡仪进行校正,可以在设备保持安装状态的情况下完成平衡调整。这种方法避免了拆卸叶轮和运输环节,缩短了因平衡问题所需的停机时间。在校正过程中,现场动平衡仪通过检测引风机轴承部位的振动数据,自动计算叶轮的不平衡量和配重相位。操作人员依据仪器提示加装配重后再次检测,直至振动值达到允许范围。由于校正过程在设备实际运行工况下进行,基础刚度、联轴器连接和管道应力等因素已被包含在内,平衡效果更贴近真实运行需求。引风机叶轮在运行中可能因介质含尘导致磨损或积灰,其不平衡状态会随运行时间逐渐加重。使用现场动平衡仪定期检测和校正,有助于将振动维持在较低水平,减少因振动传递对轴承和密封件造成的额外负荷。振动降低后,电机电流波动也会相应减小,有利于设备稳定运行。现场动平衡仪通常具备数据存储功能,历次平衡数据可以保存归档。这些数据在后续维护中可作为参照,帮助了解叶轮磨损趋势和振动变化规律,为安排设备检修提供依据。动平衡仪测量数据实时显示在5.7英寸屏幕上,客户可现场确认振动下降过程。常州动平衡仪多少钱
数据输出支持USB和蓝牙两种方式,快速将测量结果传输至电脑或打印机。立磨选粉机现场动平衡仪
江苏振迪动平衡仪适用于塑料挤出机和橡胶挤出机的螺杆动平衡校正。挤出机螺杆长度通常在1至3米之间,长径比可达30比1,工作转速每分钟50至300转。螺杆不平衡会导致机筒径向振动、螺杆与机筒内壁碰摩、挤出制品厚度波动以及螺杆尾部轴承过早损坏。江苏振迪动平衡仪可在挤出机现场完成平衡校正,无需拆卸螺杆。以某PVC管材挤出机为例,螺杆直径90毫米,长度2.4米,工作转速每分钟120转,用于生产直径160毫米的PVC给水管。校正前机筒中部径向振动速度为2.2毫米每秒,管材壁厚偏差达到百分之十二,废品率为百分之六。江苏振迪工程师在机筒中部和尾部轴承座位置安装传感器,初始测量显示振动以1倍转频2赫兹为主,幅值2.0毫米每秒。仪器推荐试重质量为15克,工程师在螺杆尾部0度位置添加试重后,振动变为1.4毫米每秒。仪器计算出配重为12克角度340度。工程师在螺杆尾部340度位置添加配重后复测,机筒振动下降至0.4毫米每秒。校正后管材壁厚偏差缩小至百分之三,废品率从百分之六下降至百分之一。同时,螺杆扭矩下降百分之六,电机电流下降2安培,年节电约三千千瓦时。立磨选粉机现场动平衡仪


- 江苏平衡检测仪 2026-10-29
- 立磨选粉机现场动平衡仪 2026-10-29
- 济南手持式振动分析仪 2026-10-29
- 磨机振动故障诊断 2026-10-29
- 苏州油品分析仪 2026-10-29
- 保养检修 2026-10-29
- 南京机床动平衡仪 2026-10-29
- 机器手臂振动在线监测仪 2026-10-29



- 01 颗粒炉排烟风机激光对中仪
- 02 山东数字化工厂MES信息化系统
- 03 天津460nm激光器模组
- 04 辽宁360nm激光器哪个牌子好
- 05 湖北MICROVU影像测量仪质量保障
- 06 北京封闭式安全阀厂价
- 07 镇江高精度铝氧化加工品质高
- 08 高精度工业传感器选型
- 09 湖南高纯度真空真空泵维修设备公司
- 10 江浙沪油压压力表维修