苏州钢管管道除红锈
关键词: 苏州钢管管道除红锈 管道除红锈

 2026.10.30
文章来源:
纯化水管道除红锈/注射水管道除红锈红锈与质量安全--一种全新的红锈与去除技术本文主要介绍制行业红锈现象的特征及危害,并结合2010版典和2010版GMP的要求提出了具体解决方案;同时,介绍了HS-210试剂在红锈去除与钝化方面的突出作用;然后,重点介绍了制用水系统发生红锈后的维护保养措施。众所周知,在工程中使用不锈钢的主要原因之一是因为它具有优越的抗腐蚀性。当不锈钢表面出现红褐色锈斑的时候,人们往往认为:“不锈钢是不生锈的,生锈就不是不锈钢了,肯定是钢质出现了问题”。其实,这是对不锈钢的一种片面错误的看法,实际上,不锈钢在特定的条件下也是会生锈的,工程上称为“红锈现象”。纯化水管道除红锈/注射水管道除红锈红锈与质量安全--一种全新的红锈与去除技术本文主要介绍制行业红锈现象的特征及危害,并结合2010版典和2010版GMP的要求提出了具体解决方案;同时,介绍了HS-210试剂在红锈去除与钝化方面的突出作用;然后,重点介绍了制用水系统发生红锈后的维护保养措施。众所周知,在制工程中使用不锈钢的主要原因之一是因为它具有优越的抗腐蚀性。当不锈钢表面出现红褐色锈斑的时候。 避免红锈颗粒进入下游精密设备 / 仪器(如纯蒸汽发生器、EDI 模块、反渗透膜、精密过滤器、生化分析仪等堵塞。苏州钢管管道除红锈
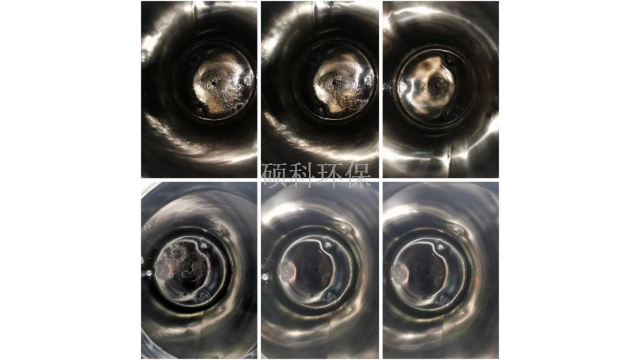
管道及设备表面除锈的方法主要有:1、清洗:利用溶剂、乳剂清洗钢材表面,可去除油、油脂、灰尘、润滑剂和有机物,但不能去除钢材表面的锈、氧化皮、焊等,因此在防腐生产中只作为辅助手段。2、工具除锈:主要使用钢丝刷等工具对钢材表面进行打磨,可去除松动或翘起的氧化皮、铁锈、焊渣等。若钢材表面附着牢固的氧化铁皮,工具除锈效果不佳,达不到防腐施工要求的锚纹深度,而且速度慢。3、酸洗:用化学和电解两种方法做酸洗处理,管道防腐只采用化学酸洗,可去除氧化皮、铁锈、旧涂层,有时可用其作为喷砂除锈后的再处理。化学清洗易对环境造成污染,对人身造成伤害。4、喷射除锈:喷射除锈是通过大功率电机带动喷射叶片高速旋转,使钢砂、钢丸、铁丝段、矿物质等磨料在离心力作用下对钢管表面进行喷射处理,不*可以彻底qing除铁锈、氧化物和污物,而且钢管在磨料猛烈冲击和磨擦力的作用下,能达到所需要的均匀粗糙度。管道及设备表面除锈的方法主要有:1、清洗:利用溶剂、乳剂清洗钢材表面,可去除油、油脂、灰尘、润滑剂和有机物,但不能去除钢材表面的锈、氧化皮、焊等,因此在防腐生产中只作为辅助手段。2、工具除锈:主要使用钢丝刷等工具对钢材表面进行打磨。 无锡管道除红锈电话采用目视检查 + 内窥镜检测结合方式,确认红锈分布范围(局部点状 / 大面积蔓延)、严重程度(表面浮锈 角部位。
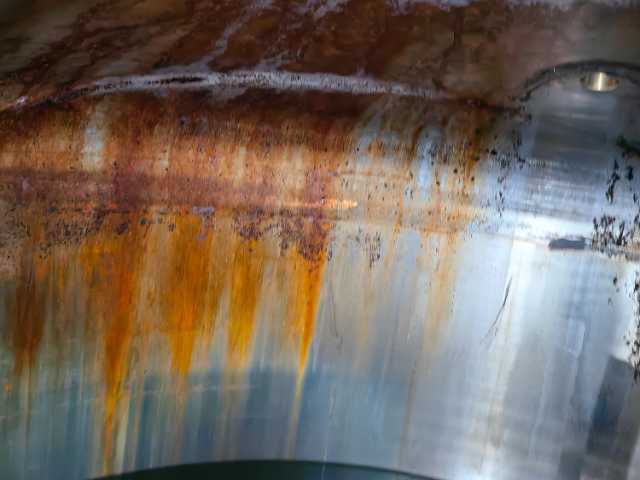
后期维护与(减少红锈复发)定期巡检:每半年检查一次管道表面,发现少量浮锈,及时用**清洗剂擦拭去除,避免锈迹蔓延;每年检测一次管道钝化膜附着力,确保防护效果。周期性钝化:每1-3年对管道进行一次***钝化处理,重新生成致密钝化膜,尤其针对高温、腐蚀性介质输送管道,缩短钝化周期至1-2年。日常管控:优化管道运行参数,适当降低高温管道循环温度(如注射水管道在70℃-85℃);严格送介质纯度,避免含氯、含酸介质进入管道;定期清理管道过滤器,减少杂质附着。材质与工艺:选用质量可靠的316L不锈钢管材及管件,严格按照焊接标准操作,避免焊接缺陷;管道安装遵循3D死角原则,防止残留物引起晶体腐蚀。备注:硕科管道除红锈需优先选用配套**试剂,严格遵循上述操作流程,确保除锈彻底、钝化到位,既保护管道本体,又能延长管道使用寿命,适配制、食品、工业输送等各类场景的使用需求。后期维护与(减少红锈复发)定期巡检:每半年检查一次管道表面,发现少量浮锈,及时用**清洗剂擦拭去除,避免锈迹蔓延;每年检测一次管道钝化膜附着力,确保防护效果。周期性钝化:每1-3年对管道进行一次***钝化处理,重新生成致密钝化膜。
抛丸(19世纪末发明,20世纪中期普及):高速叶轮抛射钢丸/钢砂,冲击管壁,一次性剥离红锈、氧化皮、旧涂层,除锈等级可达—Sa3(比较高工业标准),同时形成粗糙面,提升防腐涂层附着力。喷砂:空气携带石英砂、金刚砂等磨料喷射,适配小口径、异形管件、现场外壁除锈。3.电动/液压机械除锈(现场升级)发明电动钢丝刷、角磨机、管道内壁除锈机,替代人力,效率提升10—20倍,适配现场短管、管件除锈。四、20世纪末—21世纪初:非开挖+射流(城市管网/洁净管道**)1.抛丸(19世纪末发明,20世纪中期普及):高速叶轮抛射钢丸/钢砂,冲击管壁,一次性剥离红锈、氧化皮、旧涂层,除锈等级可达—Sa3(比较高工业标准),同时形成粗糙面,提升防腐涂层附着力。喷砂:空气携带石英砂、金刚砂等磨料喷射,适配小口径、异形管件、现场外壁除锈。3.电动/液压机械除锈(现场升级)发明电动钢丝刷、角磨机、管道内壁除锈机,替代人力,效率提升10—20倍,适配现场短管、管件除锈。四、20世纪末—21世纪初:非开挖+射流(城市管网/洁净管道**)1.水射流/空化射流除锈(发明,1980—90年代)水射流/空化射流除锈(型发明。同步检测管道材质完整性(确认是否为不锈钢 316L,排除材质不合格导致的锈蚀)、表面光洁.为后续处理依据。
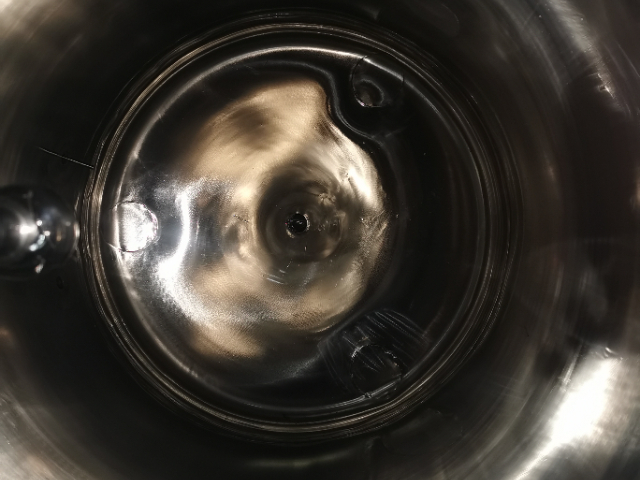
纯化水设备管道除锈后,除了进行彻底的清洗以确保无除锈剂残留外,还需要进行以下处理工作:水质检测:对纯化水进行水质检测,确保水质符合预定的标准,无任何有害物质。管道检查:检查管道是否有任何损伤或漏洞,确保管道完整性。防腐处理:为了防止管道再次生锈,可能需要进行防腐处理,如涂抹防腐剂或进行内衬等。设备维护:对纯化水设备进行quan面的检查和维护,确保设备在*佳状态下运行。记录与报告:记录整个除锈和处理过程,并生成报告,以供未来参考和审计。这些处理工作的目的是确保纯化水设备在除锈后能够安全、运行,同时保证纯化水的质量。纯化水设备管道除锈后,除了进行彻底的清洗以确保无除锈剂残留外,还需要进行以下处理工作:水质检测:对纯化水进行水质检测,确保水质符合预定的标准,无任何有害物质。管道检查:检查管道是否有任何损伤或漏洞,确保管道完整性。防腐处理:为了防止管道再次生锈,可能需要进行防腐处理,如涂抹防腐剂或进行内衬等。设备维护:对纯化水设备进行quan面的检查和维护,确保设备在*佳状态下运行。记录与报告:记录整个除锈和处理过程,并生成报告,以供未来参考和审计。Ⅱ 型红锈(多色紧密锈迹、蚀坑)残留,彻底露出管道金属本色(不锈钢管道呈银亮色,无发暗吧、发黑区域)。注射水管道除红锈电话
管道除红锈的益处是从根系统、输送介质、下游设备及生产工艺的多重危害,红锈(主要为三氧化二铁 Fe₂O₃。苏州钢管管道除红锈
除红锈是一个需要细致和耐心的过程,需要确保在去除锈迹的同时不损害管道本身,并尽可能减少对水质的影响。以下是一种常用的除红锈的方法:准备工具和材料:首先,需要准备专yong的除锈剂、清洁布、橡胶手套、护目镜、通风设备等。确保工作环境通风良好,并穿戴好防护设备,以防止除锈剂和锈迹对皮肤和眼睛造成伤害。初步检查:在开始除锈之前,先对管道进行初步检查,了解红锈的分布和严重程度。这有助于确定除锈的重点和选择合适的除锈方法。应用除锈剂:根据红锈的类型和管道的材质,选择合适的除锈剂。将除锈剂均匀地涂抹在红锈表面,确保每个锈迹部分都被充分覆盖。等待反应:让除锈剂在红锈表面停留一段时间,使其与锈迹充分反应。这个时间会根据除锈剂的种类和锈迹的严重程度而有所不同。机械清理:使用清洁布或刷子,轻轻擦拭锈迹部分,帮助去除已经松动的锈迹。注意力度要适中,避免过度用力损伤管道表面。清洗和冲洗:用大量清水冲洗管道表面,确保将除锈剂和残留物完全冲洗干净。这一步非常重要,以防止残留的化学物质对水质造成影响。检查和重复:检查管道表面是否还有残留的锈迹。如果有,可以重复上述步骤,直到所有锈迹都被完全去除。后续处理:除锈完成后。 苏州钢管管道除红锈

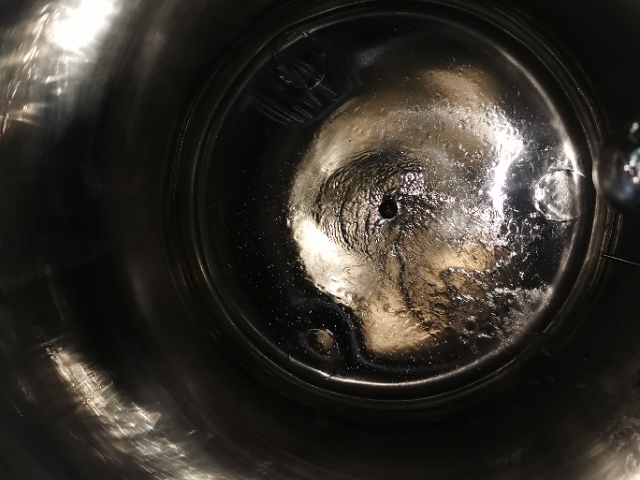
- 太仓实验室动物饮用水 2026-10-29
- 制造业超纯水设备维护 2026-10-29
- 电力行业纯化水设备价格 2026-10-29
- 大型超纯水设备厂家电话 2026-10-29
- 纯化水设备售价 2026-10-29
- 常熟纯化水设备安装 2026-10-29
- 上海GMP纯化水设备软水设备定制 2026-10-28
- 邳州锅炉软水设备 2026-10-28



- 01 湖北EDI超纯水设备水处理设备功能
- 02 肇庆制造业环保工程报价
- 03 黑龙江国产电化学厂家
- 04 四川电动通风天窗源头厂家
- 05 结晶蒸发器销售
- 06 RO反渗透设备供应商
- 07 上海超纯水处理设备如何防止污染
- 08 上海mahle自动反冲洗过滤器24小时服务
- 09 重庆1380型负压风机选型
- 10 安徽洁净车间装修订做价格