江苏高效龙门加工中心设备制造
关键词: 江苏高效龙门加工中心设备制造 龙门加工中心

 2026.10.31
文章来源:
高传四开龙门加工中心通过配置高速主轴可实现高速精铣加工,高速主轴采用电主轴或直联主轴结构,转速可达 8000rpm 至 12000rpm,部分配置可达 15000rpm 以上,适合铝合金、铜合金、预硬钢等材料的高速精加工。高速主轴采用陶瓷球轴承或油气润滑结构,高速运转下温升较低,跳动量较小。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,加速度可达 0.5g 至 1.0g,高速进给下定位响应较快。数控系统具备高速前瞻功能,可预先读取后续程序段并自动优化进给速度,在曲面拐角处自动减速,保证加工精度的同时提升表面质量。以铝合金模具型腔精加工为例,采用直径 10mm 球头刀,转速 10000rpm,进给 3000mm/min,步距 0.3mm,加工后表面粗糙度可达 Ra0.8 以下,减少后续钳工抛光工作量。高速精铣时切削力较小,工件装夹变形和刀具让刀量较小,适合薄壁件和精密零件的精加工。冷却系统可切换油气润滑或微量润滑方式,高速加工时刀具冷却充分且切削液用量较少。高速精铣能力使设备在模具制造、铝合金结构件、精密机械零件等领域能够提供较高的加工表面质量和加工效率,适合对表面光整度要求较高的工件生产。龙门加工中心可选光栅尺闭环检测装置,实时反馈位置数据,控制尺寸波动范围。江苏高效龙门加工中心设备制造
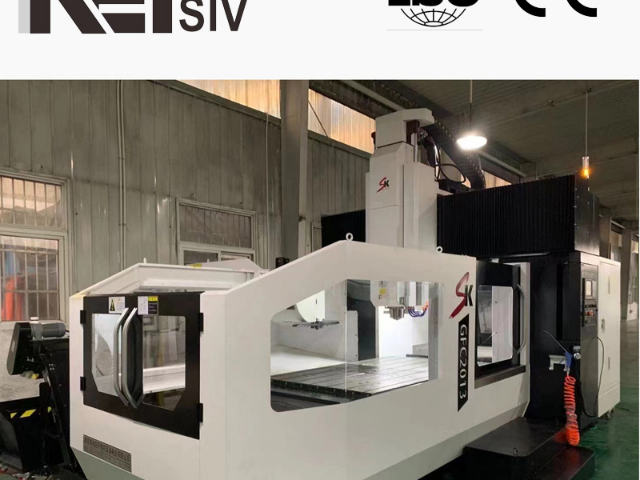
高传四开龙门加工中心在复杂曲面加工方面可通过三轴联动或配置第四轴、第五轴实现多种曲面的铣削加工,覆盖模具型面、叶轮叶片、航空结构件、雕塑艺术品、异形机械零件等具有复杂曲面特征的工件。三轴联动可完成大部分具有三维曲面特征的模具型腔和型芯加工,数控系统支持 NURBS 插补和高速前瞻功能,曲面加工时进给速度平稳,表面光顺度较好。对于需要多面加工的复杂曲面工件,可配置数控回转工作台作为第四轴,或配置五轴联动头实现五轴加工,刀具可从不同角度接近曲面,避免刀具干涉,一次装夹完成多个曲面的加工。曲面加工可对接 UG、PowerMill、Mastercam、Cimatron 等主流编程的刀路文件,系统支持大容量程序在线加工或通过以太网边传边加工。以汽车覆盖件模型面加工为例,采用直径 10mm 球头刀,半精铣留 0.3mm 余量,精铣转速 6000rpm,进给 2500mm/min,步距 0.2mm,加工后曲面表面粗糙度可达 Ra0.8 以下,型面精度符合模具要求。主轴跳动量较小,球头刀刀尖点轨迹准确,曲面加工精度稳定。冷却系统可根据曲面加工特点选择外冷或内冷方式,保证刀具冷却和切屑排出。安徽多功能龙门加工中心哪家强数控系统支持 CAD/CAM 编程,高传四开龙门加工中心适合单件定制与小批量生产。
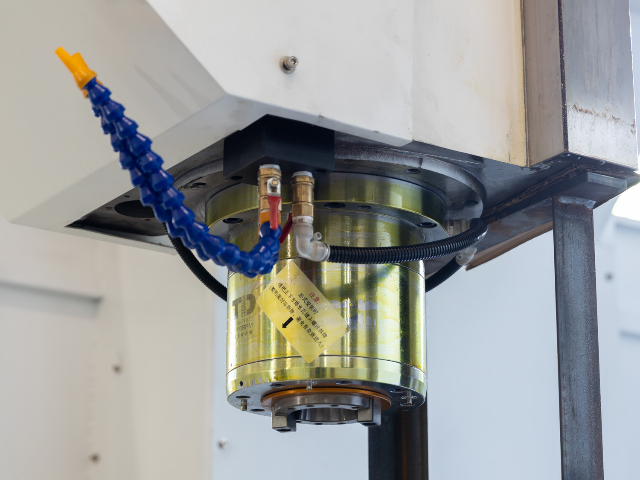
高传四开龙门加工中心在焊接结构件加工方面具备适配的设备能力,可处理工程机械车架、矿山机械机架、钢结构节点、桥梁构件、港口机械结构件等焊接件的加工。焊接结构件由钢板切割后焊接成型,焊缝余高较大,加工余量不均匀,部分区域存在焊接硬化层,对设备刚性和抗冲击能力要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,焊接件粗加工时可承受断续切削带来的冲击,切削深度可达 8mm 至 15mm。三向硬轨结构经过淬火处理,导轨面硬度较高,面对焊接件的硬点和余量波动时切削平稳,导轨磨损较小。以挖掘机车架焊接件加工为例,工件重量可达数吨,工作台承重 10000kg 至 20000kg,T 型槽和压板配合可实现工件的稳固装夹,粗铣焊缝余高和安装面时切削稳定。焊接件加工前通常需要进行时效处理或振动去应力,减少加工后的变形,设备大工作台面便于时效后工件的吊装和定位。数控系统支持螺旋插补和刚性攻丝,可完成焊接件上的大直径孔镗削和螺纹加工。冷却系统配备大流量冲屑,焊接件加工时切屑体积较大,可及时排出。排屑系统可配备链板式排屑机,适合焊接件加工产生的大体积切屑输送
高传四开龙门加工中心在轨道交通零部件加工中可应用于转向架构架、轴箱体、齿轮箱壳体、制动盘安装座、车体连接构件等工件的加工。轨道交通零部件多为焊接结构件或铸钢件,尺寸较大且形位公差要求严格,设备 X 轴行程可延伸至 6000mm,Y 轴行程可达 3000mm,能够容纳长条形构架类工件的整体加工。主轴功率 30kW 至 37kW,齿轮箱传动输出大扭矩,面对厚板焊接件的坡口加工和余量铣削时切削稳定。机床配备中心出水与外部冷却双系统,深孔钻削时排屑顺畅。三向定位精度 ±0.01mm,重复定位精度 ±0.006mm,能够满足轨道交通行业对孔系位置度和平面度的要求。数控系统支持多工件坐标系设定,一次装夹可完成构架多个面的孔系与平面加工。设备的龙门结构刚性较好,加工过程中振动较小,刀具损耗处于合理范围。对于轨道交通装备制造企业的批量生产与维修备件加工,该设备均能提供稳定的加工能力支撑。龙门加工中心可选高压内冷功能,切削过程带走热量,改善刀具磨损速度。
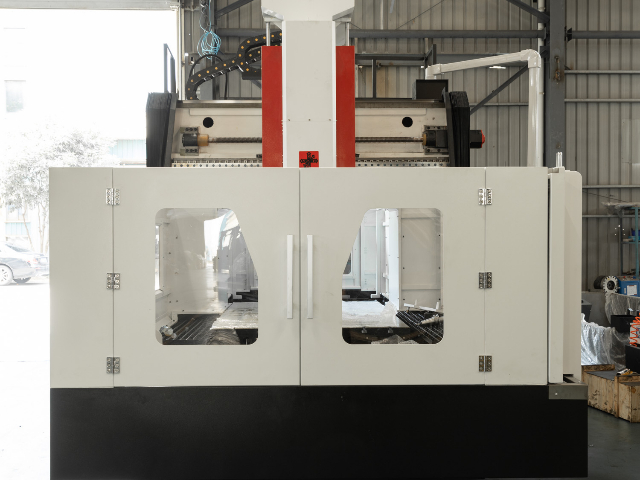
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。龙门加工中心可以加工大理石、树脂等非金属板材,满足工装治具制作需求。浙江数控龙门加工中心服务热线
智能化与数字化升级,高传四开龙门加工中心集成 AI 刀具磨损监测等先进技术。江苏高效龙门加工中心设备制造
高传四开龙门加工中心建立了覆盖售前、售中、售后的技术支持体系。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有厂房条件,协助客户进行设备选型,提供行程规格、主轴配置、数控系统、辅助装置等方面的建议,并可出具设备布局图和基础施工图,指导客户完成厂房地基和电源、气源的准备。售中阶段,设备在工厂完成装配和调试后,邀请客户到厂进行预验收,按照双方确认的精度检验标准逐项检测,包括几何精度、定位精度、重复定位精度、试切件精度等,客户确认合格后发货。设备到达客户现场后,售后工程师上门进行安装调试,包括设备就位、水平调整、通电调试、精度复检、试加工验证等环节,调试完成后交付客户使用。培训方面,售后工程师为客户操作人员提供设备操作、程序编辑、日常保养、常见故障排查等方面的培训,培训时间根据客户需求安排,确保操作人员能够使用设备。质保期内,设备出现非人为故障时,售后团队提供免费维修服务,接到报修后响应时间较短,常用备件库存充足,复杂故障安排工程师上门处理。质保期后,提供终身有偿维修服务和备件供应,可签订年度维保协议,定期上门保养设备。江苏高效龙门加工中心设备制造

- 河北定制龙门加工中心按需定制 2026-10-31
- 河北国内龙门加工中心参数 2026-10-31
- 安徽稳定龙门加工中心哪个好 2026-10-31
- 河北耐用龙门加工中心价格优惠 2026-10-31
- 先进龙门加工中心价格 2026-10-31
- 江苏高效龙门加工中心设备制造 2026-10-31
- 安徽耐用卧式加工中心厂家报价 2026-10-30
- 安徽定制卧式加工中心联系方式 2026-10-30



- 01 贵州超细粉体超声波振动筛使用寿命多久
- 02 广东江门通风置换HF系列斜流增压管道风机
- 03 浙江静音型泵房怎么卖
- 04 触摸IC芯片刻字价格
- 05 内蒙锂电回转窑厂家定制
- 06 广东单伸伸缩货叉
- 07 昆山工业烟密度测试箱价格
- 08 河南全自动蜘蛛手哪里买
- 09 徐州工业不锈钢罐哪家好
- 10 扬州进口雾化器冷却风机哪家快