大型卧式加工中心价格
关键词: 大型卧式加工中心价格 卧式加工中心

 2026.11.01
文章来源:
高传四开卧式加工中心噪音控制符合国标要求,空运转噪音低于 75 dB (A),切削加工噪音低于 83 dB (A),低于 GB/T 16769 规定的限值。降噪措施包括:主轴电机与冷却泵加装减振垫,管路采用柔性接头,减少振动传递;防护门内衬 20 mm 厚吸音棉,吸音系数 0.6,加工区噪音向外衰减 10 dB;液压站采用变量泵 + 蓄能器,卸荷时噪音低于 60 dB;排屑机链条运行速度可调,低速时噪音 65 dB。车间内多台设备并排布置时,操作员工位噪音可控制在 78 dB 以下,符合职业健康要求。设备可选配全封闭隔音罩,进一步将噪音降至 70 dB 以下,适合对噪音敏感的精密车间或居民区附近工厂。低噪音环境有助于操作员集中注意力,减少疲劳,加工质量更稳定。数控卧式加工中心,以节能型驱动电机,降低能源消耗,助力企业绿色生产。大型卧式加工中心价格
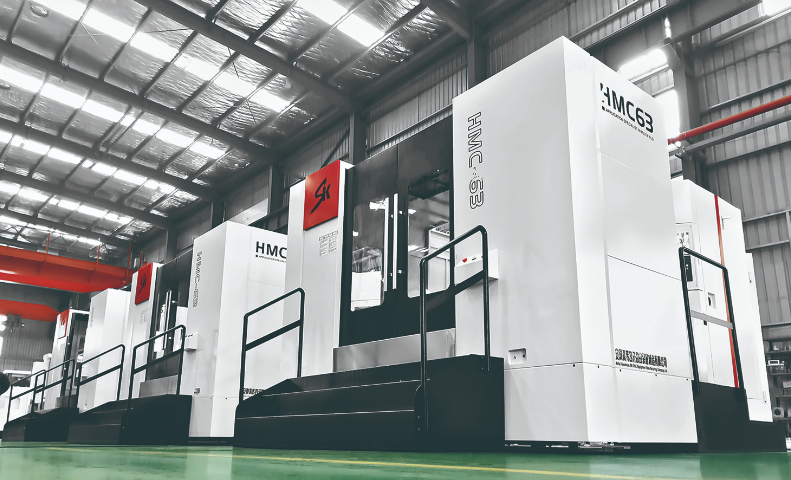
高传四开卧式加工中心适用于法兰与管板加工,这类零件在石化、锅炉、换热器行业用量大,孔系密集、位置度要求高。以换热器管板为例,材料 16MnR,直径 φ1500 mm,厚度 80 mm,管孔 300 余个,孔径 φ25 mm,孔距公差 ±0.15 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm 可装夹大型管板。主轴中心出水配合内冷钻头,管孔钻削效率高,单孔 30 秒。数控系统支持钻孔固定循环与阵列编程,300 孔程序自动生成,无需逐孔编程。在机测量可抽检孔径与孔距,确保位置度。工作台承重 5000 kg,大型管板装夹稳固。某石化设备企业导入后,管板钻孔周期从 16 小时缩短至 9 小时,孔位合格率 100%,换热器装配时管子穿入顺畅,胀接质量稳定。上海工业卧式加工中心服务热线支持五轴联动加工,复杂曲面零件加工无压力,高传四开卧式加工中心实力出众。
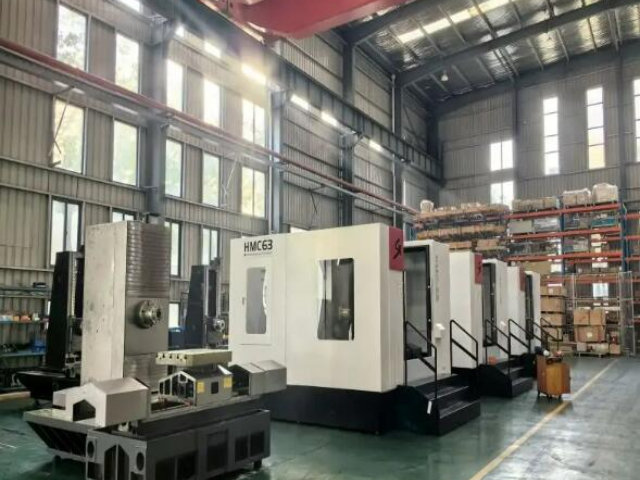
高传四开卧式加工中心在石墨电极加工领域可提供配置,石墨材料粉尘大、对设备密封与除尘要求高,卧式布局配合全封闭防护可有效控制粉尘扩散。石墨电极加工以模具 EDM 用电极为主,材料 ISO-63 或 EDM-3,形状复杂,尺寸精度 ±0.01 mm。设备选配石墨防护,导轨与丝杠采用双密封结构,电气柜正压防尘,石墨粉尘无法进入传动部件与电气系统。高速主轴 15000 rpm 配合金刚石涂层刀具,石墨铣削效率高,电极表面无崩边。配备大功率吸尘装置,吸尘量 300 m³/h,加工区粉尘浓度低于 2 mg/m³。在机测量可检测电极尺寸,自动补偿。某模具企业导入石墨机型后,电极加工周期缩短 40%,电极损耗一致性好,模具电火花加工时间减少 20%,车间环境明显改善。
高传四开卧式加工中心在环境适应性方面做了充分考虑,可在 5–40℃ 环境温度下正常工作,短期 45℃ 高温环境下通过电气柜空调与主轴油冷仍可维持运行。湿度适应范围 30%–90%(无凝露),南方梅雨季节电气柜内配备除湿加热带,防止电路板凝露短路。设备对电网波动适应范围 ±10%,电压 380 V±38 V 内稳定运行,频率 50/60 Hz 自适应。车间粉尘较大时,可加装进气过滤装置,防止粉尘进入电气柜与主轴。振动较大的车间(如临近冲床)建议做隔振地基,隔振沟宽 100 mm、深 500 mm,可衰减 60% 外界振动。设备出厂前在高低温箱内进行环境测试,确保关键部件在极端条件下参数正常,用户在不同地域建厂均可放心使用。高传四开卧式加工中心配备高性能主轴,转速稳定,满足金属切削高精度加工需求。
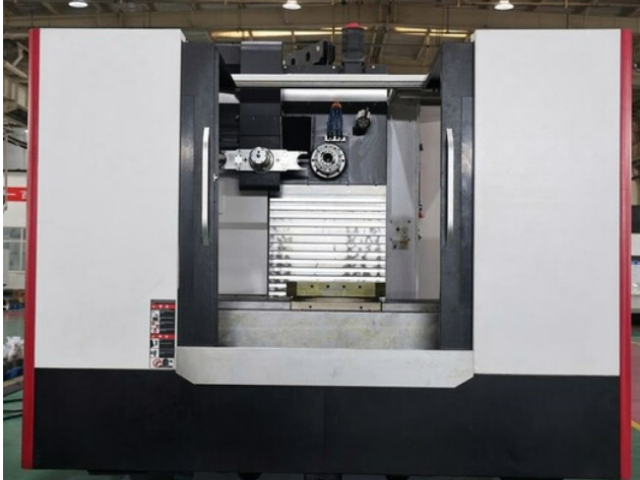
高传四开卧式加工中心立柱采用大截面框型结构,截面尺寸 600×500 mm,壁厚 30 mm,与床身通过 8 颗 M24 螺栓定位连接,结合面刮研处理,接触率 80% 以上。立柱导轨面采用镶钢导轨或直线导轨两种方案,镶钢导轨材质 GCr15,淬火硬度 HRC58,适合重载切削;直线导轨采用 45 mm 宽幅滚柱导轨,适合中高速加工。Z 轴滑枕沿立柱导轨上下移动,配重采用氮气平衡缸,平衡精度 95%,Z 轴上下移动时电机负载差小于 10%,反向间隙 0.005 mm。立柱顶部预留主轴电机与冷却管路安装位,走线槽内置,外观整洁。立柱侧面安装刀库与换刀机构,重心分布合理,整机抗倾覆力矩 25 kN・m,重切削时机身无明显晃动。卧式加工中心可选工件测头装置,自动采集基准数据,快速完成工件找正定位。精密卧式加工中心24小时服务
适用于农机零件加工,如齿轮、轴承座,高传四开卧式加工中心高效耐用。大型卧式加工中心价格
高传四开卧式加工中心在齿轮箱与减速机壳体加工领域积累了成熟工艺,这类零件孔系多、同轴度要求高、轴承位精度严格,卧式布局便于深孔加工与切屑自然排出。以行星减速机壳体为例,材料 HT250,输入输出孔同轴度要求 0.01 mm,采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.15 mm,孔径公差 H7,圆度 0.005 mm。工作台配数控回转台,一次装夹完成两端面孔系加工,翻面误差消除,同轴度稳定在 0.008 mm。主轴中心出水配合内冷镗刀,深孔镗削时排屑顺畅,孔壁粗糙度 Ra1.6。刀库 60 把可容纳粗镗刀、精镗刀、铰刀、丝锥等,加工过程无需人工干预。某减速机企业导入后,壳体加工节拍从 55 分钟降至 32 分钟,装配一次合格率从 92% 提升至 98.5%,批量生产的尺寸离散度明显收窄。大型卧式加工中心价格

- 河北定制龙门加工中心按需定制 2026-10-31
- 河北国内龙门加工中心参数 2026-10-31
- 安徽稳定龙门加工中心哪个好 2026-10-31
- 河北耐用龙门加工中心价格优惠 2026-10-31
- 先进龙门加工中心价格 2026-10-31
- 江苏高效龙门加工中心设备制造 2026-10-31
- 安徽耐用卧式加工中心厂家报价 2026-10-30
- 安徽定制卧式加工中心联系方式 2026-10-30



- 01 贵州超细粉体超声波振动筛使用寿命多久
- 02 广东江门通风置换HF系列斜流增压管道风机
- 03 浙江静音型泵房怎么卖
- 04 触摸IC芯片刻字价格
- 05 内蒙锂电回转窑厂家定制
- 06 广东单伸伸缩货叉
- 07 昆山工业烟密度测试箱价格
- 08 河南全自动蜘蛛手哪里买
- 09 徐州工业不锈钢罐哪家好
- 10 扬州进口雾化器冷却风机哪家快