河北焊接机器人怎么收费
关键词: 河北焊接机器人怎么收费 焊接机器人

 2026.10.31
文章来源:
焊接机器人拆装操作多用于大件转运、减速机更换、管线包整体替换,拆装前制定拆解顺序,做好标记工作。作业前切断总电源、关闭气源与水冷供水,释放管路残余压力,确认设备完全静止。拆解线缆时,对线号、接口位置拍照留存,避免复原时接错信号线路。拆解机械连接部位,按对角顺序松开螺栓,避免受力不均造成结构卡滞。较重部件使用吊具辅助,做好防护,防止碰撞划伤机器人本体与光学组件。拆下的紧固件、垫片分类收纳,小件放入标识盒。光学传感镜头、激光镜片做好防尘包裹,避免磕碰、落灰。反向装配时按照拆解倒序安装,螺栓按规定扭矩分次锁紧,装配完成后,开展零点标定、TCP 标定,空载走轴测试。全部装配校验完成,再试焊试样确认加工精度。拆装工作建议由熟悉机器人结构的技术人员执行,减少人为装配失误。图灵焊接机器人整机售价低于进口机型 25%,综合改造成本直降 40%。河北焊接机器人怎么收费
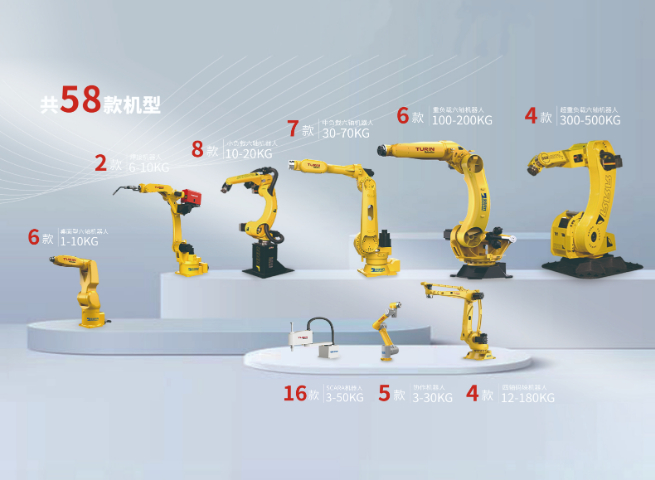
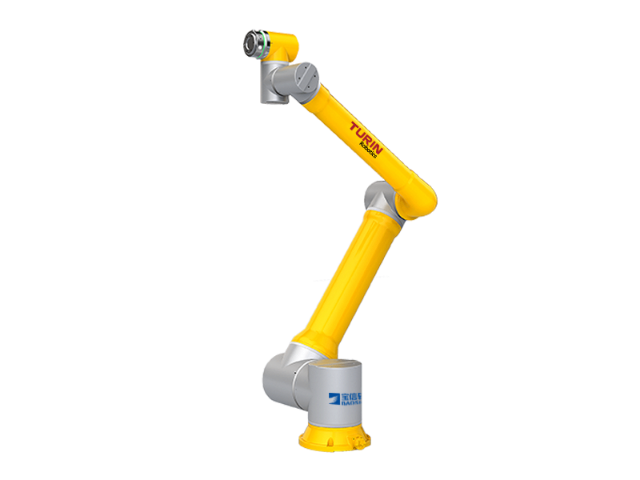
一体化焊接工作站把机器人本体、焊接执行单元、工装变位机构、防护框架、烟尘收集、控制系统整合在一套单元内。不同工艺一体化工作站的组件搭配存在区别,激光类工作站增加激光器、水冷机组、激光防护舱;熔覆工作站增加送粉系统;点焊工作站配置焊钳与气动单元;氩弧焊工作站配套焊接电源、送丝机和气路模块。防护框架划分单独加工区域,集成安全门锁、急停按钮,构建安全防护边界。工作站底座采用整体焊接机架,保证运行过程结构稳定,减少振动带来的精度波动。控制柜集中放置驱动、通讯、电源模块,布线规整,便于检修。整套单元在工厂内完成预装调试,拆解之后运送到客户车间,现场拼接对接,缩短现场安装周期。一体化结构减少客户分散采购不同设备的协调工作量,交付之后统一调试培训。山东激光切割焊接机器人备件选用图灵多工艺焊接机器人,帮助制造企业解决焊工招工难,实现焊接工位自动化升级。
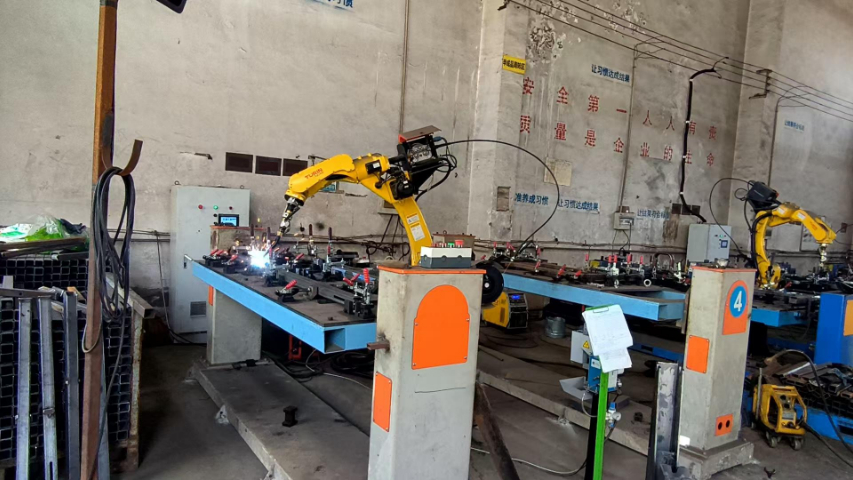
激光焊接凭借能量集中、热变形小、焊接精度高等优势,成为制造重要工艺。图灵激光焊接机器人,集成光纤激光系统,可完成激光焊接、激光熔覆焊加工,搭配激光跟踪系统实时追踪焊缝轨迹,有效弥补工件装配间隙、错边带来的误差。激光熔覆焊模式下,可对零部件表面做熔覆强化、磨损零件修复,多用于冶金、重工设备配件修复场景。机器人六轴柔性臂运动灵活,适配复杂曲面、异形构件加工,热影响区域小,工件焊接后变形量低。上海图灵智造提供激光焊接完整工作站,包含机器人本体、激光器、激光头、防护工装,提供从工艺仿真、现场调试到运维的全套服务,适配汽配、五金、重工修复等多类场景。
激光熔覆焊属于增材类工艺,金属粉末随载气送入激光焦点区域,粉末和基材表层一同熔化,冷却形成冶金结合覆层。送粉方式分为同轴送粉和旁轴送粉,同轴送粉各个方向熔覆一致性更好,适合多方向行走轨迹。关键工艺参数包含激光功率、送粉速率、扫描速度、搭接率。搭接率控制相邻两道熔覆带的重叠宽度,搭接过低表面出现沟壑,搭接过高累积热量偏大。单层熔覆厚度存在区间,想要厚覆层采用多层叠加,每一层方向交错,降低内应力。基材材质不同,裂纹倾向不一样,碳钢、合金钢容易产生裂纹,必要时增加预热工序。熔覆完成之后,覆层表面存在波纹,多数工况后续配套机加工,达到图纸尺寸要求。熔覆工艺还需要配套探伤检测,确认覆层内部气孔、裂纹处于允许范围。图灵精密氩弧焊焊接机器人适配 0.1mm 细焊丝,满足医疗、3C 微小构件焊接需求。
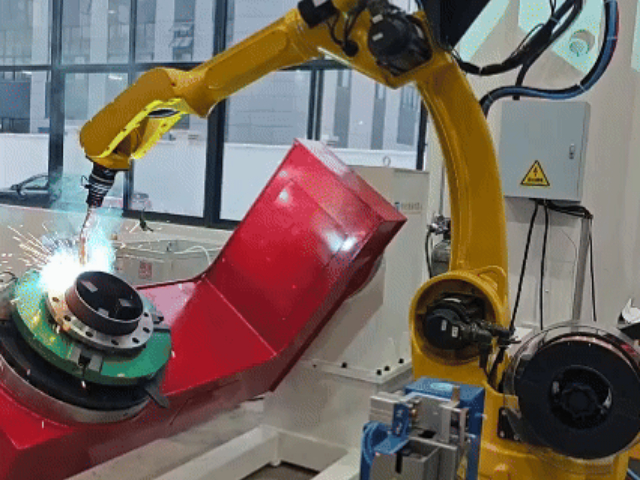
激光焊接分为热传导焊和深熔焊两种形式,热传导焊熔深浅,焊缝宽,适合薄板密封焊接;深熔焊形成小孔效应,熔深更大,适合中厚板对接。激光焊接的关键调节参数包含激光功率、焊接速度、离焦量、保护气体种类与流量。离焦量正负变化,改变光斑在工件表面的能量分布。保护气体选择氮气、氩气,抑制熔池氧化,同时吹除等离子体,保障激光能量持续进入熔池。工件拼接间隙对激光焊接影响明显,间隙偏大容易出现未焊透,搭配激光跟踪可以小幅包容间隙变化。焊接速度提升会降低熔深,速度过低容易造成过热塌陷。铝合金等高反射材料,需要调整工艺参数,降低反射光损伤激光器风险。焊后工件变形小,很多工况不用后续校形,适合尺寸精度要求高的零件加工。上海图灵智造焊接机器人交付周期短,海安量产基地现货直发,快速助力企业完成产线升级。北京点焊焊接机器人标准
全国三大服务网点护航图灵焊接机器人,48 小时备件送达,24 小时工程师上门。河北焊接机器人怎么收费
激光熔覆焊机器人作业时,金属粉末持续送出,需要管控粉尘扩散,除尘系统全程开启,定期清理收集仓内粉末。粉末存储环境保持干燥,受潮粉末容易结块,造成送粉管路堵塞,送粉不稳会带来覆层厚薄不均。不同合金粉末分开存放,更换粉末种类时,清理整套送粉管路,避免粉末混杂影响覆层成分。熔覆过程冷却速度较快,部分材质容易产生裂纹,可根据工艺安排预热或者后热工序。激光头喷嘴和工件距离保持稳定,距离波动会改变粉末汇聚点。熔覆之前对工件表面做探伤,确认内部没有裂纹缺陷,避免熔覆之后缺陷继续扩展。熔覆层厚度单次不宜过大,厚覆层采用多层搭接方式,层间控制温度。加工完成之后,按照规范开展探伤检测,确认覆层和基材结合状态达标。河北焊接机器人怎么收费

- 浙江焊接机器人厂家电话 2026-10-30
- 河北点焊焊接机器人市场价 2026-10-30
- 大型机器人报价 2026-10-30
- 河北氩弧焊焊接机器人备件 2026-10-30
- 江苏点焊焊接机器人操作 2026-10-30
- 激光切割焊接机器人有几种 2026-10-30
- 天津氩弧焊焊接机器人拆装 2026-10-29
- 北京激光焊接焊接机器人用途 2026-10-29



- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 海南琼脂分装机
- 10 氨气高压储罐采购报价