安徽全自动数控钢筋箱梁生产线怎么样
关键词: 安徽全自动数控钢筋箱梁生产线怎么样 箱梁生产线

 2026.11.01
文章来源:
方法1:每个节点板、拼接板、横隔板等以同一原点建立,再插入到总项目中已预先设定好的位置关系中;方法2:每个族在建立的过程中就设定好相应的位置标签,在总项目中以同一原点插入。选用方法1分析,具体做法如下:(1)在AutodeskRevit平台下,创建“公制结构模型族.rft”族并设置材料属性标签;(2)分别通过“拉伸”命令以同一原点建立节点板、拼接板、横隔板、螺栓的模型,并与相应的材料属性标签关联;(3)新建Revit项目中的构造样板文件,新建位置关系标签(图10),建立参照平面并与位置关系标签关联;图10E2节点位置关系标签(单位:mm)(4)载入步骤2中的族模型,按照预设的位置关系插入完成(图11),由于Revit平台只提供在平面视图模式下插入,因此,插入模型后需配合“前”、“后”、“左”、“右”4个立面和预先设置的参照平面进行位置调整。图11E2节点模型示意6漫游动画制作Lumion是一个实时的3D可视化工具,内含丰富的3D材质和模型,拥有极快的GPU渲染技术,可利用软件平台自身的视频编辑器来制作动画和静帧作品[14]。该平台只用于材质和图像的附着,渲染及动态漫游的制作,不能进行三维建模。所以,在进行漫游动画制作时,在先将模型导入lumion软件平台中,再配置场景。上海路桥加工箱梁生产线定制推荐咨询成都固特机械有限责任公司。安徽全自动数控钢筋箱梁生产线怎么样
所述l形架体底部中段的框架管转动设有v型槽滚轮,所述l形架体底部右侧的框架管转动设有筒式滚轮,所述v型槽滚轮和导向轨道相配合,所述v型槽滚轮内切口夹角和导向轨道夹角都为直角,所述筒式滚轮和钢箱梁顶板上表面相配合,所述l形架体右端内设有配重槽,所述配重槽设有配重块。进一步的,所述l形架体和操作平台均由若干个横纵方向的方管或方钢焊接而成,横纵方向的方管或方钢直接焊接有倾斜的方管或方钢。进一步的,所述操作平台顶部设有方便人员出入的开口。进一步的,所述操作平台水平长度小于l形架体水平段长度。进一步的,所述框架管底端贯通设有滚轮轴,所述v型槽滚轮/筒式滚轮两端均通过深沟球轴承转动连接滚轮轴,两侧所述深沟球轴承和框架管内壁之间设有挡圈,所述滚轮轴两端凸出框架管部分设有轴用卡簧。进一步的,所述框架连接板和滚轮座连接板之间通过螺栓件紧固连接,螺栓件内设有弹簧垫圈。进一步的,使用时,根据施工平台实际载重确定配重槽内加配重量,整个施工平台的重心必须在导向轨道的右侧,操作平台横档间距应当保证施工人员可以从中穿过到操作平台,人力推动该施工平台即可在钢箱梁顶板上滑动进行作业。北京钢筋箱梁生产线方案定制四川箱梁生产线定制推荐咨询成都固特机械有限责任公司。
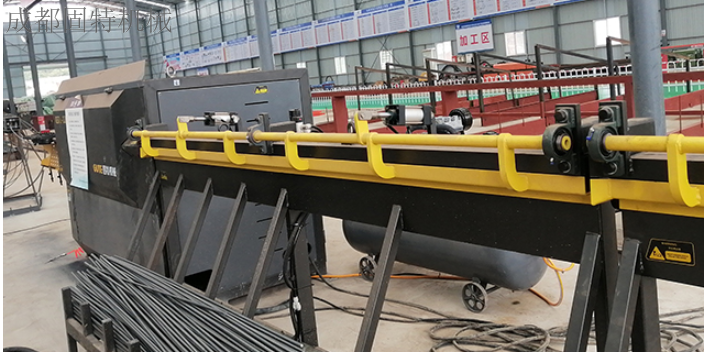
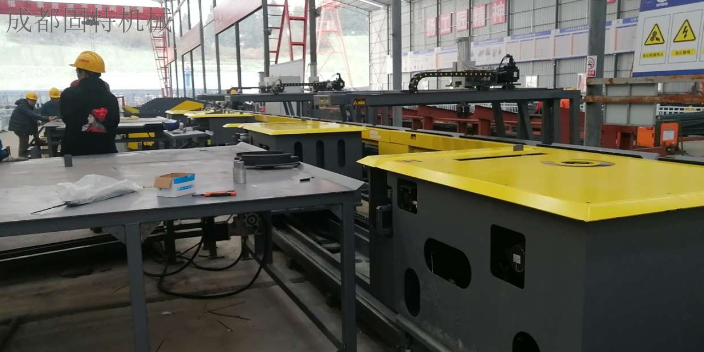
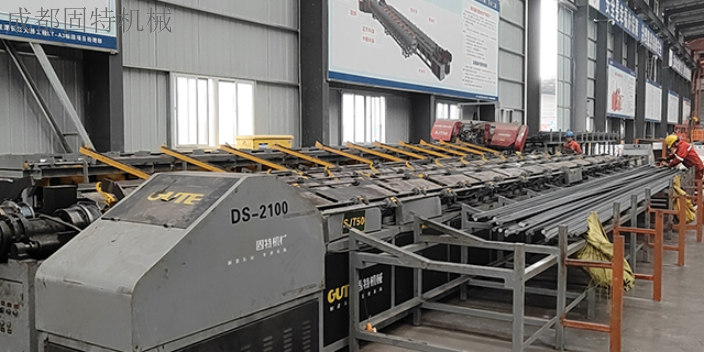
固特箱梁生产线在维护保养方面具有便利性。生产线的各功能模块采用模块化设计,便于单个模块的拆卸、维修和更换。当某个模块出现故障时,可以单独对该模块进行检修,而不需要拆卸整条生产线。设备的关键部件和易损件采用标准化设计,便于备品备件的管理和更换。固特为客户提供设备的操作培训和售后维护服务,售后团队可以**教客户测试产品以及产品的维护方法,帮助客户建立设备的日常维护保养制度。固特箱梁生产线在适应不同规格箱梁加工方面具有灵活性。铁路箱梁的规格因线路设计要求和荷载标准的不同而有所差异,钢筋骨架的尺寸、箍筋间距和主筋配置等参数随之变化。固特的生产线通过可编程控制系统,能够根据不同规格箱梁的钢筋加工参数进行快速切换。操作人员只需在控制系统中调整相应的参数,即可完成生产线的规格转换,无需更换大量硬件部件。这种灵活性使生产线能够适应制梁场中多规格箱梁交替生产的需求。
由已建立的族通过修改几何参数标签的数据生成主梁的其余各块,再依据各梁段的顺序,完成主梁0号-22号拼装,主梁模型如图1所示。建立桥墩模型桥墩按其构造分为实体墩、空心墩、柱式墩、框架墩等[9],该桥桥墩为圆端形实体墩,如图4所示。依据圆端形桥墩的特点,将整个桥墩作为一个族块,设置建模参数标签。其中,圆端形桥墩包括基础、墩身、托盘、顶帽,支撑垫石、支座等结构[9]。选用“公制常规模型.rft”族;添加尺寸标签;在“前”立面视图中设置水平参照平面,并与相应的尺寸标签关联;“拉伸”完成编辑内容。图4桥墩三维模型3预应力束建模预应力束参数分析预应力束有纵向和竖向之分,其中纵向束包括:T构顶板束、中跨顶板合龙束、边跨顶板合龙束、中跨底板束、边跨底板束、腹板束等,以主梁1号块腹板束F1为例(图5)。图5腹板束F1参数标签(单位:cm)腹板束参数模型建立腹板束采用17φmm钢绞线,T构两端对称布置,具体做法如下:(1)在AutodeskRevit平台下,创建“公制结构模型族.rft”族,在“前”立面视图中绘制如图5的参照平面,并关联;(2)按照尺寸标签的内容(图5),“放样”绘制,并设置材质属性;为了简化模拟过程,建模中用1根面积为cm2。河北大U型筋箱梁生产线定制推荐咨询成都固特机械有限责任公司。
5.预应力施工,将千斤顶和压力表检测标定。并由计量部门出标定书。根据标书上的数据,绘出张拉力与压力曲线,算出设计张拉应力所对应的压力表数。预应力钢绞线进场后,应及时送检,合格后下料。钢绞线的切断宜采用砂轮割片,保证切口平整,线头不散。然后钢绞线根据使用部位进行编束,每隔,并编号放好。,就可进行钢绞线穿束,穿束前清理好波纹管中的杂物和污物。用塑料布包住线头便于穿束。穿束时两侧工人用力要均匀一致,保证钢绞线顺直。钢绞线穿好后,上好锚具以备张拉。。张拉程序为0———(持荷2min)——锚固其中:FK为设计张拉控制应力。张拉过程中先张拉到,然后开始张拉量测伸长值到,之后张拉到要求的张拉控制应力持荷后锚固。张拉时采用张拉力和伸长值双控,理论伸长值和实际伸长值误差不应超过6%,如超出须停止张拉,查找原因。实际伸长值等于从。理论伸长值可从,>公式中计算求得。但计算中所需弹性模量要从试验中算出。张拉时注意事顶:预应力钢绞线张拉时,现场要有明显的标志,严禁闲杂人员进入,张拉过程中,千斤顶后不得站人,防止锚具夹片弹出伤人。预应力钢绞线张拉过程中要严格按程序施工,均匀施加力。甘肃箱梁生产线定制推荐咨询成都固特机械有限责任公司。安徽全自动数控钢筋箱梁生产线怎么样
河北钢筋箱梁生产线定制推荐咨询成都固特机械有限责任公司。安徽全自动数控钢筋箱梁生产线怎么样
油泵操作人员给油和回油要慢,不得骤然间回油和给油。张拉要从上面的孔道开始左右双向对称张拉,张拉完上两孔后再张拉下面。张拉时要有专人量测伸长值,并做好原始记录。6.箱梁孔道压浆和封锚,待强度够时就可以注浆。压浆前认真对排气孔、注浆孔等检查,并对压浆设备进行安装检查。压浆机采用活塞式压浆泵,压浆泵要同水泥浆搅拌机相连接并不停搅拌,防止水泥浆凝固。压浆泵大压力宜为—,当采用一次压浆或孔道较长时压力宜为,每一个孔道应达到另一端饱满和出浆,并应达到排气孔排出与规定稠度相同的水泥浆为止。为保证管道中充满灰浆,将出浆口塞住,应保持不小于,间隔时间宜为30—40min.水泥浆水灰比宜为—,并掺入减水剂和彭胀剂,水泥浆的泌水率大不超过3%,水泥浆稠度宜控制在14—18s之间,天气温度高时取上限,反之取下限。,压浆后应先将其周围冲洗干净,并对梁端砼凿毛,然后按设计布设钢筋网浇注封锚砼。但要严格控制封锚后的梁体长度。对于外露的锚具,应用高标号砂浆抹上,防止锈蚀。7.结语预应力砼箱梁施工时,就注意梁底强度,防止由于梁底开裂引起的梁体裂逢。预应力管道和锚具安装应严格控制,保证砼拌和合易性和浇注质量,张拉工艺得当,操作准确。安徽全自动数控钢筋箱梁生产线怎么样

- 辽宁钢筋折弯数控钢筋弯曲中心有哪些 2026-11-02
- 陕西自动生产线箱梁生产线怎么样 2026-11-02
- 贵州马蹄筋数控钢筋弯曲中心哪里买 2026-11-02
- 安徽大U型筋箱梁生产线一体化 2026-11-01
- 安徽全自动数控钢筋箱梁生产线怎么样 2026-11-01
- 四川全自动数控钢筋箱梁生产线联系方式 2026-11-01
- 雄安固特数控全自动弯箍机机械设备 2026-11-01
- 贵州生产数控钢筋弯曲中心按需定制 2026-11-01



- 01 铜管焊管电源
- 02 云南台式纯水设备哪家好
- 03 气动焊接偏芯旋转阀原厂家
- 04 长治穿杆链输送隧道炉工厂
- 05 江苏能源涡轮流量计公司
- 06 江苏附近哪里有2BV水环式真空泵保养
- 07 北京耐用钢衬四氟塔节售后服务
- 08 浙江APXM斜面操作台价格查询
- 09 山东AJM涡轮流量计介质
- 10 北京二氧化硅新材料设备