贵州数控固特机械数控箱梁生产线哪家强
关键词: 贵州数控固特机械数控箱梁生产线哪家强 箱梁生产线

 2026.11.03
文章来源:
由已建立的族通过修改几何参数标签的数据生成主梁的其余各块,再依据各梁段的顺序,完成主梁0号-22号拼装,主梁模型如图1所示。建立桥墩模型桥墩按其构造分为实体墩、空心墩、柱式墩、框架墩等[9],该桥桥墩为圆端形实体墩,如图4所示。依据圆端形桥墩的特点,将整个桥墩作为一个族块,设置建模参数标签。其中,圆端形桥墩包括基础、墩身、托盘、顶帽,支撑垫石、支座等结构[9]。选用“公制常规模型.rft”族;添加尺寸标签;在“前”立面视图中设置水平参照平面,并与相应的尺寸标签关联;“拉伸”完成编辑内容。图4桥墩三维模型3预应力束建模预应力束参数分析预应力束有纵向和竖向之分,其中纵向束包括:T构顶板束、中跨顶板合龙束、边跨顶板合龙束、中跨底板束、边跨底板束、腹板束等,以主梁1号块腹板束F1为例(图5)。图5腹板束F1参数标签(单位:cm)腹板束参数模型建立腹板束采用17φmm钢绞线,T构两端对称布置,具体做法如下:(1)在AutodeskRevit平台下,创建“公制结构模型族.rft”族,在“前”立面视图中绘制如图5的参照平面,并关联;(2)按照尺寸标签的内容(图5),“放样”绘制,并设置材质属性;为了简化模拟过程,建模中用1根面积为cm2。北京顶板筋箱梁生产线定制推荐咨询成都固特机械有限责任公司。贵州数控固特机械数控箱梁生产线哪家强
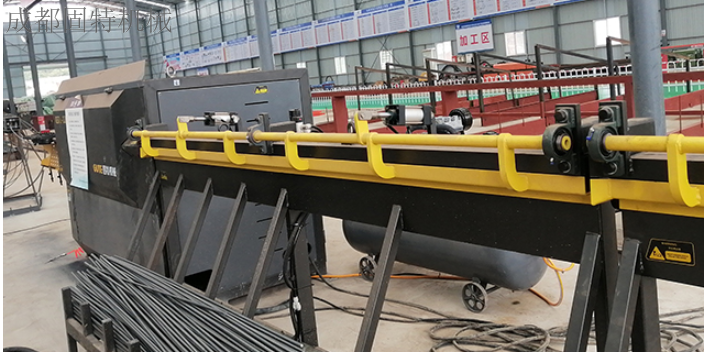
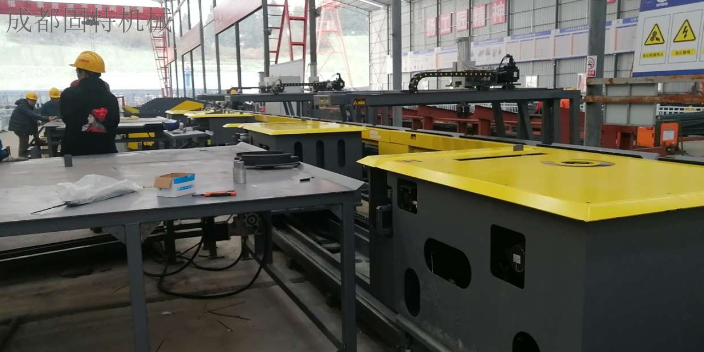
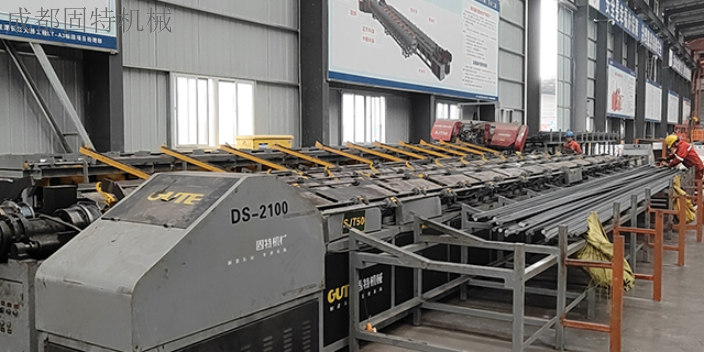
固特箱梁生产线中的箱梁箍筋三合一成型技术是公司的自主研发成果。三合一成型技术将箱梁箍筋的多道弯曲工序集成在一台设备中连续完成,减少了传统多台设备或多次装夹带来的定位误差和工序等待。在传统加工中,箱梁箍筋通常需要经过多道弯曲工序,每道工序之间需要重新定位和夹持,容易产生累积误差。三合一成型技术通过统一的控制逻辑和伺服驱动系统,在一次装夹中完成多道弯曲动作,既提高了加工精度,也缩短了加工时间,适用于箱梁箍筋大批量生产的需求。上海自动生产线箱梁生产线联系方式路桥加工箱梁生产线定制推荐咨询成都固特机械有限责任公司。
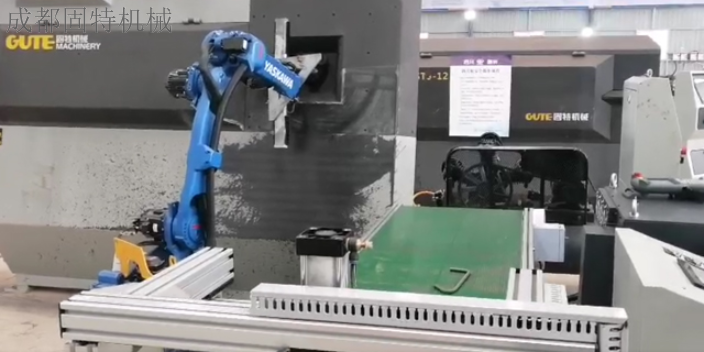
固特箱梁生产线中的底部水平筋自动上料机构,实现了箱梁骨架底部水平钢筋的自动化上料。传统加工方式中,底部水平筋的上料需要多名工人协同搬运和放置,对于较长的水平筋,上料过程耗时且存在安全风险。自动上料机构通过传送装置和定位机构,将钢筋自动输送至绑扎工位,并按照设定位置精确放置。这一机构与底腹板箍筋绑扎机构协同工作,使箱梁骨架底腹板部分的加工从上料到绑扎实现了连续自动化作业。固特箱梁生产线中的底部水平筋自动上料机构,实现了箱梁骨架底部水平钢筋的自动化上料。传统加工方式中,底部水平筋的上料需要多名工人协同搬运和放置,对于较长的水平筋,上料过程耗时且存在安全风险。自动上料机构通过传送装置和定位机构,将钢筋自动输送至绑扎工位,并按照设定位置精确放置。这一机构与底腹板箍筋绑扎机构协同工作,使箱梁骨架底腹板部分的加工从上料到绑扎实现了连续自动化作业。
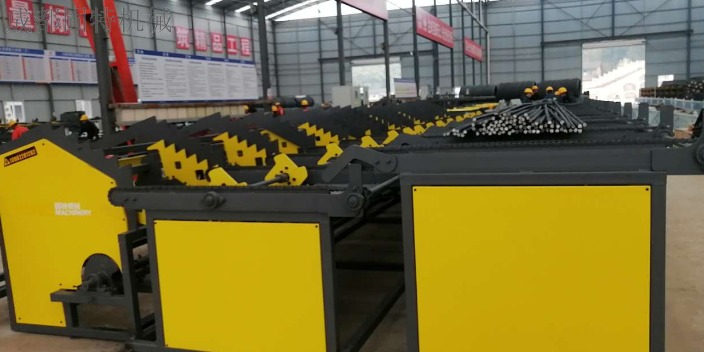
固特箱梁生产线在钢筋加工智能化转型中扮演着推动者的角色。建筑行业的钢筋加工环节长期依赖人工操作,随着人工成本持续攀升、材料损耗控制要求提高以及加工精度标准化需求增强,传统作业模式正面临多重压力,生产效率低下、材料损耗率高等问题逐渐成为制约行业发展的瓶颈。固特箱梁生产线通过将自动化设备、智能控制系统和信息化管理系统引入箱梁钢筋加工环节,为行业提供了一种从传统人工加工向自动化、智能化加工转型的技术路径。四川箱梁生产线定制推荐咨询成都固特机械有限责任公司。
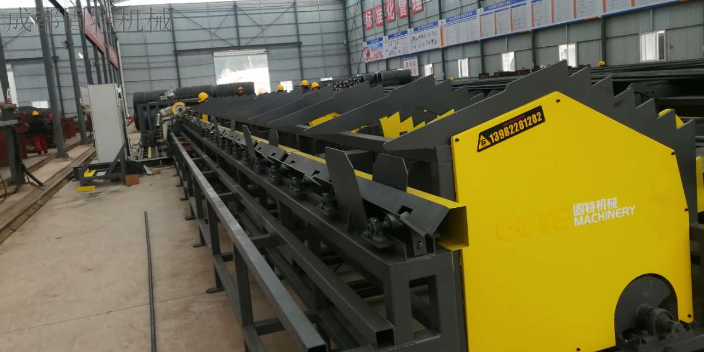
固特箱梁生产线在加工效率方面有具体的项目数据支撑。以铁路大箱梁U型筋生产线为例,该生产线只需单人操作,产出效率可达到传统方式的3至5倍。传统方式下,U型筋的加工需要多名工人配合完成弯曲、搬运和堆放等工序,效率受限于人工操作速度和协调配合。而自动化生产线通过程序化控制实现U型筋的连续加工,单名操作人员即可完成设备的监控和参数调整,设备按照设定节拍持续产出。这一效率提升在箱梁U型筋的大批量加工场景中尤为明显,有助于缩短钢筋加工环节对项目整体进度的制约。自动生产线箱梁生产线定制推荐咨询成都固特机械有限责任公司。湖南桥梁箱梁生产线公司
山东箱梁生产线定制推荐咨询成都固特机械有限责任公司。贵州数控固特机械数控箱梁生产线哪家强
所述l形架体底部中段的框架管转动设有v型槽滚轮,所述l形架体底部右侧的框架管转动设有筒式滚轮,所述v型槽滚轮和导向轨道相配合,所述v型槽滚轮内切口夹角和导向轨道夹角都为直角,所述筒式滚轮和钢箱梁顶板上表面相配合,所述l形架体右端内设有配重槽,所述配重槽设有配重块。进一步的,所述l形架体和操作平台均由若干个横纵方向的方管或方钢焊接而成,横纵方向的方管或方钢直接焊接有倾斜的方管或方钢。进一步的,所述操作平台顶部设有方便人员出入的开口。进一步的,所述操作平台水平长度小于l形架体水平段长度。进一步的,所述框架管底端贯通设有滚轮轴,所述v型槽滚轮/筒式滚轮两端均通过深沟球轴承转动连接滚轮轴,两侧所述深沟球轴承和框架管内壁之间设有挡圈,所述滚轮轴两端凸出框架管部分设有轴用卡簧。进一步的,所述框架连接板和滚轮座连接板之间通过螺栓件紧固连接,螺栓件内设有弹簧垫圈。进一步的,使用时,根据施工平台实际载重确定配重槽内加配重量,整个施工平台的重心必须在导向轨道的右侧,操作平台横档间距应当保证施工人员可以从中穿过到操作平台,人力推动该施工平台即可在钢箱梁顶板上滑动进行作业。贵州数控固特机械数控箱梁生产线哪家强

- 辽宁钢筋折弯数控钢筋弯曲中心有哪些 2026-11-02
- 陕西自动生产线箱梁生产线怎么样 2026-11-02
- 贵州马蹄筋数控钢筋弯曲中心哪里买 2026-11-02
- 安徽大U型筋箱梁生产线一体化 2026-11-01
- 安徽全自动数控钢筋箱梁生产线怎么样 2026-11-01
- 四川全自动数控钢筋箱梁生产线联系方式 2026-11-01
- 雄安固特数控全自动弯箍机机械设备 2026-11-01
- 贵州生产数控钢筋弯曲中心按需定制 2026-11-01



- 01 铜管焊管电源
- 02 云南台式纯水设备哪家好
- 03 气动焊接偏芯旋转阀原厂家
- 04 长治穿杆链输送隧道炉工厂
- 05 江苏能源涡轮流量计公司
- 06 江苏附近哪里有2BV水环式真空泵保养
- 07 北京耐用钢衬四氟塔节售后服务
- 08 浙江APXM斜面操作台价格查询
- 09 山东AJM涡轮流量计介质
- 10 北京二氧化硅新材料设备