河北游泳池反渗透设备销售
关键词: 河北游泳池反渗透设备销售 反渗透设备

 2026.11.01
文章来源:
食品反渗透设备作为食品工业水处理的重心装备,以分子级过滤技术为食品安全筑牢防线,以精细的净化能力为产品品质赋能,以灵活的适配性为产业多元化发展提供支撑,已成为推动食品产业高质量发展的关键力量。从技术原理的科学严谨到重心优势的突出明显,从多元领域的深度应用到安装维护的规范科学,再到未来发展趋势的清晰明确,食品反渗透设备始终与食品工业的发展需求同频共振,不断突破创新。在食品产业迈向品质、智能化、绿色化的时代浪潮中,食品反渗透设备将持续以技术创新为重心驱动力,不断提升净化效率、降低运行成本、强化绿色属性,为食品企业提供更可靠、更高效、更环保的水处理解决方案,助力食品产业实现安全升级、品质升级与效益升级。安装RO反渗透设备的现场环境温度要控制在5℃到38℃之间,才能保障设备稳定运行。河北游泳池反渗透设备销售
反渗透设备
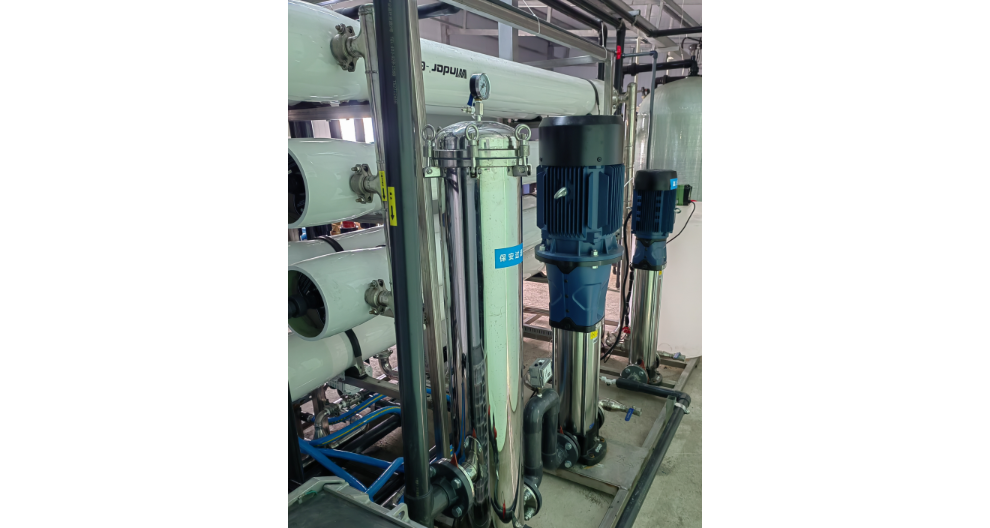
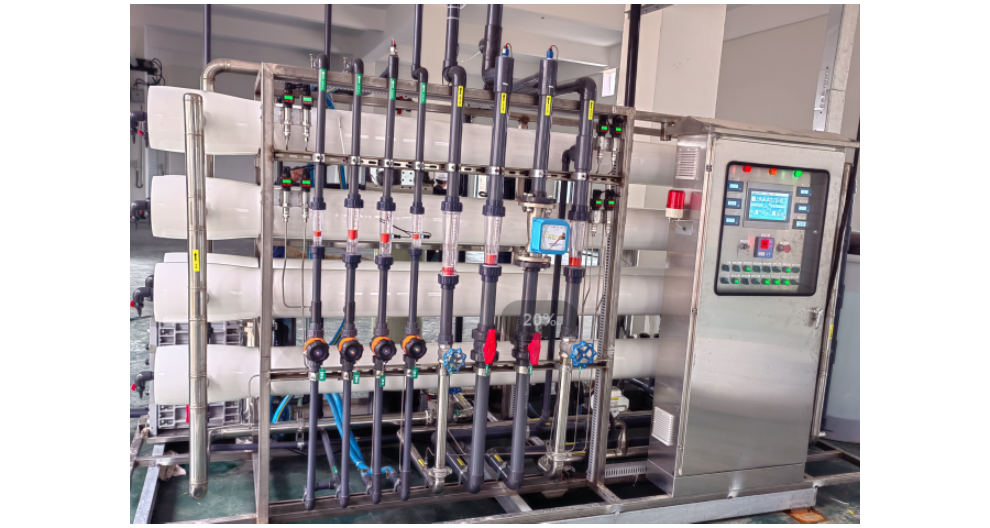
食品反渗透设备的安装质量直接决定其运行效率与使用寿命,需严格遵循科学的安装流程,确保各系统模块精细衔接、稳定运行。安装前,需根据生产车间的空间布局、原水水质、生产规模,确定设备的型号、安装位置与管道走向,确保设备与生产流程无缝衔接,同时预留足够的操作与维护空间。安装过程中,预处理系统的管道连接需确保密封无泄漏,避免原水在输送过程中被污染;反渗透主机的膜组件安装需严格按照厂家要求进行,确保膜元件排列整齐、压力容器密封良好,防止原水与产水串流;后处理系统的杀菌、矿化装置需与反渗透主机产水管道精细对接,保障产水经过后处理后达到生产要求。安装完成后,需对设备进行全方面调试,检测预处理系统的过滤效果、反渗透主机的产水水质与产水量、后处理系统的杀菌效果,确保各项参数符合设计标准,同时对操作人员进行系统培训,使其掌握设备的操作流程与应急处理方法,为设备长期稳定运行奠定基础。河南反渗透设备工程作为现代净水重心设备,RO反渗透技术凭借高净化率、高稳定性,成为净水行业主流选择。
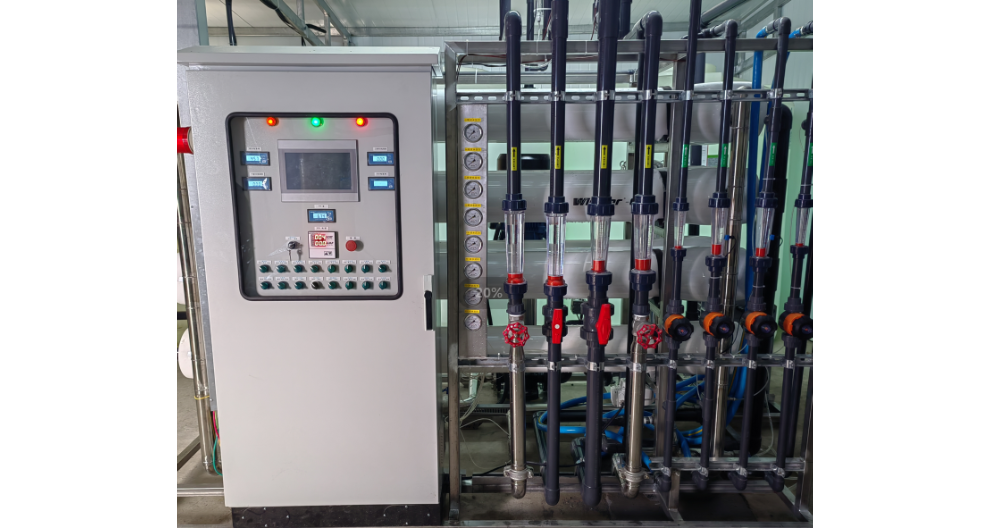
工艺流程一级反渗透设备的工作流程可以概括为:预处理—高压泵送—膜过滤—收集产水。在这个过程中,原水首先经过预处理环节,去除可能对半透膜造成损害的大颗粒物质和化学污染物。之后,由高压泵提升压力,使水达到一定的流速和压力进入膜过滤系统。在膜过滤系统中,水分子透过膜,而绝大部分的溶解性固体、细菌等被截留,从而实现了水的净化。净化后的水(产水)被收集起来,而未透过膜的部分(浓水)则被排放或进一步处理。应用领域一级反渗透设备的应用范围十分普遍,包括但不限于电力行业的锅炉补给水处理、电子行业的超纯水制备、医药行业的注射用水生产、食品饮料行业的原料水处理、海水淡化以及市政污水处理等。在这些领域,反渗透设备因其出色的除盐、除菌能力而备受青睐。如有意向可致电咨询。
双级反渗透设备凭借其***的性能,广泛应用于电子、医药、食品、化工、电力、环保等多个领域。在半导体制造、集成电路封装、液晶面板生产等过程中,超纯水(电阻率≥18MΩ·cm)是不可或缺的原料。双级反渗透设备结合EDI技术,可稳定提供符合SEMIC12(电子级)标准的超纯水,避免因水质问题导致的产品良率下降。例如,某芯片制造企业采用双级反渗透设备后,产品良率提升了5%,年增收超千万元。在医药领域,注射用水、透析用水、器械清洗用水等对水质要求较高。双级反渗透设备可去除水中的热原(内***)、微生物和微量离子,满足《中国药典》和USP(美国药典)对注射用水的标准。例如,某血液透析中心采用双级反渗透设备后,透析液电导率稳定在13.5-14.5μS/cm,患者并发症发生率明显降低。如今RO反渗透设备早已走出航天领域,成为家用、商用和工业水处理场景的主流选择。
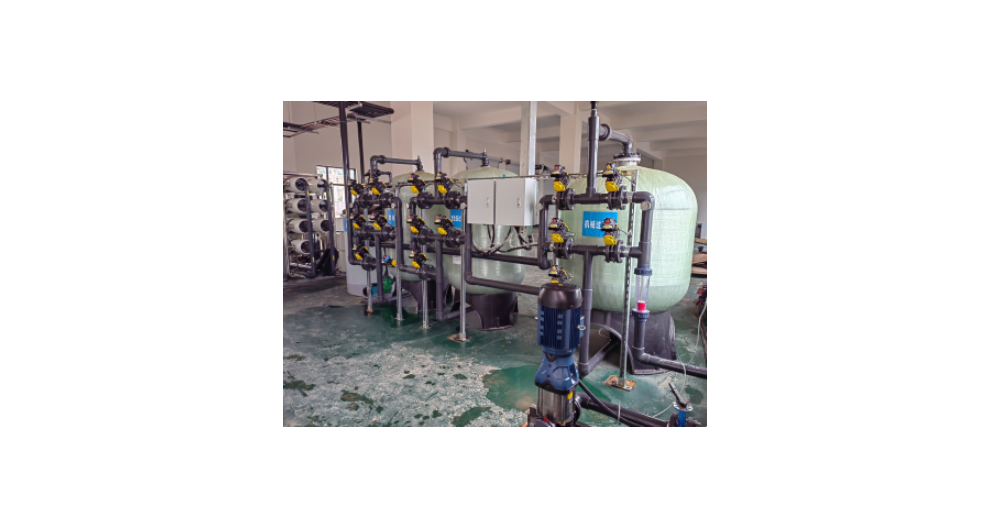
后处理系统是对反渗透产水的进一步优化,根据不同食品生产需求,可灵活配置杀菌、矿化、pH调节等装置。对于需要无菌水源的食品生产,如瓶装水、乳制品灌装,后处理系统会配备紫外线杀菌器或臭氧发生器,彻底杀灭产水中的残留微生物,确保水质无菌;对于需要保留矿物质的饮用水生产,会加装矿化装置,向纯净水中添加适量的钙、镁等有益矿物质,提升水的口感与营养价值;对于对pH值有特殊要求的饮料生产,则会配置pH调节装置,精细调节产水的酸碱度,满足产品配方需求,确保较终水质完全适配食品生产标准。故障预警机制能提前识别设备的运行隐患,把很多小问题解决在萌芽状态。上海双极反渗透设备组成
每小时几吨产水量的大型工业RO设备,是电子半导体、医疗、食品行业的标配净水装置。河北游泳池反渗透设备销售
智能化是食品反渗透设备的重心发展趋势。未来,设备将深度融合物联网、大数据、人工智能等技术,实现从预处理到分离、清洗、维护的全流程智能化管控。通过在设备上安装各类传感器,实时采集压力、流量、温度、水质等数据,上传至云端平台,借助大数据分析算法,精细预测膜污染程度、设备故障风险,提前制定维护和清洗方案,实现预防性维护,减少设备停机时间。人工智能技术的应用将进一步提升设备的自主决策能力。智能控制系统可根据料液特性和生产需求,自动优化运行参数,如压力、流速、温度等,确保设备始终处于比较好运行状态;同时,通过机器学习算法,不断积累运行数据,提升设备的自适应能力,使设备能够应对更复杂的料液特性和生产场景。此外,远程监控和运维功能将成为标配,操作人员可通过手机或电脑远程监控设备运行状态,进行故障诊断和参数调整,大幅降低人工成本,提升管理效率。河北游泳池反渗透设备销售

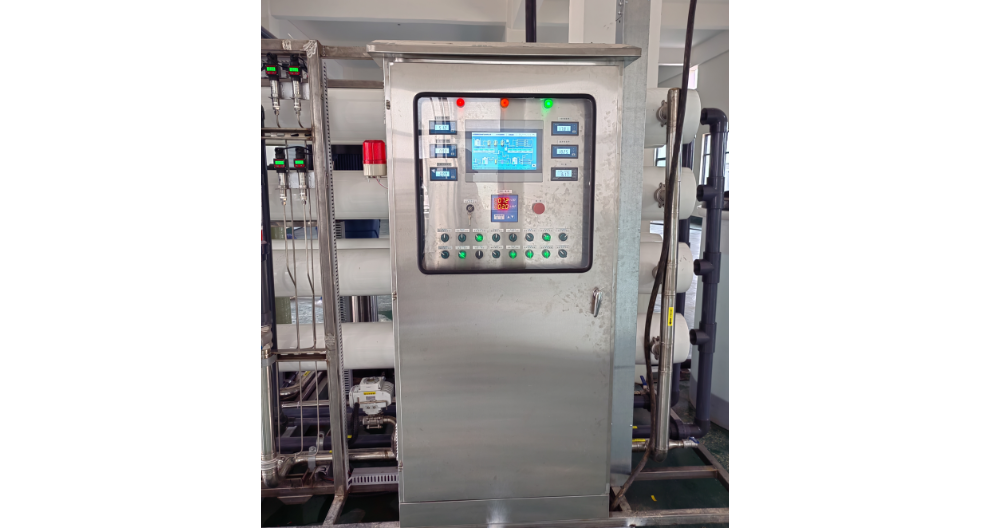
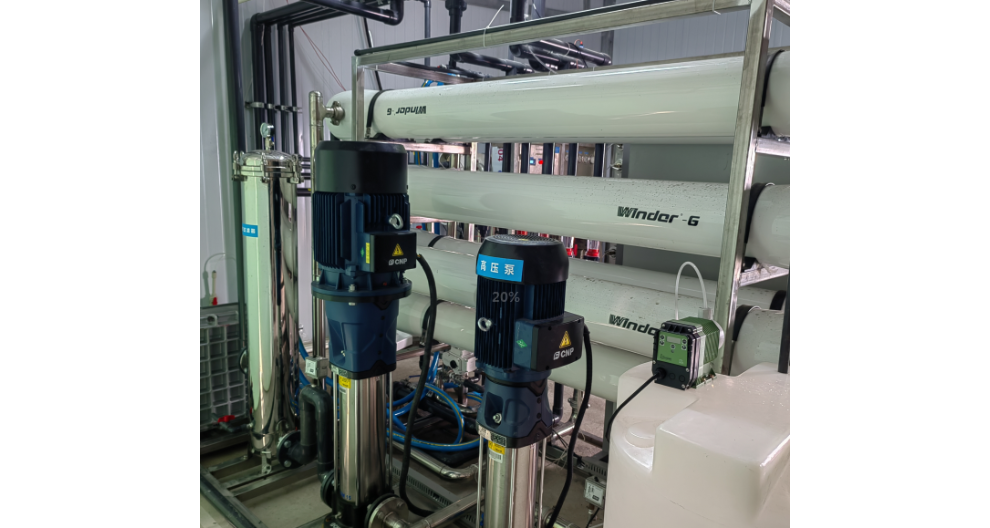
- 河北1T反渗透设备供应商 2026-10-31
- 常州反渗透设备价格 2026-10-31
- 苏州一级反渗透设备多少钱 2026-10-31
- 无锡双极反渗透设备哪家好 2026-10-30
- 常州单级反渗透设备价格 2026-10-30
- 常州食品反渗透设备维保 2026-10-30
- 昆山游泳池反渗透设备批发 2026-10-30
- 杭州EDI反渗透设备设计 2026-10-30



- 01 医院超纯水处理供应商
- 02 辽宁超市海鲜暂养设备价格
- 03 湖北EDI超纯水设备水处理设备功能
- 04 肇庆制造业环保工程报价
- 05 浙江填埋气迁移隐患排查
- 06 福建高效干冰清洗机生产商
- 07 广西办公室甲醛治理
- 08 内蒙古挥发性有机气体在线监测系统市场价格
- 09 淮安脉冲布袋除尘器企业
- 10 河北智能型气氛炉定制