浙江箱体压铸件锌合金
关键词: 浙江箱体压铸件锌合金 压铸件

 2026.11.01
文章来源:
固定护罩铝件一体压铸成型,无需额外焊接,整体结构稳定性更强。传统拼接式护罩需要通过焊接、铆接完成组装,接缝位置往往是结构强度的薄弱点,长期受振容易出现开裂松动。而一体压铸成型的固定护罩,整个结构没有拼接缝隙,整体刚性均匀分布,在设备长期高频振动的工况下,也不会出现接缝开裂、部件脱落的问题,大幅降低了护罩后续的维护更换频率,减少设备运维的额外成本。固定护罩铝合金压铸配套CNC精修工序,安装孔位公差控制在±0.02mm。压铸成型后的毛坯护罩,我们会通过高精度CNC加工中心,对所有安装孔、定位槽、对接面进行精密铣削加工,严格把控每一处尺寸的公差精度。高精度的尺寸控制让护罩与设备的安装基座可以完全贴合,安装过程中无需额外打磨调整,就能实现无缝装配,既保证安装后的牢固性,又能避免因配合间隙过大导致护罩出现松动、异响的问题,适配精密设备的高精度安装要求。浅煎压铸件无高压充型产生的残余应力,长期使用过程中不易出现形变开裂。浙江箱体压铸件锌合金
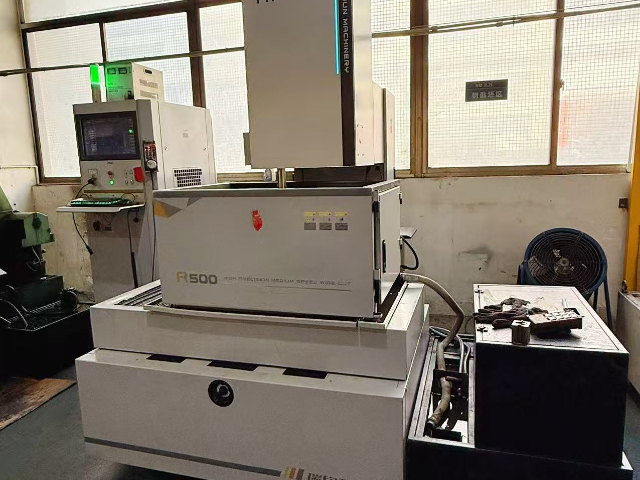
奶锅压铸件采用高压注入一次成型工艺,大幅减少后续机械加工余量。奶锅压铸件采用15-100MPa的高压注入工艺,将熔融铝合金高速注入精密模具型腔,一次就能成型出接近成品形态的完整锅体结构。这种工艺成型的产品,后续*需对锅口边缘、底部平面进行少量精修加工,整体机械加工余量比传统砂型铸造减少70%以上,既大幅降低了材料浪费,也缩短了后续加工的生产周期。同时一次成型的完整结构,避免了后续大量机加工破坏锅体内部金属流线的问题,让锅体的整体强度保持在比较好状态,产品的耐用性得到***提升。咖啡壶压铸件加工悬浮传感壳体压铸件经CNC精修加工,安装面光洁度达Ra0.8,适配高精度传感装配要求。
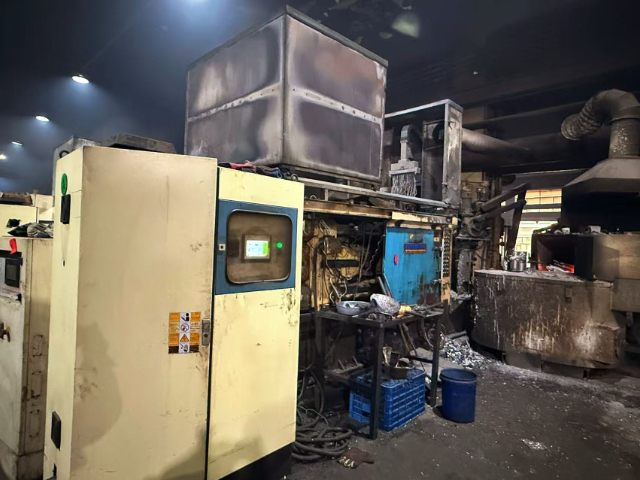
奶锅压铸件支持全流程定制化生产,可适配不同容量、手柄款式的奶锅设计。奶锅压铸件的全流程定制化服务,可从产品设计阶段就根据客户需求调整参数,无论是14cm的迷你辅食奶锅,还是20cm的大容量蒸煮一体奶锅,都能通过调整模具参数实现精细成型。同时还可适配不同风格的手柄设计,无论是日式简约的防烫手柄,还是符合人体工学的加长握柄,都能通过压铸预留的安装结构实现稳固装配。定制化生产模式可满足电商品牌、炊具厂商的差异化产品定位需求,小批量快反订单也能快速响应,适配不同细分市场的产品布局。
轮毂加工强调尺寸精度,保障与轮胎的完美贴合。轮毂作为连接轮胎与车辆的关键部件,其尺寸精度直接关系到行车安全与舒适性。压铸及后续CNC加工需将关键尺寸公差控制在极小范围内,如中心孔、PCD(节圆直径)及偏距等。高精度的加工确保了轮毂与轮胎、刹车系统及悬挂系统的完美匹配,避免了行驶中的抖动、异响或异常磨损。此外,精确的动平衡基础也依赖于尺寸精度,从而保障了车辆在高速行驶时的稳定性与驾乘舒适性。轮毂成型后需热处理,消除内应力并提升韧性。压铸或低压铸造后的轮毂内部往往存在残余应力,需通过热处理进行消除。常见的T6热处理工艺包括固溶处理与人工时效,这一过程能使合金内部的强化相均匀析出,在***提升轮毂抗拉强度与硬度的同时,改善其塑性与韧性。热处理还能有效稳定铸件的尺寸,防止在后续加工或使用中发生变形。经过热处理的轮毂,其综合机械性能得到***优化,能够更好地应对复杂工况,延长使用寿命。奶锅铝产品通过高真空压铸技术降低内部气孔率,表面致密性大幅提升。
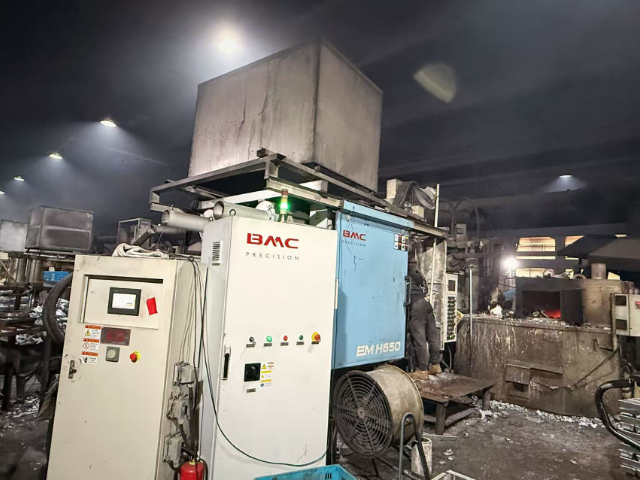
浅煎铝件采用高纯度A356铝合金原料,杂质含量极低,导热性能表现优异。浅煎铝件生产全程采用高纯度A356铝合金作为原料,熔炼过程中配套在线除气、除渣工艺,将原料内部的杂质、气体含量控制在极低水平,**终成品的导热性能表现远超普通ADC12压铸铝件。普通高压压铸为了提升流动性,往往会选用高硅含量的铝合金原料,同时熔炼过程中杂质管控不到位,**终铸件的导热系数普遍偏低,无法满足高散热需求的场景,而浅煎铝件通过低杂质的高纯度原料搭配优化的成型工艺,内部组织中硅相分布均匀细密,导热系数可稳定达到180W/(m·K)以上,完全适配散热类零部件的使用要求。这类浅煎铝件广泛应用于新能源汽车散热壳体、5G通讯基站散热部件、大功率电器散热底座等场景,优异的导热性能可以快速将工作产生的热量导出,大幅降低部件的工作温度,延长设备的整体使用寿命,同时零件本身的致密性也能满足水冷散热的密封要求,不会出现渗漏问题。浅煎铝压铸依托准确温控系统,实现铝液低温充型,减少氧化夹杂生成。蛋糕转盘压铸件厂家
奶锅压铸件支持全流程定制化生产,可适配不同容量、手柄款式的奶锅设计。浙江箱体压铸件锌合金
左右滑块压铸件在长期高速往复运动中,极易因摩擦生热与热传导不均而产生热变形,进而引发“爬行”现象或尺寸超差。为此,模具设计阶段便需在滑块本体及滑块座内部布置**的冷却回路,通过循环冷却液带走抽芯过程中积累的熱量,维持滑块工作面的热平衡。同时,在铸件结构设计上,应避免局部壁厚突变,采用均匀壁厚与圆角过渡,以减少凝固过程中的热节与残余应力。对于大型或高精密左右滑块压铸件,还需在模具中嵌入微型温度传感器,实时监测滑块区域的温度场分布,并结合模温机进行动态调节。这种从模具冷却系统设计到铸件结构优化的双重热管理策略,有效抑制了热变形对滑块运动精度的影响,确保了压铸件在批量生产中的尺寸一致性与装配互换性。浙江箱体压铸件锌合金
永康市福源模具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 浙江打草机头压铸件加工厂家 2026-11-02
- 汽车压铸件加工 2026-11-01
- 汽车压铸件加工源头工厂 2026-11-01
- 浙江箱体压铸件锌合金 2026-11-01
- 脚踏板压铸件价格 2026-10-31
- 汽车压铸件 2026-10-31
- 煎盘压铸件定制 2026-10-31
- 浙江咖啡壶压铸件加工厂家 2026-10-30



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价