电动工具压铸件厂家
关键词: 电动工具压铸件厂家 压铸件

 2026.11.02
文章来源:
支架铝压铸采用高硅铝合金材质,适配光伏、汽车等多场景支架的承重需求。这类高硅铝合金的硅元素占比精细控制在11%-13%区间,在600℃左右的压铸温度下仍能保持优异的流动性,可轻松填充支架上的细密加强筋、定位卡槽等复杂结构。材料本身的抗拉强度可达230MPa以上,相比普通钢材支架减重40%,同时抗冲击性能完全满足光伏户外抗风载、汽车底盘抗颠簸的严苛要求。无论是屋顶分布式光伏支架,还是新能源汽车电机安装支架,都能通过该工艺实现轻量化与高承重的平衡,避免长期使用中出现支架弯折、形变等安全隐患,适配多行业不同工况的使用标准。浅煎铝件采用高纯度A356铝合金原料,杂质含量极低,导热性能表现优异。电动工具压铸件厂家
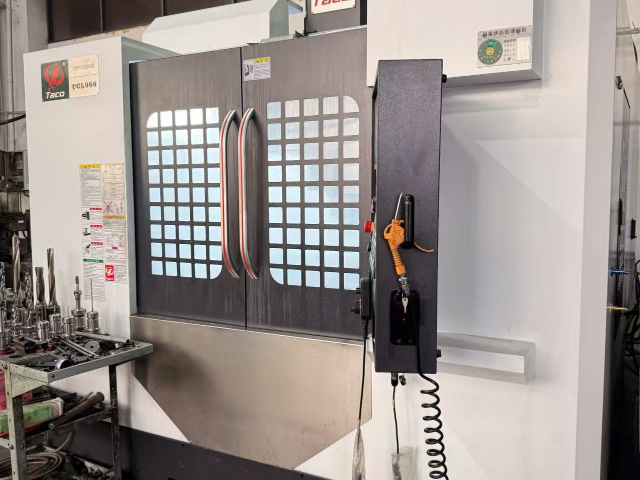
固定护罩铝压铸选用高纯铝合金原料,实现轻量化与高韧性的平衡。我们严格筛选牌号合规的铝合金锭,搭配合理的元素配比调整,在保证护罩整体重量远低于钢制护罩的前提下,大幅提升工件的抗冲击性能。铝液熔炼过程中同步开展除气除渣处理,有效去除熔体中的杂质与氢气,避免成型后工件出现砂眼、气孔等问题。**终产出的铝压铸固定护罩,既可以减轻设备整体负载,又能在受到硬物撞击时不易变形开裂,适配各类精密设备的防护需求。
固定护罩压铸件经过去毛刺抛光处理,表面光洁度可达Ra1.6标准。工件从压铸模取出后,我们依次通过振动去毛刺、人工精修、镜面抛光三道工序,彻底***分型面、边角处的飞边毛刺,同时优化护罩外表面的平整度。处理完成后的压铸件边缘顺滑无锐边,不会在安装或日常维护过程中划伤操作人员,高光洁度的表面还能减少灰尘、油污的附着,降低后续设备清洁维护的工作量,长期使用也能保持外观整洁光亮。 精密压铸件生产浅煎铝压铸全程配备真空引气辅助,铸件致密度大幅提升,支持后续焊接加工。
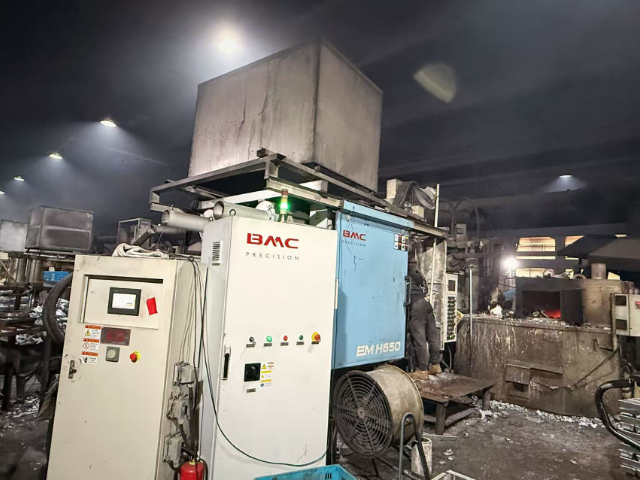
浅煎铝件表面无明显流痕暗纹,可直接进行阳极氧化处理,成品色泽均匀饱满。浅煎铝件在成型过程中通过优化充型路径和压力参数,彻底规避了常规压铸件常见的表面流痕、暗纹、冷隔等外观缺陷,铸件表面平整度高,组织均匀性好,无需进行大量的表面打磨预处理,就可以直接开展阳极氧化处理。普通高压压铸铝件内部残留大量气孔和氧化夹杂,阳极氧化过程中电解液容易渗入孔隙内部,**终导致成品表面出现发花、色泽不均、局部白点等问题,而浅煎铝件的表面致密性优异,阳极氧化膜层附着力强,膜厚均匀一致,**终生成的氧化层色泽饱满统一,不会出现局部色差、漏底等不良问题。这类浅煎铝件广泛应用于消费电子外壳、厨具配件、装饰类铝制部件等对外观要求较高的场景,氧化后的表面耐磨、耐腐蚀性能也能达到更高标准,长期使用也不会出现褪色、膜层脱落等情况。
底板铝压铸加工在材料选择上具有明确的指向性,其中ADC12(Al-Si-Cu系)合金因其***的综合性能而成为行业优先。该合金含有约10%的硅元素,***提升了铝液的流动性与铸造性能,使其能够轻松填充底板复杂的薄壁结构与加强筋,同时有效降低热裂倾向。此外,适量的铜元素增强了铸件的切削加工性与机械强度,使其在后续CNC加工中不易产生粘刀现象,并能承受一定的装配应力与工作环境载荷。在熔炼环节,还需通过精炼剂除气与陶瓷过滤网除渣,确保铝液纯净度,从源头上减少气孔与夹杂物缺陷。底板铝压铸加工对材料成分的精细把控,不*保障了铸件的致密性与气密性,也为后续的阳极氧化、喷粉等表面处理奠定了良好的基材基础,实现了功能性与美观性的统一。机油滤清器底座铝合金压铸件,通过严苛工艺把控,确保了产品内部品质的高度一致性。
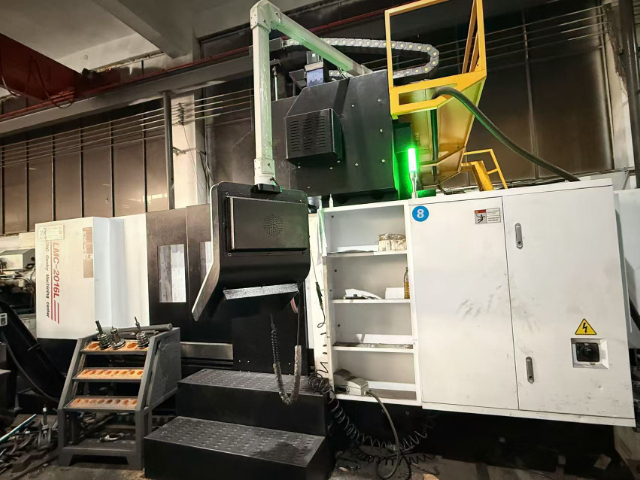
浅煎压铸件采用低压力慢速充型工艺,有效降低内部气孔率,提升表面致密性。浅煎压铸件区别于传统高压高速压铸工艺,**采用低压力慢速充型的成型逻辑,能大幅减少铝液充型过程中卷入的空气,将内部气孔率控制在极低水平,整体表面致密性得到***提升。这种工艺下成型的压铸件,内部组织均匀细密,不存在常规压铸常见的大面积集中气孔缺陷,后续进行机加工、表面处理时,不会出现表面砂眼、气孔外露等问题,能直接满足多数高精度装配场景的使用要求。同时浅煎工艺的充型过程更平缓,铝液在模腔内流动状态稳定,不会产生剧烈的紊流卷气现象,铸件整体力学性能更均衡,抗拉强度和延伸率相比普通压铸件都有明显提升,适配对内部质量要求较高的零部件生产需求。悬浮传感壳体铝件通过高压高速充型工艺成型,尺寸公差可稳定控制在±0.05mm以内。普拉提床配件压铸件厂
悬浮传感壳体压铸件采用高硅铝合金压铸成型,具备优异的结构强度与抗冲击性能。电动工具压铸件厂家
支架模具内置双向同步抽芯机构,轻松完成带倒扣异形支架的平稳脱模。针对部分带侧向安装孔、底部倒扣结构的异形支架,这套双缸同步抽芯机构可在开模阶段以设定的匀速同步抽出两侧的侧向型芯,抽芯行程与锁模力可根据支架结构精细调节,完全避免传统单抽芯机构容易出现的型芯偏移、卡顿拉伤问题。即便针对深度超过70mm的深腔倒扣支架结构,也能保证脱模过程无卡顿,支架的倒扣部位、侧向孔位内壁完整无划痕,不会出现脱模导致的局部缺料、变形报废情况。该机构大幅提升了复杂异形支架的生产良率,让更多特殊结构的定制化支架都能通过压铸工艺实现高效量产。电动工具压铸件厂家
永康市福源模具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


- 浙江打草机头压铸件加工厂家 2026-11-02
- 汽车压铸件加工 2026-11-01
- 汽车压铸件加工源头工厂 2026-11-01
- 浙江箱体压铸件锌合金 2026-11-01
- 脚踏板压铸件价格 2026-10-31
- 汽车压铸件 2026-10-31
- 煎盘压铸件定制 2026-10-31
- 浙江咖啡壶压铸件加工厂家 2026-10-30



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价