铂铱合金电极与金合金电极对比
关键词: 铂铱合金电极与金合金电极对比 医用等离子电极刀铂铱电极

 2026.11.03
文章来源:
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。医用铂铱电极适配医疗设备厂商配套采购使用。铂铱合金电极与金合金电极对比
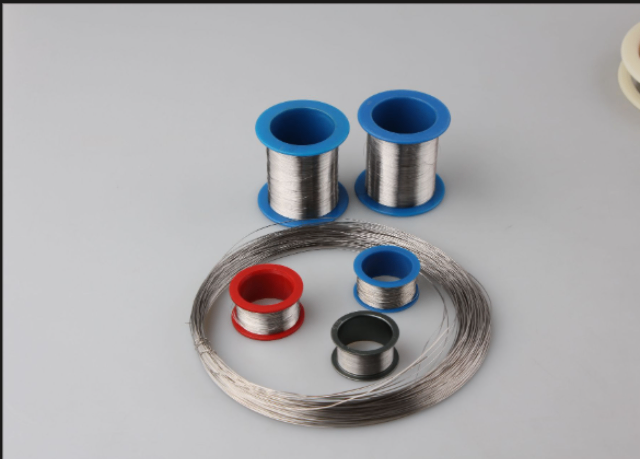
等离子刀铂铱电极的表面处理技术对消融性能和长期稳定性有不可忽视的影响,常见的处理方案包括电解抛光和功能镀层。电解抛光在精密医疗器械领域应用***,其原理是金属表面在电解液中作为阳极时,微观凸起处的电流密度高于凹处,凸起优先溶解,从而实现表面整平。电解抛光后铂铱电极的表面粗糙度Ra可从原始机械加工的0.2μm降至0.02μm至0.05μm,表面光洁度的大幅提升带来两方面好处:粗糙度降低减少了消融过程中组织残渣的粘附,改善了消融通道的清洁度和可视性;表面钝化膜的均匀性提升使放电界面的电学均匀性改善,有利于维持稳定的等离子弧。功能镀层方面,超疏水涂层(如氟碳聚合物涂层)是近年来受到关注的方向——疏水表面使组织液与电极尖头处形成更均匀的接触界面,有助于建立稳定的等离子鞘层,减少因接触不均匀导致的放电抖动。功能涂层的耐久性是一大挑战——反复使用中的等离子放电高温和高能粒子轰击会对有机涂层造成老化降解,需要在涂层开发时通过加速老化测试验证涂层在额定使用寿命内的功能保持率。等离子刀头铂铱电极采购报告医用等离子电极刀铂铱电极应用于医疗外科等离子手术场景。
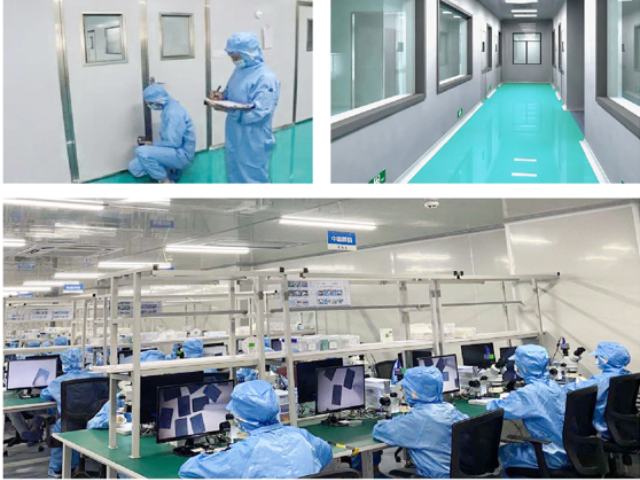
低温等离子消融技术自1990年代末期进入临床以来,已从**初单一的耳鼻喉科应用扩展至涵盖骨科、泌尿外科、妇科、疼痛医学、皮肤科和消化内镜等多个学科,成为微创外科的重要组成部分。市场格局方面,全球等离子手术系统及耗材市场呈现高度集中的特点——少数几家跨国医疗器械企业(如ArthroCare、Smith & Nephew、Johnson & Johnson、Medtronic等)占据主要市场份额,尤其在高功率双极等离子系统领域拥有深厚的技术积累和产品线覆盖。国内企业在近十年来在等离子刀电极耗材领域发展迅速,在耳鼻喉科、脊柱微创和泌尿外科等细分领域已开发出具有竞争力的产品,部分企业的产品线已通过CE和FDA认证进入海外市场。在技术发展方面,行业关注的焦点集中在:更高能量转换效率的等离子放电控制算法以减少组织热损伤带宽度;微型化一次性电极的精密制造工艺以支持更多微创适应证;以及等离子技术与超声、激光等能量平台的集成融合,以期为外科医生提供更丰富的能量选择。
随着微创手术向更小切口和更窄工作通道的方向发展,内镜等离子刀电极的微型化成为重要的技术方向。传统硬性内镜的工作通道直径约2.8mm至4mm,可容纳的外径为2mm至3.5mm的等离子刀电极。但超细内镜(如神经内镜、脑室镜)的工作通道只有1mm至1.5mm,对应的等离子刀电极外径需压缩至0.8mm至1.2mm,引发了从设计到工艺的系统性挑战。首先,轴身变细后铂铱丝芯的直径也随之减小,电气阻抗上升——这需要通过优化导线接头的低阻抗连接设计来补偿。其次,轴身内通常集成了生理盐水灌注通道(用于维持消融区域的组织湿度和带走热量),超细规格下的通道截面积严重受限,流速下降影响冷却效率,需要采用更高效的冷却结构(如微型雾化冷却或改进的水流动力学通道设计)。再次,超细尖头处的机械强度是脆弱环节——手术过程中一旦尖头处意外触碰硬质组织(如骨刺、金属植入物)极易折断,需要在设计中引入应力集中规避和过度弯曲保护机制。微型化的极限受限于现有材料体系和工艺能力,但技术进步正在持续拓展这一边界。医用铂铱电极符合医疗耗材的相关加工规范要求。
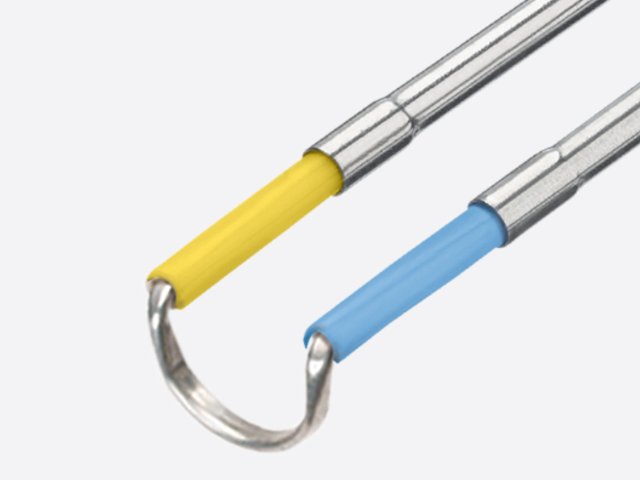
等离子刀电极微型尺寸的高精度测量需要结合多种检测手段,以获得***可靠的质量数据。光学影像测量系统(影像仪)是尖头处尺寸检测的优先选择——通过CCD摄像头获取电极尖头处的二维投影图像,结合亚像素边缘检测算法提取几何尺寸(直径、角度、半径等),测量精度可达±0.005mm以上,非接触测量避免了探针对精密尖头处的损伤。部分影像测量系统配备了同轴光源和远心光学系统以消除光学畸变的影响。扫描电子显微镜(SEM)用于获取电极尖头处的微纳尺度形貌信息——不*可测量几何尺寸,还能观察表面微观形貌(如加工痕迹、氧化膜状态、是否有微裂纹),SEM的景深远优于光学显微镜,特别适合陡峭轮廓的三维观测。激光共聚焦显微镜则兼顾了光学分辨率和无接触高度测量能力,可获取尖头处的三维表面形貌和粗糙度数据(垂直分辨率可达10nm)。对于批量生产的电极,视觉自动检测系统(AOI)能够以每小时数百件的速度对尖头处尺寸和外观进行全检,结合统计过程控制(SPC)实时监控生产线的质量稳定性,将超过公差限值的不合格品在***时间剔除。公司具备电镀工艺,优化铂铱电极表面处理效果。等离子刀头铂铱电极采购报告
医用铂铱电极规格齐全,可根据需求定制加工。铂铱合金电极与金合金电极对比
等离子刀电极的使用寿命涉及两个维度:电气使用寿命(以消融剂量或激发时长计量)和机械使用寿命(以灭菌循环次数计量),两者共同决定了器械的整体可用周期。电气使用寿命主要受制于尖头处材料的溅射损耗——每次消融激发过程中,高能等离子粒子从电极表面剥离(溅射)微量金属原子,长期累积后尖头处直径逐渐增大(正向增值)或发生形状钝化。铂铱合金的溅射率(单位入射粒子能量对应的原子损失数)在常用射频能量范围内极低(<0.1原子/离子),在正常使用条件下,尖头处直径在额定使用寿命内的几何变化量应控制在原始尺寸的±5%以内。机械使用寿命方面,可重复使用型等离子刀电极需要耐受高温高压灭菌(134°C,2 atm,15至30分钟)的反复热冲击而不发生软化、变形或表面裂纹。铂铱合金的热膨胀系数适中(≈8.9×10⁻⁶/°C),与常见的手柄金属部件(不锈钢≈16×10⁻⁶/°C,钛≈9×10⁻⁶/°C)之间的热失配在可接受范围内,灭菌热循环不会在焊接或连接界面引入过大的热应力。部分一次性使用电极的设计则更侧重于保证刚开始使用的性能颠峰状态和100%无菌保证,不重点关注材料的利用率但简化了质量管理体系。铂铱合金电极与金合金电极对比
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

- 运动医学等离子手术电极铂铱组件说明书 2026-11-01
- 金锡焊料公差制造 2026-11-01
- 等离子刀头铂铱电极中国医疗器械注册证 2026-11-01
- Pt90Ir10 等离子电极使用寿命 2026-11-01
- 钨基合金医用吸气剂 2026-10-31
- 脑电极导丝医疗级原料 2026-10-31
- 双极等离子电极铂铱丝售后服务 2026-10-31
- 钛材镀铂核电配件加工 2026-10-31



- 01 中山电子产品返工第三方返工机构
- 02 河北多种拓扑结构EtherCAT通信插件
- 03 阳江弹簧顶针供应商家
- 04 南京人形机器人连接器
- 05 上海10.4寸电容屏工厂
- 06 佛山双向触发二极管型号
- 07 河南硅基微流控定制
- 08 机器人驱动腱绳与端子校企合作服务
- 09 安徽制动牛角扇电机总成
- 10 无锡防尘TYPE-C价格