镇江10000mm镀锌弯头工厂直销
关键词: 镇江10000mm镀锌弯头工厂直销 镀锌弯头

 2026.11.04
文章来源:
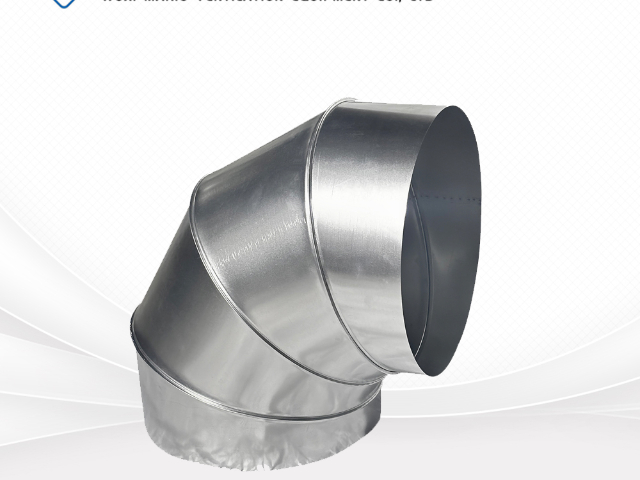
关于镀锌弯头,工程实践中存在一些流传较广的说法,其中部分并不准确,容易带来错误做法。有人以为镀锌层越厚越好,实际上厚度要匹配使用环境,环境温和时选用过厚的产品会增加成本而无明显收益。也有人认为镀锌件不需要任何维护,长期使用不会腐蚀,实际锌层会被逐步消耗,定期检查仍然必要。还有一种做法是把镀锌弯头用在腐蚀性较强的排风管路上,只因价格便宜就作决定,投运后往往很快出现锈蚀。关于镀锌弯头的连接方式,有人认为任何场合都可以用咬口连接,忽略了板厚与压力等级的限制。在排烟系统中使用普通橡胶垫料,也属于常见误区,高温下密封会失效。有人把镀锌弯头与不锈钢风管直接连接而不做绝缘处理,接触面容易产生电化学腐蚀。还有人忽略切口与焊缝的补涂,认为表面看起来完好就没有问题。纠正这些认识,需要在技术交底与培训中把依据讲清楚。把规范条文与实际案例结合说明,接受度会比单纯强调要求更高。工程质量的提升,往往就从这类细节认识的统一开始。对镀锌弯头的认识统一之后,材料选用、工序安排与验收尺度都会顺畅许多。镀锌弯头用于车库通风,搭配整套风管,满足车库换气排风的工程需求。镇江10000mm镀锌弯头工厂直销
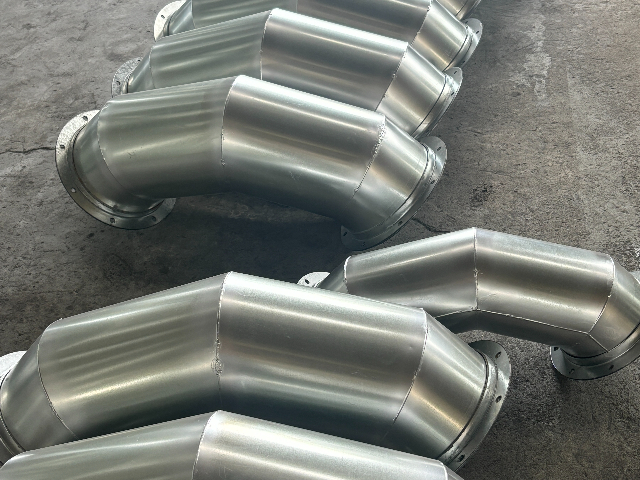
镀锌弯头的板厚不能凭经验估算,要按风管长边尺寸与系统工作压力两项确定。低压系统压力不超过五百帕时,长边较小的管段用零点五毫米板,长边越大板厚逐级提高。中压系统压力在五百至一千五百帕之间,同尺寸下镀锌弯头的板厚要比低压提高一档,常见从零点六毫米起。高压系统压力超过一千五百帕,板厚进一步加厚,并需要配合加固筋使用。消防排烟系统的镀锌弯头按高压等级取板厚,原因是排烟工况下管内气流温度高,钢板强度会下降。板厚不足时,弯头在大风量下容易出现鼓胀、振动与啸叫,咬口也可能被拉开。板厚过大虽然刚性好,但重量增加,吊架负担和现场安装难度同步上升。同一条系统内不宜混用不同板厚制作的镀锌弯头,接口处刚度不一致,容易在连接面出现变形。弯头的板厚与法兰规格存在对应关系,长边越大,所用角钢与螺栓直径也要随之提高。设计交底时把系统压力等级、长边尺寸与板厚对照清单确认清楚,可以避免整批返工。加工前把板厚、管径与压力等级列成清单交底,可减少现场对材料的反复确认。进场时按材质证明核对板厚,避免出现以薄代厚的情况,这类问题在批量供货时并不少见。苏州900mm镀锌弯头镀锌弯头前后保留适当直管段,降低气流涡流,减轻弯头带来的风压损耗。
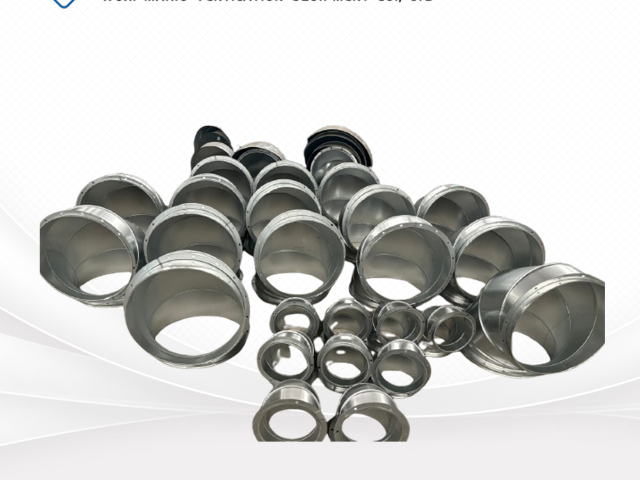
风管系统安装完成后进入调试阶段,镀锌弯头在这时的表现能反映安装质量。调试的主要工作是测量各风口风量、系统总风量与风压,与设计值对照。风量普遍偏低时,除检查风机与风阀外,还应查看弯头处的阀门是否误关、内部是否有杂物堵塞。个别支路风量不足,可检查该支路上的镀锌弯头数量与角度,判断局部阻力是否超出预期。调试过程中还要测量噪声,弯头附近的测点若明显高于其他位置,可复核半径与导流叶片设置。镀锌弯头处振动偏大可能与支架间距过大或法兰连接松动有关。风压测量可判断系统实际阻力,与设计计算值偏差较大时,应回溯弯头与三通的规格是否与图纸一致。调试时发现镀锌弯头内壁有异常噪声或金属撞击声,应立即停机检查,可能存在叶片或加固件松动。调试记录应包含测点位置、实测值与调整措施,作为竣工资料的组成部分。调试完成后对系统做一次检查,确认所有检修口与清扫口已复位并密封。把调试阶段发现的问题整理反馈给设计与施工,有助于后续项目改进。调试过程中形成的风量与噪声数据,可作为判断镀锌弯头是否需要调整的依据。
镀锌弯头的尺寸精度直接影响安装能否顺利进行,进场与安装前都需要按标准核对。管口尺寸的允许偏差通常按边长区分,边长较小时偏差控制在两毫米以内,边长较大时可放宽到三毫米。矩形端口的平面度有单独要求,管口平面度超差会导致法兰对接出现缝隙。对角线的长度之差也要检查,差值过大会使矩形法兰的四角无法同时贴合。角度的偏差同样重要,九十度镀锌弯头若实际角度偏离较多,两端法兰的朝向就会偏差,直管段无法对齐。曲率半径的偏差会影响阻力,半径明显偏小的镀锌弯头,其局部阻力会比设计值高。板厚的偏差通常在允许范围内浮动,但负偏差较大的板材会影响强度与咬口质量。检查时可用卷尺、直尺与塞尺配合,条件允许时也可用样板比对弧面。发现尺寸超差的镀锌弯头应做标记并单独存放,不得与合格件混放。超差件可与供方协商返修或退换,强行现场修整易破坏锌层与咬口。把尺寸检查结果记入进场验收记录,出现安装问题时可回溯核对。抽检发现超差比例偏高时,应扩大检查范围,必要时对该批镀锌弯头整体复核。尺寸检查宜在管件就位前完成,就位后再发现问题处理起来更麻烦。镀锌弯头搬运过程轻拿轻放,磕碰刮擦容易破坏管件表层镀锌防护镀层。
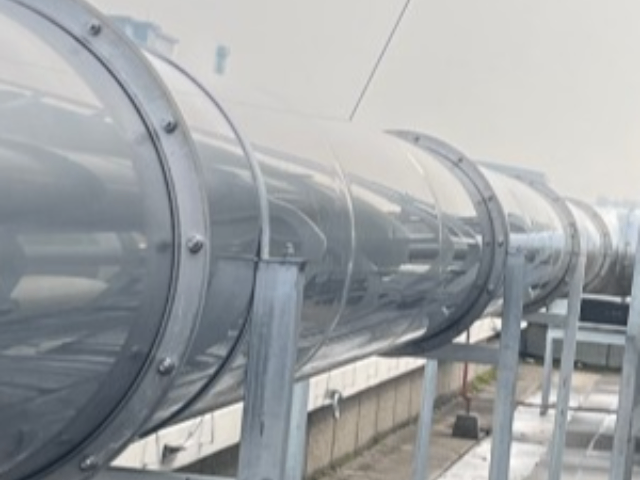
镀锌弯头进场时应执行验收,把问题挡在安装之前,比事后返工成本低得多。验收的一项内容是资料,包括材质证明、出厂合格证与镀锌层的相关标注,资料与实物应能对应。随后核对规格数量,按送货单逐一清点管径、角度、板厚与法兰形式,避免混批。外观检查覆盖镀锌弯头表面有无漏镀、起皮、锌瘤、划伤与明显变形,法兰边是否平整。尺寸检查按管口尺寸、平面度、对角线之差与角度偏差逐项进行,可抽检也可全检。对消防排烟系统的镀锌弯头,还应核对板厚是否按较高等级执行,以及垫料是否为不燃材料。运输与装卸中产生的法兰边变形,应在验收镀锌弯头时一并提出,装车前后的责任划分要清楚。不合格件应单独堆放并明确标识,不得随意放置在待安装区。验收记录要写明检查项目、抽查比例与结论,由双方签字确认。对批量较大的项目,可在加工厂做一次中期检查,减少到场后集中退货的情况。将验收标准提前写入采购合同,是减少争议的简单办法。验收中发现的问题应与供方书面沟通,把处理意见、复检结果与对应批次一并留存。验收合格后入库的镀锌弯头,应按规格分开放置并挂标识牌。镀锌弯头在厨房排烟工况,长期接触高温油烟,需要定期做内部清理。南京150mm镀锌弯头生产企业
镀锌弯头用于洁净通风系统,内壁尽量平整,减少尘埃颗粒物藏匿点位。镇江10000mm镀锌弯头工厂直销
镀锌件在需要焊接连接时,操作与普通碳钢有明显区别,镀锌弯头的焊接尤其要注意通风与防护。锌的沸点约为九百摄氏度,焊接电弧温度远高于此,锌层会在高温下蒸发形成白烟。吸入锌烟可能引起不适,因此焊接镀锌弯头时应在通风良好的区域作业,操作人员佩戴适宜的防护用品。焊接前可把焊缝附近的锌层打磨掉一段,减少锌蒸气的产生,同时改善焊接质量。打磨区域的宽度应覆盖熔池两侧,焊接完成后再对打磨处补涂防锈材料。锌层存在时焊接容易出现气孔与夹渣,因此打底与填充的质量需要格外注意。镀锌弯头的焊缝应饱满连续,不得有未熔合与咬边,焊后清理焊渣与飞溅物。风管的板厚较大时才需要焊接,板厚较小的通常采用咬口连接,不必焊。焊接后的构件会产生变形,法兰面若因此不平整,需重新校平后再安装。焊缝附近的锌层因高温受损,防腐处理不能省略,否则该处会先锈。焊接作业还应遵守现场动火管理规定,配备灭火器材并清理周边可燃物。把焊接与补涂的工序衔接好,镀锌弯头的整体防护才能保持完整。镀锌弯头的焊接质量与锌层恢复处理应一并验收,缺少任何一项都可能留下薄弱点。镇江10000mm镀锌弯头工厂直销
无锡马里奥通风设备有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的建筑、建材中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来无锡马里奥通风设备供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

- 南京400mm镀锌弯头厂家直销 2026-11-04
- 南通200mm镀锌弯头工厂直销 2026-11-04
- 常州250mm镀锌弯头 2026-11-03
- 苏州400mm镀锌弯头工厂直销 2026-11-03
- 南京700mm镀锌弯头 2026-11-03
- 无锡镀锌弯头工厂直销 2026-11-03
- 南通200mm镀锌弯头供应商家 2026-11-03
- 扬州700mm镀锌弯头推荐厂家 2026-11-03



- 01 昆山排水管道疏通养护价钱
- 02 余姚塑料尼龙
- 03 培训机构泳池工程设计施工
- 04 浙江pa6尼龙料
- 05 扬州铝合金空压管批发
- 06 宗教寺院雕塑生产厂家
- 07 宝山洁净室装修收费
- 08 六合区高速柏油马路改造
- 09 福建双轴线性模组组装
- 10 湖南1800型炉膛材料