50mm镀锌弯头生产企业
关键词: 50mm镀锌弯头生产企业 镀锌弯头

 2026.11.05
文章来源:
排烟管道的镀锌弯头要经受高于常规通风的温度,选材与构造因此有所不同。排烟系统在火灾工况下管内温度可能升至二百八十摄氏度并维持半小时左右,此时钢板的屈服强度明显低于常温。板厚不足的镀锌弯头在高温下更容易出现鼓胀与变形,进而影响管道完整性。为适应高温,排烟管路的弯头除加厚外,通常还会配合隔热措施,例如外包防火板与岩棉。隔热层的作用是把管内高温与周边环境隔开,同时降低钢板温度上升速度。隔热施工应按顺序进行,先做内侧防火层,填充岩棉后再做外层,逐层检查填充是否密实。镀锌弯头在高温下锌层会发生氧化变色,这属于正常现象,但若出现起皮剥落则需评估。排烟系统的密封垫料与柔性接头均应采用不燃材质,普通材料在高温下失去密封能力。安装完成后应检查弯头的加固措施是否到位,边长较大的部位应有加固框或加固筋。系统调试时要确认排烟阀、防火阀的动作与风机联动正常,避免烟气回流。日常检查中留意镀锌弯头的表面状态与支架牢固程度,发现变形及时处理。把耐温要求与隔热做法写入技术交底,施工与验收才有共同标准。镀锌弯头在厨房排烟工况,长期接触高温油烟,需要定期做内部清理。50mm镀锌弯头生产企业
电子车间、医药厂房与手术室等洁净场所对风管内壁的洁净度有明确要求,镀锌弯头同样受此约束。洁净系统的风管在加工时应保持内壁光滑,咬口缝要少,接缝处不得有毛刺与金属屑残留。用于洁净系统的镀锌弯头通常选择无花镀锌板,表面均匀,便于擦拭与检查。这类系统的管道不允许设横向接缝,弯头也不例外,拼接方式需要与厂家事先约定。风管加工完成后应做清洁并封口保护,安装前不得随意开启,避免灰尘进入。镀锌弯头与其他配件进场时,应连同包装一起存放,放在干燥清洁的区域。安装过程中若需要现场开孔,开孔后必须清理干净并封闭,不能留下敞口。高效过滤器前端的管路应尽量减少转弯与变径,弯头数量多会增加积尘点。洁净系统的严密性要求高于普通通风,弯头接缝处的密封处理要更仔细。风管系统安装完成后应按规范做漏风量检测,合格后再进行清洗与吹扫。镀锌弯头内侧若发现锈蚀斑点,应处理后再做后续工序,不能直接带病安装。把洁净要求写入加工与安装的交底文件,各环节才有统一做法。洁净系统的镀锌弯头在安装后应保持封口状态,直到系统进入吹扫阶段再逐段拆除。盐城600mm镀锌弯头批量定制镀锌弯头投入项目前,抽样查看咬口焊缝,排查管件本体的密封缺陷。
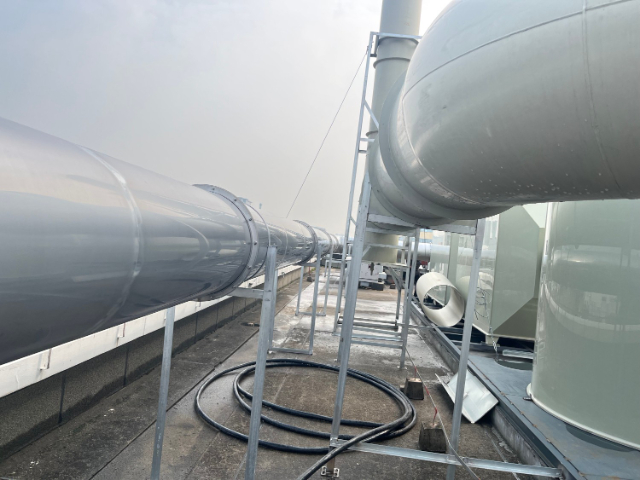
风管系统中的弯头与三通常常相邻布置,两者的位置关系会影响该区域的阻力与气流分布。支管从干管分出的位置若紧靠弯头,气流在转向的同时又要分流,涡流与偏流会叠加。规范建议两者之间保持一段直管,让气流先稳定下来再转弯或分流。镀锌弯头与三通的间距不足时,还容易造成支管风量偏差,调试阶段表现为某些支路风量偏大或偏小。矩形风管上开马鞍口或斜插口接支管时,开口位置应避开弯头的弧面区域。镀锌弯头的弧面受力复杂,在该处开孔会削弱结构强度,也影响焊接与咬口的完整性。若布置空间确实紧张,可把支管改接在较长的直管段上,或调整弯头方向让转向远离分支点。镀锌弯头前的直管段长度还影响风量测量,测点应设在气流稳定的直管上。安装时把三通与弯头的相对位置画在深化图上,现场按图施工可以减少随意改动。调试时若发现支管风量难以平衡,可优先复核分支点附近的布置。把配件布置作为系统设计的一部分,而不是留给现场处理,效果更好。镀锌弯头与三通之间的直管段长度,宜在深化图上明确标出,施工时按图标执行。
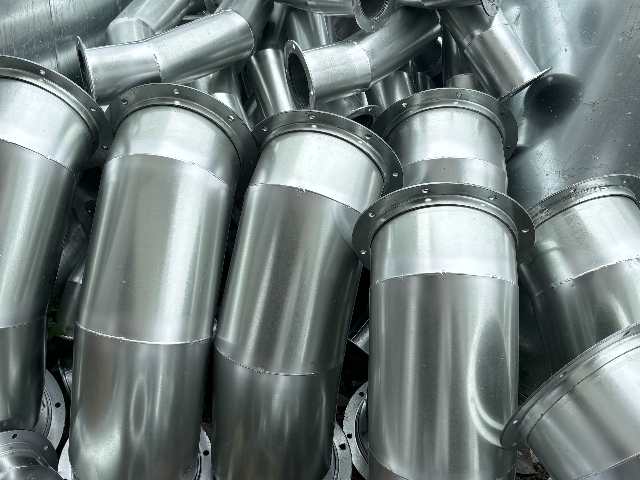
镀锌弯头进场时应执行验收,把问题挡在安装之前,比事后返工成本低得多。验收的一项内容是资料,包括材质证明、出厂合格证与镀锌层的相关标注,资料与实物应能对应。随后核对规格数量,按送货单逐一清点管径、角度、板厚与法兰形式,避免混批。外观检查覆盖镀锌弯头表面有无漏镀、起皮、锌瘤、划伤与明显变形,法兰边是否平整。尺寸检查按管口尺寸、平面度、对角线之差与角度偏差逐项进行,可抽检也可全检。对消防排烟系统的镀锌弯头,还应核对板厚是否按较高等级执行,以及垫料是否为不燃材料。运输与装卸中产生的法兰边变形,应在验收镀锌弯头时一并提出,装车前后的责任划分要清楚。不合格件应单独堆放并明确标识,不得随意放置在待安装区。验收记录要写明检查项目、抽查比例与结论,由双方签字确认。对批量较大的项目,可在加工厂做一次中期检查,减少到场后集中退货的情况。将验收标准提前写入采购合同,是减少争议的简单办法。验收中发现的问题应与供方书面沟通,把处理意见、复检结果与对应批次一并留存。验收合格后入库的镀锌弯头,应按规格分开放置并挂标识牌。镀锌弯头不可依靠风管承受自重,应当配套支吊架分担管件自身重量。
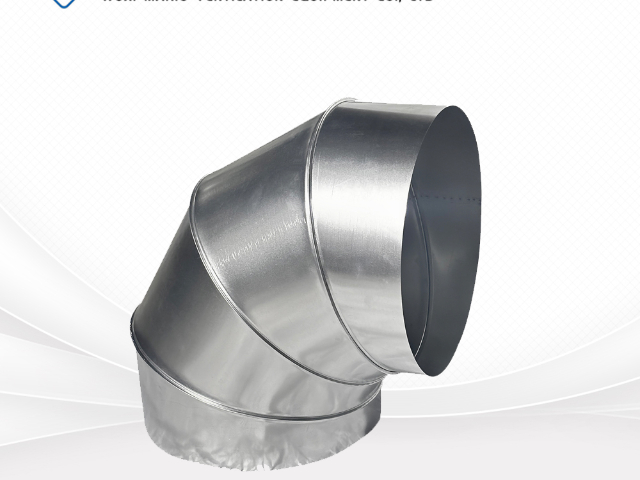
按截面形状划分,镀锌弯头分为圆形与矩形两类,前者配螺旋风管或直缝圆管,后者配矩形风管。圆形弯头的内壁光滑连续,气流在管内的摩擦损失较小,适合长距离送风与排烟管路,也便于穿过狭窄的竖井。矩形弯头占用高度小,能与吊顶空间贴合,在建筑层高紧张时更容易布置,配套的法兰形式也更灵活。圆形镀锌弯头在直径较大时需要分节制作,管壁以咬口连接,分节数量随直径与曲率一同确定。矩形弯头则由内外弧板、两侧板与法兰组成,内侧若做成直角,气流会在此处形成较强的涡流区。工程中判断选圆形还是矩形,通常看建筑空间、风量大小与是否与其他专业管线交叉。同一系统内两种截面形式不宜频繁变换,变径处需要另配大小头过渡。圆形弯头的密封以咬口与法兰为主,矩形弯头则多一道侧板与弧板的拼缝,检查时应逐条看过。选择截面形式还要看风速,风速较高的系统若采用矩形直角弯头,涡流带来的噪声会更明显。无论哪一类,镀锌弯头的端口平面度与对角线偏差都应控制在规范允许范围内。两类弯头的保温做法也有差别,圆形常包覆卷材,矩形多用板材拼接。镀锌弯头的法兰孔位要对齐,孔位错位会造成法兰贴合不严引发漏风。扬州镀锌弯头按需定制
镀锌弯头的板材厚度,需要结合管网风压、管件口径综合来进行选定。50mm镀锌弯头生产企业
矩形镀锌弯头的加工从放样开始,把立体形状展开成平面图形,才能准确下料。常用的展开方法是先画立面图,标出内弧半径、外弧半径与管口边长,再按角度把弧线等分。矩形镀锌弯头展开图上的长边长度为外弧弧长,短边长度为内弧弧长,高度等于风管另一方向的边长。内外弧的弧长要按等分点逐段量取,不能简单用弦长代替,否则成型后两端法兰不平行。展开图的精度直接影响镀锌弯头的成型质量,等分点越多曲线越贴近实际。放样时还要预留咬口余量,一般留十到十五毫米,余量不足会导致咬口无法压合。矩形镀锌弯头若采用直角内弧,则需另行处理内侧的导流叶片与加固,不能直接沿用圆弧弯头的做法。加工时先成型弧板,再与侧板组装,组装后校核端口对角线之差。下料后检查各片尺寸是否与展开图一致,弧板与侧板的接口处应整齐。把镀锌弯头的放样数据存档,同规格再次加工时可以直接调用,减少重复计算。矩形弯头的侧板高度会随角度变化,九十度与四十五度的展开形状并不相同,需分别放样。同一角度不同管径的矩形镀锌弯头,展开数据不能直接套用,需按实际尺寸重新绘制。50mm镀锌弯头生产企业
无锡马里奥通风设备有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的建筑、建材行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**无锡马里奥通风设备供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

- 南京400mm镀锌弯头厂家直销 2026-11-04
- 南通200mm镀锌弯头工厂直销 2026-11-04
- 常州250mm镀锌弯头 2026-11-03
- 苏州400mm镀锌弯头工厂直销 2026-11-03
- 南京700mm镀锌弯头 2026-11-03
- 无锡镀锌弯头工厂直销 2026-11-03
- 南通200mm镀锌弯头供应商家 2026-11-03
- 扬州700mm镀锌弯头推荐厂家 2026-11-03



- 01 昆山排水管道疏通养护价钱
- 02 余姚塑料尼龙
- 03 培训机构泳池工程设计施工
- 04 浙江pa6尼龙料
- 05 扬州铝合金空压管批发
- 06 宗教寺院雕塑生产厂家
- 07 宝山洁净室装修收费
- 08 六合区高速柏油马路改造
- 09 福建双轴线性模组组装
- 10 湖南1800型炉膛材料