内江退磁处理价格
关键词: 内江退磁处理价格 退磁处理

 2026.11.04
文章来源:
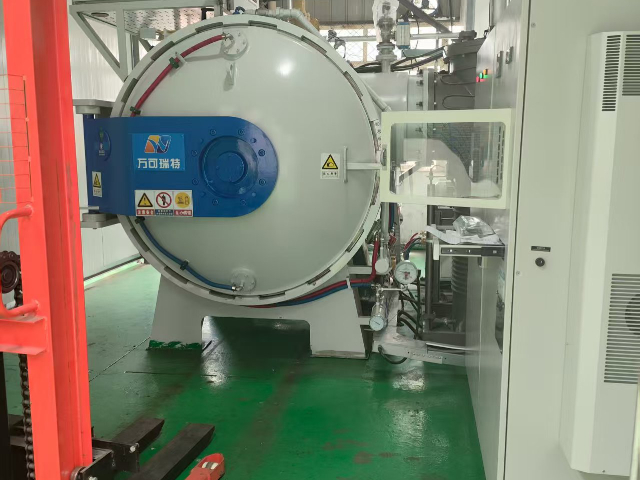
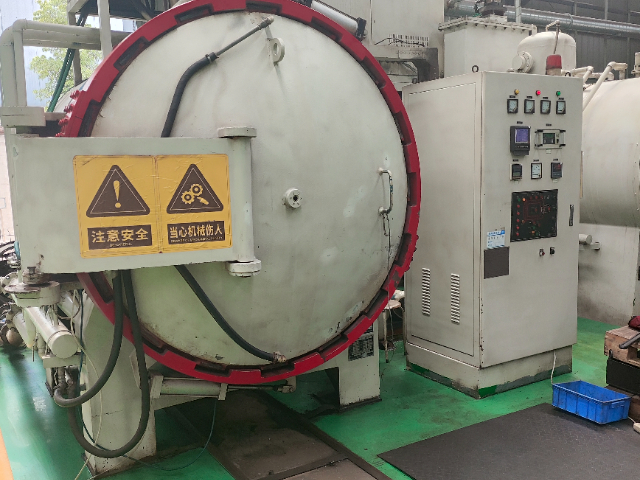
轴承钢工件残余磁性会大幅缩短轴承使用寿命,成都万可瑞特金属科技有限公司专注各类轴承套圈、钢柱、滚针退磁处理加工。轴承内部间隙微小,带磁工件吸附磨削铁粉,运转时铁粉卡在滚道内,形成点状磨损,运行噪音增大,提前出现间隙超标失效;轴承检测时剩磁干扰探伤设备,无法识别内部细微裂纹,留下产品隐患。公司区分深沟球轴承、圆锥滚子轴承不同配件尺寸,调整退磁设备行进速度与磁场衰减梯度,薄壁套圈降低磁场强度,防止工件微量变形;细小滚针批量放入周转治具连续消磁,全部工件完成后抽样检测残磁。退磁不破坏轴承表面淬火硬化层,加工后可直接进入清洗防锈工序,轴承加工厂大批量订单可分批次持续加工,稳定匹配生产线流转节奏。公司拥有真空气淬炉等热处理设备。内江退磁处理价格
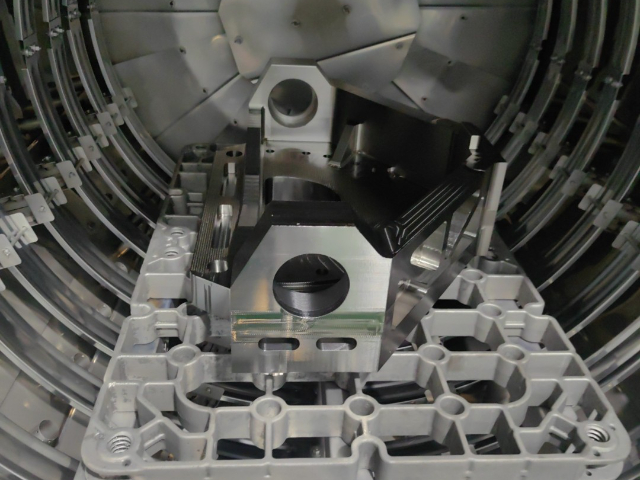
退磁处理是金属热处理工序后不可或缺的配套工艺,成都万可瑞特金属科技有限公司在这一领域积累了深厚的技术经验。金属零件在淬火、回火、渗碳、氮化等热处理过程中,由于电磁加热或磁性工装夹具的影响,内部往往会形成残留磁性。这种肉眼不可见的剩磁看似无关紧要,却会对后续的精密加工与装配环节造成干扰。在磨削工序中,带磁的工件表面容易吸附磨削产生的铁屑颗粒,这些硬质颗粒在砂轮与工件之间充当了“研磨剂”的角色,不影响表面光洁度,还会加速砂轮磨损。在自动化产线的装配环节,带磁的零件会相互吸附或与供料轨道粘连,导致振动盘卡料、机械手定位偏移,严重破坏生产节拍。成都万可瑞特为热处理后的零件提供专业配套的退磁处理服务,采用交流退磁工艺,让工件通过衰减的交变磁场区域,磁畴在交变力作用下逐步失序,从而在数秒内消除残余磁性。该工艺全程在常温下进行,不会改变零件经过淬火或回火后获得的硬度与金相组织,解决了热处理行业长期存在的“消磁不损性能”的技术诉求,帮助客户完善了热处理加工链条的一环。德阳加热退磁处理公司公司对外承接离子氮化等热处理加工业务。
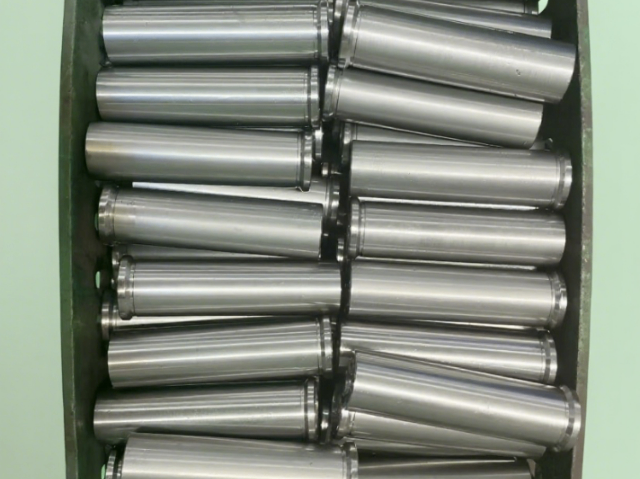
批量流水线工件适配连续式退磁设备加工,成都万可瑞特金属科技有限公司搭建全自动退磁流水线,适配大批量零部件持续加工。汽配、电子五金、轴承类工件产量大,单批次数千件,人工单件处理效率偏低,连续通道式设备可实现工件自动输送、自动消磁、自动出料,全程无需人工频繁上下料。流水线磁场参数数字化调控,可根据工件材质实时调整衰减梯度,进料速度可控,薄小件降低行进速度保证消磁充分,厚重锻件提升磁场区间。每小时稳定完成大批量工件处理,末端自动抽样检测残磁,数据实时记录,大批量订单可全天候排产,与客户精加工、热处理生产线同步衔接,缩短整体加工周转时长,适配规模化制造企业量产需求。
成都万可瑞特的热处理技术服务能力覆盖了从真空淬火、渗碳、氮化到退磁、深冷处理等十余项工艺,为多行业工业产品的寿命与可靠性提升提供了坚实支撑。公司自2006年成立以来,始终深耕金属热处理加工领域,总部位于成都市青羊区同诚路,拥有真空渗碳炉、离子氮化炉等各类先进热处理装置三十余台套,以及配套的精密检测设备与专业技术人员团队。在汽车制造领域,通过对发动机活塞环、变速器齿轮等传动部件的热处理加工,有效提升了其抗磨损与抗疲劳性能,匹配了整车长期使用的可靠性需求。在模具行业,通过真空热处理与氮化工艺处理模具构件,减少了表面氧化脱碳,提升了模具的耐磨性与结构稳定性,延长了其生产使用周期。公司客户群体涵盖机械加工、汽车零部件、精密模具、航天及电子设备等工业制造的各个细分领域,其专业的技术服务能力获得了包括成都飞机工业集团、中国东方电气集团、成都发动机集团等众多行业企业的认可与长期信赖。退磁处理可消除钢铁零件内部残留磁性,保障工件后续使用性能。
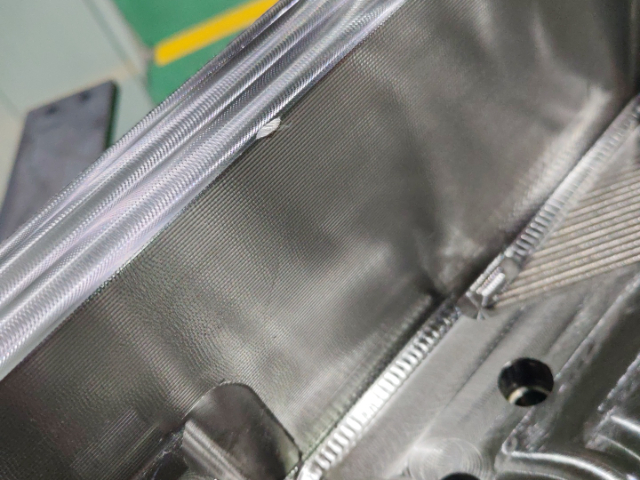
小型微型精密五金件体积小巧、结构复杂,边角隐蔽位置容易留存剩磁,成都万可瑞特金属科技有限公司推出微型工件专属退磁处理方案。电子连接器、传感器插针、微型定位销等小件经过冲压、研磨后磁性集中在尖角、孔位,普通退磁方式难以完全消磁,残留磁场会干扰电路板电子元件,造成设备信号异常。公司定制小型工装定位夹具,将微型工件均匀排布,让每个边角、内孔完整穿过交变衰减磁场,分层多周期处理,彻底消除局部剩磁;加工设备功率可调,轻薄小件采用低磁场参数,避免工件受力微变形。整套工序无尘加工,处理后工件无需二次清洗,可直接进入电镀、组装工序,小批量试样、千件级量产都能快速排单,电子元器件、智能家居五金加工客户均可长期合作。公司对外承接固溶处理等热处理加工业务。泸州工件退磁处理方法
成都万可瑞特可为各领域客户提供符合标准的退磁处理加工服务。内江退磁处理价格
注塑模具镶针、细小顶针体积小,孔位内部磁性难以,成都万可瑞特金属科技有限公司模具细小镶件退磁方案。顶针、司筒经过研磨、线切割后孔内留存剩磁,注塑时吸附金属碎屑,产品表面出现针点瑕疵,模具频繁拆机清理,耽误生产。公司使用窄幅高均匀交变磁场通道,细小镶件分层分隔排布,多周期缓慢衰减消磁,内孔、尖角磁性完全消散;加工温度平稳,顶针尺寸不会微量变动,加工完成可直接抛光、氮化处理。模具加工厂分批次配送镶件即可集中加工,交期灵活,大幅减少模具试模、量产阶段的瑕疵报废率。内江退磁处理价格

- 南充工件退磁处理过程 2026-11-04
- 内江退磁处理价格 2026-11-04
- 上海磁钢退磁处理加工 2026-11-04
- 南充零件退磁处理步骤 2026-11-04
- 重庆金属件退磁处理必要性 2026-11-04
- 苏州铁件退磁处理哪家好 2026-11-04
- 纯铁退磁处理过程 2026-11-04
- 成都不锈钢退磁处理目的 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 西藏质量好的反应釜定制厂家排名
- 06 四川炉管哪个好
- 07 上海碳钢衬四氟管道价格
- 08 平顶山封头厂家定制
- 09 特殊冷凝机组市价
- 10 南京变频恒压无负压