深圳金属件退磁处理在线咨询
关键词: 深圳金属件退磁处理在线咨询 退磁处理

 2026.11.06
文章来源:
在退磁处理的工艺效果验证方面,成都万可瑞特建立了系统的检测与追溯机制,确保每一批交付的零件均达到客户的剩磁控制标准。退磁处理的效果无法凭肉眼或手感判断,必须借助经计量校准的检测设备来量化评估残余磁场强度。公司使用高精度的高斯计或磁通计,对处理后的零件进行抽检或全检,根据零件的材质类型与终用途设定对应的残余磁场强度验收限值。对于航空零件与特种构件,检测标准尤为严格,逐件检测并记录数据是标准操作流程。检测数据与批次号绑定存档,形成完整的质量追溯链,支撑客户的来料检验与质量体系审核。在产线协同层面,成都万可瑞特建议客户在以下节点嵌入退磁工序:冲压落料后消除模具传导磁,电镀前去除电流磁化效应,热处理后对成品进行终消磁。将退磁纳入标准化的工艺路线,可以从源头避免剩磁引发的产线故障与装配隐患,减少停机排查与返工成本,助力制造企业实现高精度与高效率的双重目标。退磁处理使材料内部磁畴重新排列到接近无磁化状态。深圳金属件退磁处理在线咨询
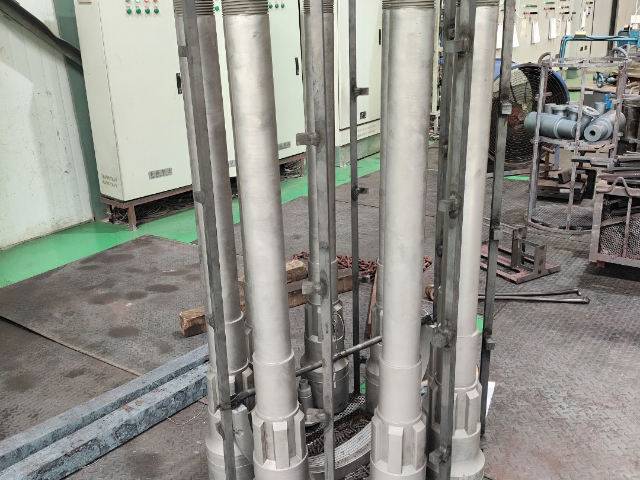
批量流水线工件适配连续式退磁设备加工,成都万可瑞特金属科技有限公司搭建全自动退磁流水线,适配大批量零部件持续加工。汽配、电子五金、轴承类工件产量大,单批次数千件,人工单件处理效率偏低,连续通道式设备可实现工件自动输送、自动消磁、自动出料,全程无需人工频繁上下料。流水线磁场参数数字化调控,可根据工件材质实时调整衰减梯度,进料速度可控,薄小件降低行进速度保证消磁充分,厚重锻件提升磁场区间。每小时稳定完成大批量工件处理,末端自动抽样检测残磁,数据实时记录,大批量订单可全天候排产,与客户精加工、热处理生产线同步衔接,缩短整体加工周转时长,适配规模化制造企业量产需求。绵阳工件退磁处理怎么检测精密刀具加工完成后做退磁处理,避免吸附切屑影响自身加工精度。
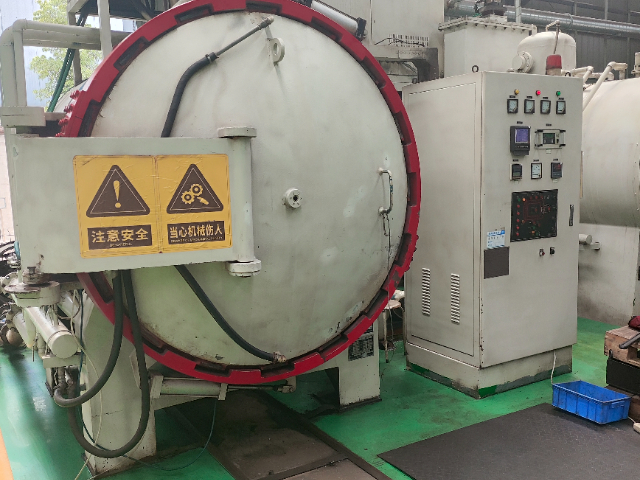
离子氮化技术是成都万可瑞特在表面强化处理领域的一项成熟工艺,在石油化工与汽车制造等行业的零部件加工中发挥着重要作用。离子氮化利用辉光放电原理,在真空环境中使电离的氮离子轰击工件表面,在实现氮原子渗入的同时,兼具加热与表面活化的多重效果。与普通气体氮化相比,离子氮化具有渗速较快、化合物层组织可控、工件变形小以及材料适应性广等工艺优势。金星集团与成都万可瑞特的合作便是在发动机缸体的处理上,缸体作为发动机的主体结构件,将各个气缸和曲轴箱连成一体,是安装活塞、曲轴等零件的支承骨架,其材料需要兼具足够的强度、良好的铸造性与切削加工性。成都万可瑞特针对缸体的材料特性与应用需求,采用了离子氮化处理方案,在保障材料基体铸造性与切削性的同时,提高了表面的硬度,使其获得了更高的耐磨性、疲劳强度、抗蚀能力及抗烧伤性,更好地适配了石油化工环境下发动机的长期高负荷运转要求。
模具钢工件经过铣削、磨削、电火花加工后普遍存在强剩磁,成都万可瑞特金属科技有限公司提供模具退磁处理服务,解决模具装配、试模阶段的磁性干扰问题。注塑模具、冲压模具型腔带磁,加工产生的金属碎屑吸附在模腔表面,成型产品表面会出现划痕、麻点,大幅降低良品率;模具拆装时磁性相互吸附,加大拆装难度,延长试模工时。公司根据模具体积、壁厚选用对应退磁设备,小型镶件使用通道式连续加工,大型整体模具采用可移动龙门退磁装置,多角度交变消磁,消除型腔、边角隐蔽位置的残余磁场。退磁工序不损伤模具表面抛光纹理,不会造成尺寸微量变动,可安排在氮化、抛光工序前后灵活穿插排产,加工完成现场检测残磁,不合格产品重新处理,面向模具加工厂、塑胶制品厂提供稳定配套加工,兼顾交期与工件加工品质。合规的退磁处理聚焦剩磁消除,不引入额外热输入或机械应力,因此零件原有精度与性能参数得以完整保留。
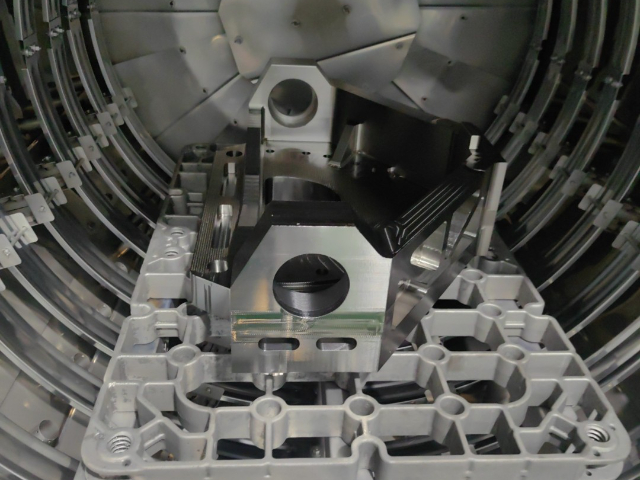
链条、链轮传动工件加工后带磁会加剧链节磨损,成都万可瑞特金属科技有限公司传动配件退磁处理服务。链轮齿面、链条销轴磨削产生的铁粉被磁性吸附,啮合过程持续研磨齿面,缩短传动部件使用周期,自动化产线频繁停机更换配件,影响生产效率。公司针对不同规格链条设计配套周转治具,整串链条匀速穿过退磁通道,链节缝隙充分消磁;中碳钢、合金钢链轮批量流水线加工,末端抽样检测残磁,不合格复处理。退磁不破坏工件表面耐磨层,加工后可直接上油防锈,输送设备、包装机械链条配件大批量订单可持续排产,稳定匹配产线流转节奏。公司可更准调整交流退磁的磁场强度等工艺参数。上海零件退磁处理怎么做
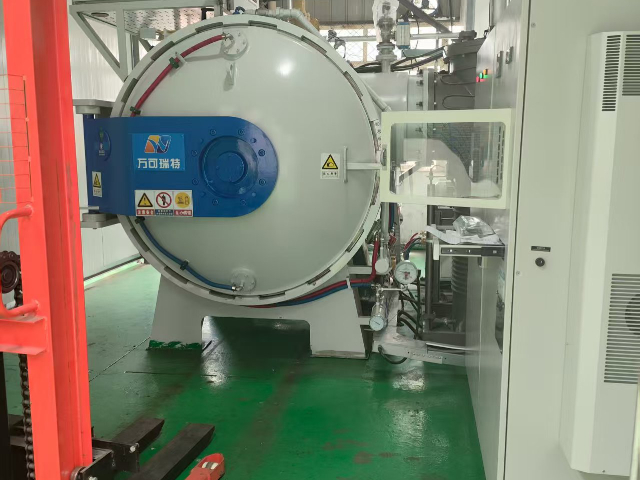
公司拥有真空油淬炉等热处理设备。深圳金属件退磁处理在线咨询
成都万可瑞特金属科技有限公司面向各类精密金属零部件提供标准化退磁处理加工服务,机械加工、磨削、线切割工序后的工件极易产生残余磁场,若不做消磁处理会引发一系列生产隐患。带磁工件会持续吸附金属磨屑、铁粉,精加工阶段磨屑卡在配合面会划伤工件精密表面,造成尺寸偏差,增加返工损耗;检测环节残余磁场会干扰千分尺、高度规等精密量具,出现测量数值浮动,影响质检判定;装配时磁性工件相互吸附,卡涩卡顿,降低组装效率。公司采用梯度交变衰减磁场工艺,根据工件材质、厚度、尺寸调整磁场强度与衰减周期,中小型轴类、齿轮采用通道式连续退磁,大型模具、厚重锻件使用台式大功率退磁设备,处理后残磁数值稳定控制在行业常规合格区间。整套工序改变内部磁畴排布,不会改动工件硬度、尺寸、表层防护状态,加工完成同步提供残磁检测记录,适配自动化设备、医疗配件、传感元件等对磁场敏感的零部件加工需求,批量与小批量定制订单均可稳定交付。深圳金属件退磁处理在线咨询

- 南充工件退磁处理过程 2026-11-04
- 内江退磁处理价格 2026-11-04
- 上海磁钢退磁处理加工 2026-11-04
- 南充零件退磁处理步骤 2026-11-04
- 重庆金属件退磁处理必要性 2026-11-04
- 苏州铁件退磁处理哪家好 2026-11-04
- 纯铁退磁处理过程 2026-11-04
- 成都不锈钢退磁处理目的 2026-11-04


- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价