生产铁路箱梁自动生产线公司
关键词: 生产铁路箱梁自动生产线公司 铁路箱梁自动生产线

 2026.11.06
文章来源:
钢筋骨架组合操作规程钢筋骨架组合是指将制作完成的钢筋半成品按配筋图的要求通过绑扎或焊接使其形成一个刚性整体的过程。下面介绍常见预制构件钢筋骨架组合操作的作业程序。1.叠合板钢筋骨架作业程序(1)将组合钢筋骨架所需的钢筋半成品准备好。(2)在绑扎区地面放大样,画出布筋网格或准备好绑扎骨架的胎架(3)根据配筋图所示的要求和位置,将钢筋逐根按顺序放好地面大样按顺序布筋(4)将每个钢筋交叉点用绑丝绑扎牢固,绑丝头应按下,使其紧贴在钢筋上。(5)将绑扎好的骨架挂上标识,吊运至存放区。2.其他类型预制构件钢筋骨架作业程序(1)熟读并仔细分析配筋图,确定合理的布筋、绑扎顺序,一般顺序为先主后次,先主体后细部。(2)准备好组合钢筋骨架所需的钢筋。(3)主筋或纵筋放到bang架或绑扎工位上,对齐整齐排列,根据配筋图要求的布筋间距在主筋或纵筋上做好标记,见图7-26。(4)将所需数量的箍筋套入并挂在主筋或纵筋上,按标记的位置逐点绑扎,必要时可加临时支撑,防止骨架倾斜或变形,见图7-27和图7-28。(5)钢筋骨架绑扎好后挂上标识,吊运至存放区,3.模内组合钢筋骨架作业程序(1)熟读并仔细分析配筋图,确定合理的布筋、绑扎顺序,一般顺序为先主后次。铁路箱梁自动生产线配备物料云监控,掌握加工实时状态。生产铁路箱梁自动生产线公司
2)、水泥浆严格按照试验室配合比进行。压浆时每一次工作班应留取不少于三组试件,同条件养护。压浆过程中及压浆后48h内,结构砼的温度不得低于5℃,否则应采取保温措施。当气温高于35℃时,压浆宜在夜间进行。压浆后多余的钢绞线采用砂轮切割。6、封端对于连续端封端梁体应安装堵头板,且四周用水泥砂浆抹缝。封端前要排出腔内的养生水,将端头混凝土凿毛,绑扎锚端钢筋,安装封端模板后浇注封端混凝土,封端混凝土采用无收缩混凝土。7、梁板转存在梁板模板拆除后将梁板编号,待强度达到设计要求后,若现场不满足架设梁板,现将梁板集中存放(T形梁不允许叠加堆放,箱梁不允许超过2层,空心板堆放不允许超过3层),梁板采用门式起重机从预制区转移至存梁区并。8、梁板吊装施工梁场采用龙门吊。吊装梁前,检测支座垫石顶面标高、平整度等项目,放出梁板端线、边线、支座位置十字线等,并复核锚栓孔位置,各项指标合格后,方可进行梁板吊装。梁板安装施工工艺方法如下:1)、梁板运输梁板运输采用平板拖车运输。在梁场用龙门吊将梁板吊放在平板拖车上,用钢丝绳捆扎牢固,以防倾覆。运梁时拖车行进速度宜慢速、匀速。2)、梁板吊装①平板拖车将梁板运至待吊装位置。浙江减少人工的铁路箱梁自动生产线如何定制铁路箱梁自动生产线连续稳定运行,满足铁路项目量产需求。
端头及横向连接钢筋采用在外模上预留标准孔洞的方法定位,确保预埋钢筋的准确定位。注意事项:1、钢筋骨架的箍筋垂直;箍筋与水平筋交点处要用绑扎丝绑扎;所有的相交点均应全部绑扎。2、钢筋安装绑扎要控制位置,保证牢固,采用镀锌铁丝,绑扎采用逐点改变绕丝方向的八字形方式交错扎接,对于直径25mm钢筋绑扎宜采用双对角线的十字形方式扎接。不得有变形或松脱现象。3、绑扎采用混凝土垫块强度不低于混凝土设计强度(≥50Mpa),混凝土保护层满足设计要求。垫块应分散布置、相互错开,不得横贯保护层的全部截面,垫块在侧面和底面所布设的数量不少于4个/m2。4、波纹管:金属波纹管安设时严格按照坐标位置控制,保持良好线型。波纹管接头处用长为直径大一级的波纹管为套管接好,然后用防水胶带缠裹以防接口松动拉脱或漏浆。、预制小箱梁混凝土施工、混凝土浇筑方法1、箱梁混凝土浇注由梁的一端向另一端斜向分层浇筑振捣,浇筑顺序按照先浇注底板再浇注腹板,浇注腹板时纵向分段、水平分层浇向另一端,在距梁端4-5m处,从梁的另一端布料,防止水泥浆聚集到梁端造成梁体强度不均匀。2、为避免腹板、翼板交界处因腹板混凝土沉落而造成纵向裂纹。
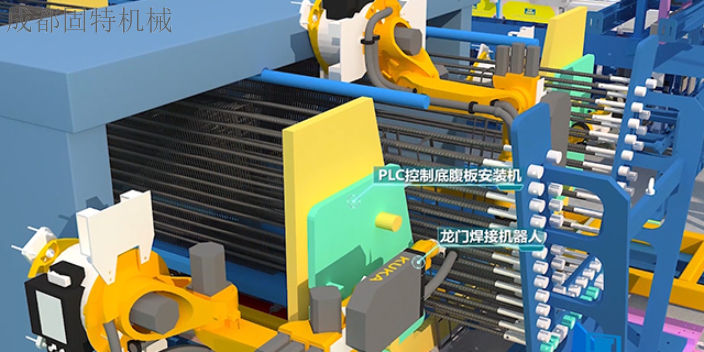
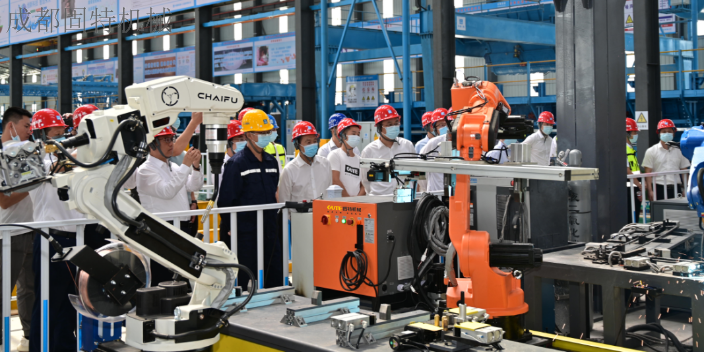
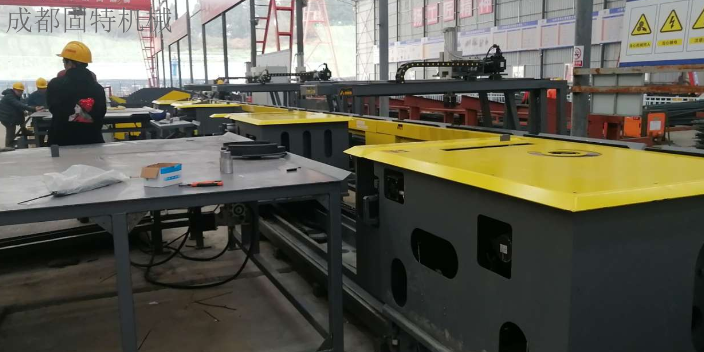
固特铁路箱梁自动生产线在2024年至2025年间取得了新的项目进展。2024年至2025年,公司先后助力江西交工打造沪昆高速智能集成预制梁厂,其全球首代箱梁底腹板骨架自动焊接生产线也正式投产。沪昆高速智能集成预制梁厂的建设,是固特在高速公路预制梁场智能化领域的代表性实践。该项目的实施将固特的箱梁钢筋加工设备与梁厂的整体生产流程进行了系统集成,使钢筋加工环节与制梁的其他工序形成了更紧密的衔接。箱梁底腹板骨架自动焊接生产线的投产,也为大型基建项目的智能化钢筋集中加工提供了实践参考。铁路箱梁自动生产线自动化焊接,减少现场作业人员数量。
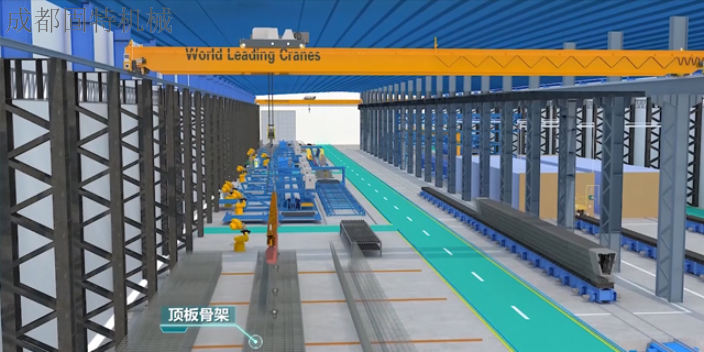
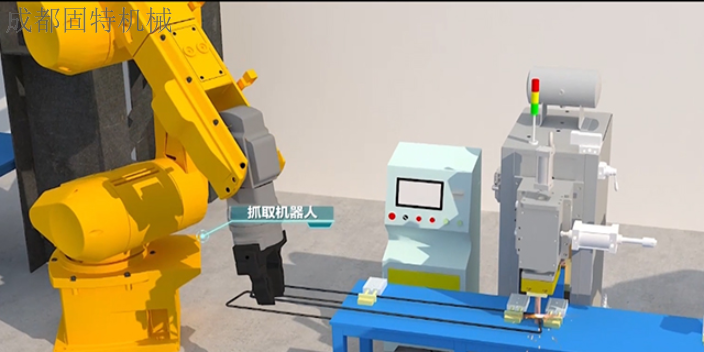
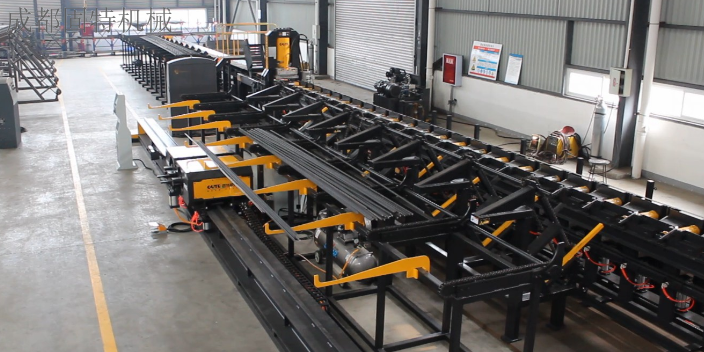
固特铁路箱梁自动生产线采用迭**发的技术路径,经历了从1.0版到3.0版的功能升级。1.0版SLZ-30作为始发产品,自主研发了箱梁箍筋三合一成型技术、底腹板箍筋绑扎机构、底部水平筋自动上料机构。2.0版在1.0版基础上新增顶板部分的自动化生产线,采用自动模式完成箱梁骨架中顶板部分加工的整个过程,并增加焊接抓取机器人、AGV转运小车等自动化转运设备,实现单箍筋和三合一焊接前后的抓取、转移、放置等功能,取代人工,提升生产线的自动化程度。3.0版则颠覆分体式制造工艺,运用*方位焊接技术,集三合一箍筋的进给、定位、焊接等功能于一体,实现自动化生产。铁路箱梁自动生产线维护保养简便,降低后期运维成本。海南生产铁路箱梁自动生产线
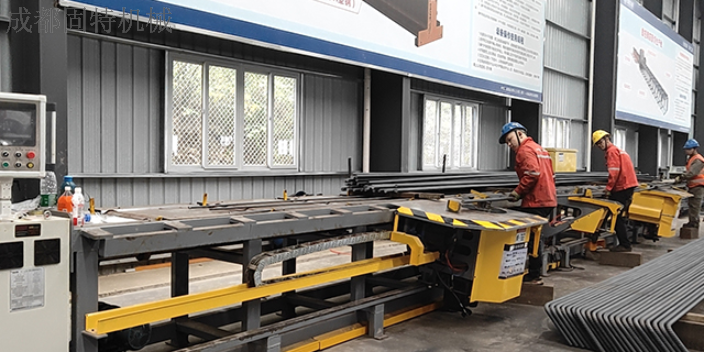
铁路箱梁自动生产线一次可弯曲两根 U 型筋,加工量更大。生产铁路箱梁自动生产线公司
固特铁路箱梁自动生产线在提高钢筋加工材料利用率方面有数据支撑。从企业提供的数据来看,相关生产线可将原材料损耗减少60%以上,库存积压降低40%以上。在铁路箱梁钢筋加工中,钢筋原材料的成本在加工总成本中占比较高,材料利用率的提升直接转化为成本的节约。某项目中,通过使用固特的生产线优化加工方案,钢筋加工的材料损耗率从传统模式的较高水平降至较低水平,节约了大量材料成本。对于钢筋加工量较大的铁路制梁场,材料利用率的提升带来的经济效益相当可观。生产铁路箱梁自动生产线公司

- 湖南桥梁钢筋加工机器人厂 2026-11-05
- 贵州固特数控箱梁生产线推荐厂家 2026-11-05
- 浙江路桥棒材钢筋数控钢筋弯曲中心有什么特点 2026-11-05
- 西安全自动数控全自动弯箍机生产线 2026-11-05
- 山东自动绑扎的铁路箱梁自动生产线批发价格 2026-11-05
- 北京高速箱梁生产线联系方式 2026-11-05
- 深圳全自动数控全自动弯箍机生产 2026-11-04
- 天津一次成型箱梁生产线联系方式 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价