海南如何定制铁路箱梁自动生产线好不好用
关键词: 海南如何定制铁路箱梁自动生产线好不好用 铁路箱梁自动生产线

 2026.11.06
文章来源:
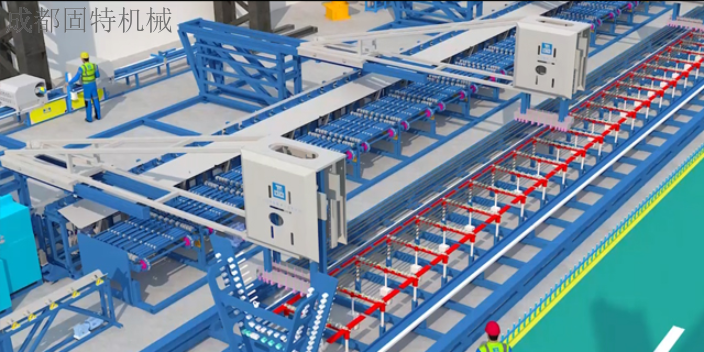
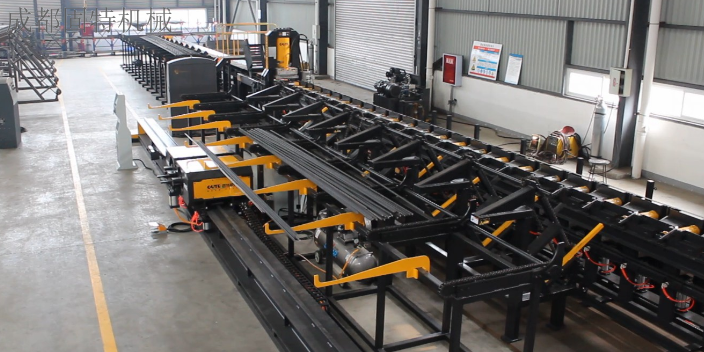
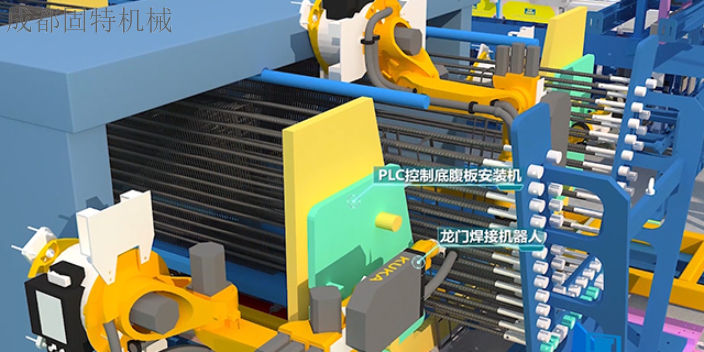
固特铁路箱梁自动生产线在提高钢筋加工材料利用率方面有数据支撑。从企业提供的数据来看,相关生产线可将原材料损耗减少60%以上,库存积压降低40%以上。在铁路箱梁钢筋加工中,钢筋原材料的成本在加工总成本中占比较高,材料利用率的提升直接转化为成本的节约。某项目中,通过使用固特的生产线优化加工方案,钢筋加工的材料损耗率从传统模式的较高水平降至较低水平,节约了大量材料成本。对于钢筋加工量较大的铁路制梁场,材料利用率的提升带来的经济效益相当可观。铁路箱梁自动生产线采用料仓存储落料,节省生产占地面积。海南如何定制铁路箱梁自动生产线好不好用
可以按线性内插得到任意腹板截面高厚比hw/tw所对应的折形钢腹板形状尺寸的设计取值,即折板宽高比和高厚比的大小分别位于曲线左下侧、左上侧时视为满足要求。2、折形腹板加工及形状控制将一块平钢板加工成折形钢板主要有两种方式:弯压式成型和冲压式成型。两种方式各有特点,弯压式成型加工方便,但一种模具只能对应一种折形,且板厚较为固定。波折钢腹板一般通过冷弯加工制作,原则上要保证弯曲半径为板厚的15倍以上,当不能达到要求时,应确保钢材应有的冲击吸收功,并且控制氮元素的含量;冲压式成型可对应多种折形,但加工程序复杂,加工不易。弯压式成型冲压式成型折形钢腹板与上下翼缘板焊接后,因为上下翼缘板厚度很小,所以焊接后会产生较大的残余应力,造成折形钢腹板形状的改变,在工厂预制时做好形状的控制是很重要的。而且由于折形钢腹板很薄,运输时的形状控制十分困难(100m跨径梁高达到5m),日本在运输折形钢板时,还做了专门的运输车。焊接后支座处剪力钉与支座中心线错位焊接后折形钢腹板及下翼缘板变形3、折形钢腹板纵向间连接栓接焊接桥梁的纵向刚度极小,不需要承担轴力,jin需要考虑如何有效地承担剪力临时栓焊+焊接。四川绿色环保的铁路箱梁自动生产线有哪些铁路箱梁自动生产线成型轮快换,适配多规格钢筋加工。
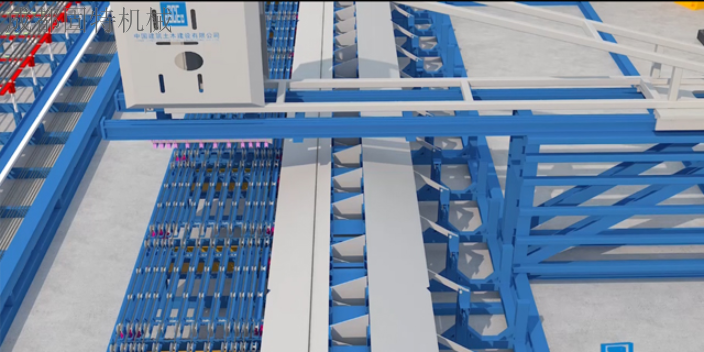
固特铁路箱梁自动生产线与中铁、中建、中交等客户建立了合作关系,针对具体工程需求量身定制从设备布局到信息流转的整厂方案。不同制梁场的场地条件、产能规划和工艺流程存在差异,固特在设备供应之外,还提供产线布局规划、设备联动方案和运营支持服务。公司的专业团队根据客户的具体生产场景和加工需求,进行设备的选型配置和布局设计,确保生产线能够融入客户现有的生产流程。这种从设备到方案的定制化服务模式,使固特铁路箱梁自动生产线能够适应不同规模和类型的制梁场项目。
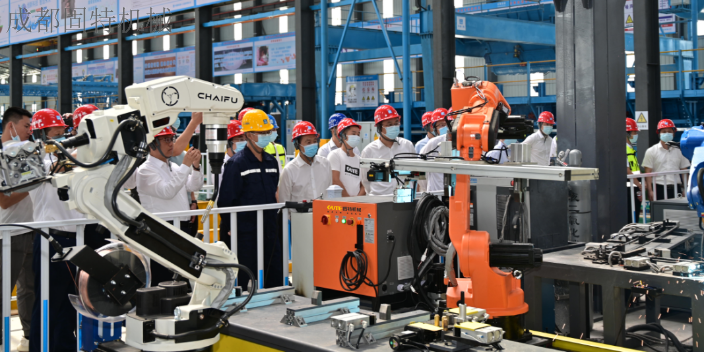
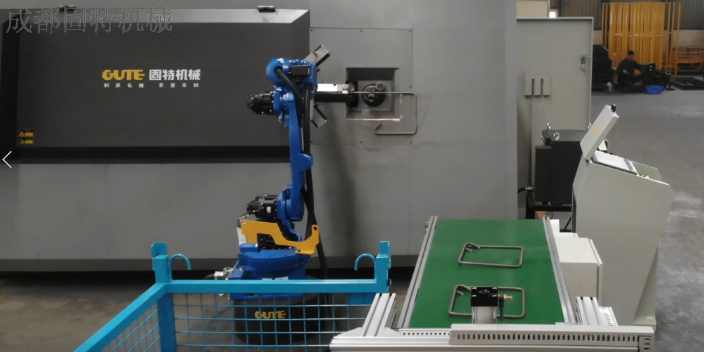
固特铁路箱梁自动生产线在售后服务方面建立了较为完善的保障体系。公司长期提供钢筋加工设备产品,对产品的质量和性能均有保证。售后团队可**教客户测试产品,以及产品的日常维护和保养方法。针对铁路箱梁自动生产线,公司的售后工程师可以提供设备的操作培训、参数设置指导和故障排查服务。当客户在生产过程中遇到设备运行问题时,售后团队能够及时响应,协助客户解决问题,减少设备停机对生产的影响。固特铁路箱梁自动生产线在推动钢筋加工行业智能化转型中具有示范意义。固特从传统的钢筋加工机械生产商逐步转向定制化智能钢筋加工整体解决方案提供者,铁路箱梁自动生产线是这一转型路径的代表性成果。该生产线将自动化设备、智能控制系统和信息化管理系统进行集成,展示了钢筋加工从单机自动化到整线智能化的技术可能性。固特在汉巴南高铁、沪昆高速梨东项目等工程中的实践,为行业理解自动化改造的实际收益提供了具体参照。铁路箱梁自动生产线加工完成自动提示,作业更便捷。
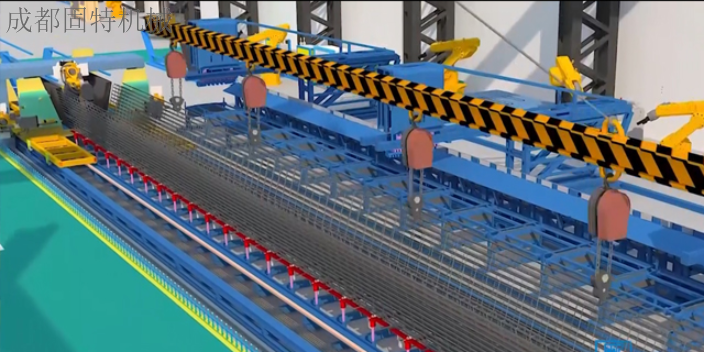
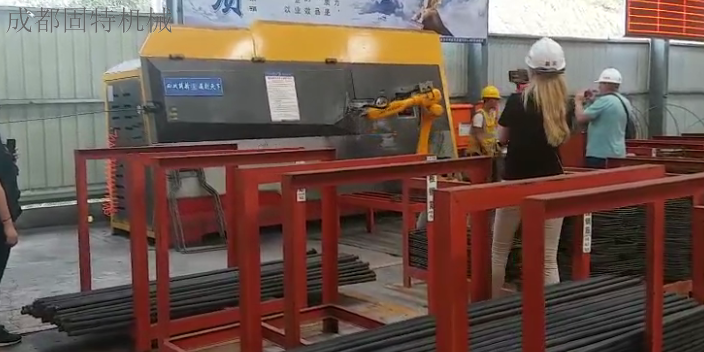
固特铁路箱梁自动生产线在减少原材料损耗方面具有明显效果。从企业提供的数据来看,相关生产线可将原材料损耗减少60%以上。传统人工加工中,由于钢筋切断长度和弯曲角度的精度控制不稳定,往往需要预留较大的加工余量,导致钢筋浪费。而自动化生产线通过高精度伺服控制和程序化加工参数,能够将钢筋切断长度和弯曲角度的精度控制在较小偏差范围内,减少了因尺寸偏差导致的返工和废料。在箱梁钢筋加工量较大的制梁场中,原材料损耗的减少直接转化为材料成本的节约。铁路箱梁自动生产线采用伺服系统,自动拨布标准段与变径段。甘肃物联网技术的铁路箱梁自动生产线生产厂家
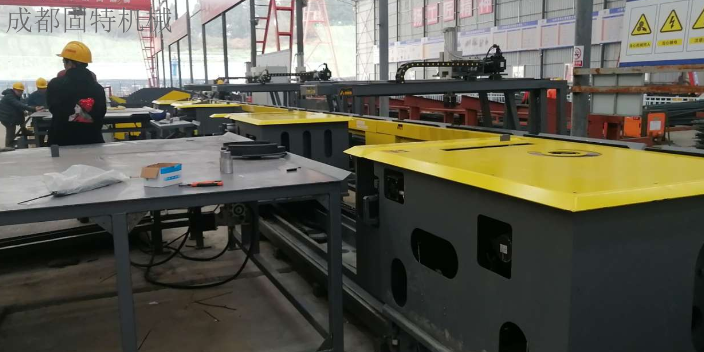
铁路箱梁自动生产线平行排列布局,加工现场整洁安全。海南如何定制铁路箱梁自动生产线好不好用
并分别存放,防止错乱。3、预应力混凝土浇筑钢筋和模板安装完毕,经监理工程师检查验收并签认后进行砼的浇筑施工。砼采用拌合站集中拌制,砼运输车运输,小型龙门吊提升料斗下料入模,洒水养生。1)、砼拌制和运输梁体砼集中在拌合站拌制,在拌制过程中,要严格控制水灰比,梁体内空间较小,钢筋稠密,砼骨料要选择适当的粒径,采用粒径-,保证灌筑时砼不发生离析,砼采用砼输送泵泵送。2)、砼浇筑①混凝土必须在钢筋、模板自检合格,并请监理工程师检验签认后方可灌筑施工。②梁体砼由梁一端向另一端水平分层、纵向分段的斜层法灌注,斜层倾斜倾角控制在20-25°,每层厚度不宜超过,顺序为先底板,再肋板,后浇筑顶板及翼板。③首层混凝土凝结之前,将次层混凝土拌合物浇筑捣实完毕。因故必须间歇时,间歇长时间应按所用水泥凝结时间、混凝土的水灰比及砼硬化条件确定。无试验资料时,一般控制在下表允许时间内。④混凝土振捣a、T型梁梁高壁薄,钢筋稠密,在浇筑肋、腹板混凝土时,主要以安放在侧模上的附着式振捣器为主,附着式振捣器要选用相同的型号,保持频率一致,交错位置均匀排列,振捣器布置的间距为。b、底板采用插入式振捣器,顶板及翼板采用平板振捣器。海南如何定制铁路箱梁自动生产线好不好用

- 贵州固特数控箱梁生产线推荐厂家 2026-11-05
- 浙江路桥棒材钢筋数控钢筋弯曲中心有什么特点 2026-11-05
- 西安全自动数控全自动弯箍机生产线 2026-11-05
- 山东自动绑扎的铁路箱梁自动生产线批发价格 2026-11-05
- 北京高速箱梁生产线联系方式 2026-11-05
- 深圳全自动数控全自动弯箍机生产 2026-11-04
- 天津一次成型箱梁生产线联系方式 2026-11-04
- 上海铁路箱梁生产线方案定制 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价