河北激光焊接焊接机器人产品介绍
关键词: 河北激光焊接焊接机器人产品介绍 焊接机器人

 2026.11.06
文章来源:
传统焊接工位,焊工长期直面强光、烟尘、高温飞溅,作业环境存在不少影响健康的因素。焊接机器人将操作人员和焊接区域分隔开,人员在安全区域完成示教、程序调整与工件装夹,不用持续近距离处在焊接弧光与烟尘环境当中。一体化工作站可以配套烟尘收集、净化装置,焊接产生的烟气、金属粉尘就近收集处理,改善车间空气条件。激光加工工位配置防护舱体,阻挡激光散射,规避光辐射风险。点焊产生的飞溅、氩弧焊的紫外辐射,都被工作站防护结构隔离。车间可以按照安全规范划分机器人作业区与人机交互区域,设置安全门锁,舱门打开时设备停止运行。环境改善之后,岗位招工难度有所缓解,人员流失情况得到缓和。同时规范的防护结构,也帮助车间满足安全生产相关管理要求,降低现场安全隐患。IP65 高防护图灵焊接机器人,抵御车间高温烟尘,24 小时两班连续稳定运转。河北激光焊接焊接机器人产品介绍

冶金、工程机械行业大量零部件磨损报废,采购新件成本高昂,激光熔覆焊修复工艺可以对旧件做表面强化修复,降低配件采购成本。图灵激光熔覆焊焊接机器人,依托高刚性六轴机器人本体,准确控制激光输出、送粉流量、行走速度,在辊类、轴类、大型构件表面形成耐磨耐腐蚀熔覆层,实现零部件再生复用。机器人运动灵活,可处理回转类零件、异形复杂构件;选配激光跟踪,跟随工件曲面自动调整加工位置。工作站配套除尘防护装置,适配重工车间工况。上海图灵智造提供熔覆焊交钥匙方案,针对不同材质工件做工艺参数调优,本地技术团队上门调试,为重工企业提供自动化零部件修复解决方案。山东氩弧焊焊接机器人拆装国资宝信旗下图灵焊接机器人,自研关键部件,24 小时连续作业,大幅降低车间焊工用工成本。
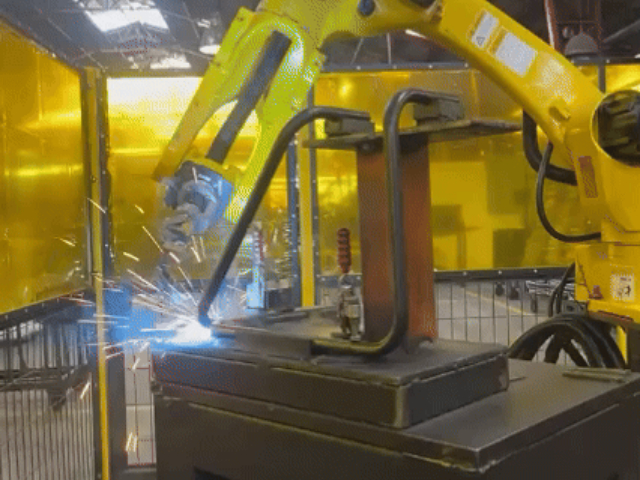
一体化焊接工作站把机器人本体、焊接执行单元、工装变位机构、防护框架、烟尘收集、控制系统整合在一套单元内。不同工艺一体化工作站的组件搭配存在区别,激光类工作站增加激光器、水冷机组、激光防护舱;熔覆工作站增加送粉系统;点焊工作站配置焊钳与气动单元;氩弧焊工作站配套焊接电源、送丝机和气路模块。防护框架划分单独加工区域,集成安全门锁、急停按钮,构建安全防护边界。工作站底座采用整体焊接机架,保证运行过程结构稳定,减少振动带来的精度波动。控制柜集中放置驱动、通讯、电源模块,布线规整,便于检修。整套单元在工厂内完成预装调试,拆解之后运送到客户车间,现场拼接对接,缩短现场安装周期。一体化结构减少客户分散采购不同设备的协调工作量,交付之后统一调试培训。
激光焊接机器人运行阶段,有多项需要持续留意的事项。激光光束能量集中,直射或者反射光束会带来光损伤,设备必须配套封闭防护舱,舱门设置安全联锁,舱门开启时激光输出停止。作业区域外部张贴警示标识,无关人员不进入工作区域。操作人员佩戴适配波长的激光防护眼镜,观察窗口使用激光防护玻璃。加工过程产生金属蒸气,烟尘收集装置保持开启,定期清理滤芯。工件材质不同,气化产物存在差异,提前评估烟气成分。激光头冷却回路保持通畅,水温、水压维持在规定区间,避免过热损坏光学器件。不要在光路路径上放置反光物体,防止杂散光反射。日常点检留意镜片是否脏污、烧蚀,镜片污染之后光束质量下降,还会造成局部过热。设备运行中出现异响、报警,立刻停机排查,排除故障之后再继续生产。图灵焊接机器人配套一体化除尘工装,减少烟尘排放,符合绿色生产标准。
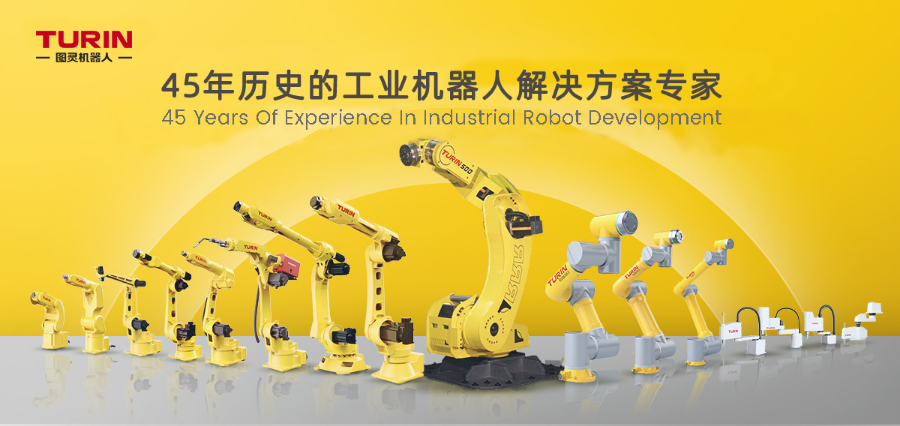
钣金加工行业大量存在薄板点焊、后续焊接复合工序,工件规格型号多,换产比较频繁。图灵点焊焊接机器人适配钣金外壳、机箱柜体零部件点焊作业,准确控制焊接压力与通电时间,焊点牢固、外观整齐。可搭配快换工具机构,在点焊钳与氩弧焊枪之间快速切换,同一台机器人完成点焊和后续氩弧补焊。选配激光跟踪系统,应对钣金件冲压带来的尺寸偏差,避免焊偏。机器人支持拖拽示教,新产品换产调试简单,不用复杂编程。上海图灵智造面向钣金加工厂提供标准化与定制化点焊焊接工作站,提供本体、工装、防护设备一体化交付,本地服务团队完成调试培训,帮助中小钣金厂低成本推进焊接自动化。图灵智造焊接机器人焊接数据全程可追溯,助力企业品质标准化管理。浙江点焊焊接机器人注意事项
搭载激光跟踪的图灵焊接机器人,来料存在装配误差也可保障焊缝焊接质量稳定。河北激光焊接焊接机器人产品介绍
点焊机器人运行重点管控电极状态与水路冷却系统。电极帽直接接触工件,磨损之后端面变形,电流分布改变,熔核大小不稳定,需要定期修磨或者更换。水冷回路持续给焊钳电极降温,水路堵塞、流量不足会造成电极过热,粘料严重。焊钳气缸压力保持稳定,压力不足会导致板材接触电阻波动,焊点强度不一致。焊点位置排布避开工件尖角、折边位置,防止电流分流。多焊点加工时,规划焊接顺序,控制工件热变形。焊钳开合位置预留足够空间,避免运动中和工装碰撞。控制器记录焊接电流、通电时长,出现参数偏离阈值时触发报警。操作人员定期清理焊钳表面飞溅残渣,检查导线接头有无发热松动。点焊工件表面镀层、油漆会影响导电效果,焊接点位区域提前做清洁处理。河北激光焊接焊接机器人产品介绍

- 天津工业协作机器人生产企业 2026-11-05
- 福建国产协作机器人型号 2026-11-05
- 上海喷涂协作机器人价格多少 2026-11-05
- 天津焊接协作机器人哪家好 2026-11-05
- 天津打磨协作机器人解决方案 2026-11-04
- 广东销售协作机器人市场价格 2026-11-04
- 杭州桌面机器人 2026-11-04
- 北京重载机器人电话 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制