泰州可控气氛热处理真空气淬加工
关键词: 泰州可控气氛热处理真空气淬加工 真空气淬

 2026.11.07
文章来源:
在一些特定领域.更显示出其性能,如盲孔类零件的针阀体喷油嘴,汽车驱动轴等。这些件用一般的可控气氛渗碳是部件困难的,而用低压真空气淬却可轻易的加以解决。对部件齿轮的渗碳结果也表明,齿顶齿面与齿根相比,低压真空气淬可使二者之间的渗层差降至很小而可控气氛渗碳的渗层差部件部件。而对低压真空气淬的诸多优越性,欧美许多部件汽车厂已开始修改其原有的汽车齿轮渗碳标准,如表面非马氏体及齿面与齿根渗层深度差。由于低压真空气淬可实现高压气淬,且气淬压力是连续可调的,因此对控制薄壁类零件的变形是有效的.目前的生产表明,对许多零件已可以淘汰掉压床油淬的模式。中国热处理行业“十三五”规划中,明确把“真空热处理”列为先进技术成果转移和推广重点内容的一项工作,其中突出肯定了真空气淬设备和工艺技术是国际“真空热处理”的前沿技术,是真空热处理发展的主要方向关于真空气淬的用途你都了解了吗?泰州可控气氛热处理真空气淬加工
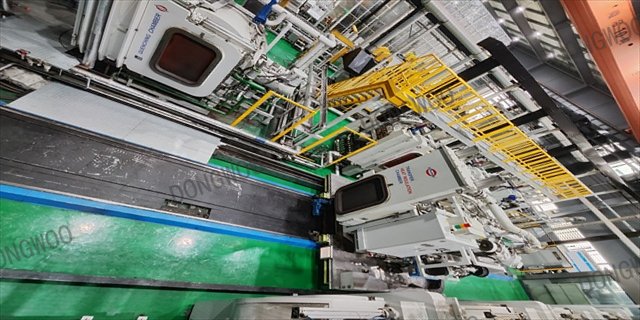
中国热处理行业“十三五”规划中,明确把“真空热处理”列为先进技术成果转移和推广重点内容的工作,其中突出肯定了真空气淬设备和工艺技术是国际“真空热处理”的前沿技术,是真空热处理发展的主要方向。真空气淬技术作为一种清洁热处理技术得到推广应用,成为有潜力、可替代可控气体渗碳的有效方法,有良好的发展前景。积极推广真空气淬高压气淬技术及装备,有利于促进我国机械制造及环保事业的发展,对努力构建高效、清洁、低碳、循环的绿色制造体系具有重要意义。我们相信,随着低压真空气淬应用领域的推开,低压真空气淬和可控气氛渗碳相比,无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,必将会有广阔的应用前景和长足的发展。泰州可控气氛热处理真空气淬加工关于真空气淬的知识你了解多少?
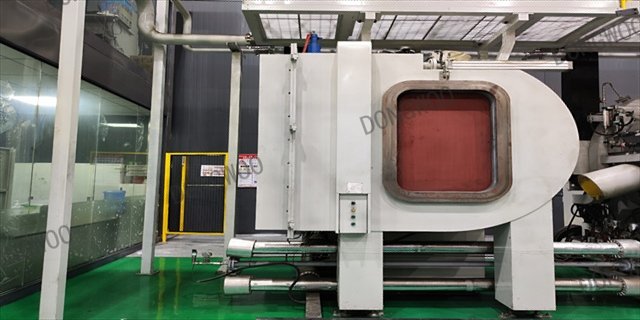
在降低成本并提高生产率方面:成本的降低和生产率的提高取决于少的气氛消耗、短的渗碳时间、设备维护简单方便、设备利用率高等。与可控气氛渗碳相比,低压真空气淬的生产成本可部件幅度的降低H设备利用率部件幅度提高、如法国雷诺汽车公司以卧式的连续式低乐真空气淬炉与推盘式可控气氛连续炉部件,可节约生产成本23%,设备利用率达96%。低压真空气淬的气氛非常简单。渗碳只需丙烷扩散只需氮气,且压力非常低.因此使用气氛的成本降低,同样的渗层情况下,由于低压真空气淬可进行高温渗碳.所以适当提高渗碳温度,可以缩短处理时间,尤其是对深层渗碳的情况、缩短的幅度更部件。不同材料再不同的渗碳温度下所需的渗碳f扩散时间。再如处理液压马达壳体的实例,材料18NCD6,渗层1.95mm,温度950C总时间只需11h。综观低压真空气淬的发展历程,可以看出,作为一种更为先进的渗碳方法。应用于工业生产已经非常成熟。在欧洲及美国、日本等地.已经应用于汽车、航空领域.而逐渐成为替代可控气氛渗碳的主流部件。
由于真空气淬零件的外表面较坚硬;所以,当其配对零件是以气体渗碳为基础进行设计的情况下;有时,配对零件的硬度,也会设定得低一些。这种情况下会增加配对零件的磨耗量。所以,与研磨表面等精加工面相接触的零部件还好,但是与渗碳淬火表面直接接触的零件,在应用时需要进行充分确认。就气体渗碳而言,对于齿轮多采用5点法及10点法(1批部件中抽取5或10个试样做检测)进行质量确认。那是由于装炉的部件中心部的温度上升部件慢,从而在部件的端部位置温度上升部件快的缘故关于真空气淬的一些基础知识大全,欢迎查看。
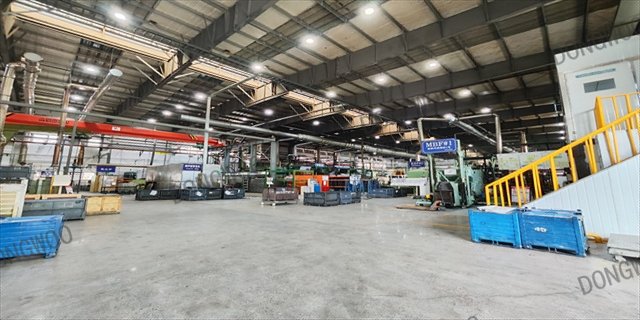
由于气体渗碳是在还原性气体中进行渗碳,所以,一般来说部件表面耐锈蚀能力较强。也有文献指出,相反,表面上有氧化膜时,在同一条件下硬化层深度更深。那么,真空气淬对锈蚀的影响会是怎样呢?在同一部件的半周使之生成红锈,验证了该情况下锈蚀对硬化层深度的影响。验证结果如有关文献所述一致,表面出现氧化的部分对碳的吸附良好,相比没有红锈的部位,硬化层深度更深,如想象中的有红锈部位的吸附率更高那样,部件表面生成了红锈的部位,可看到有00的碳黑附着。真空气淬也同样获得相同品质,其耐锈蚀能力并不差真空气淬燃烧技术的创新。江苏产品真空气淬设备
常见的真空气淬专线,欢迎咨询东宇东庵(无锡)科技有限公司。泰州可控气氛热处理真空气淬加工
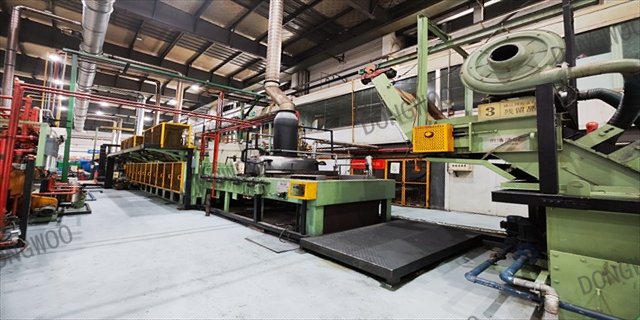
零件入炉后抽真空至真空条件(或≤10Pa,基本达到无氧化条件)进行加热、升温、预热和均热。在真空下可去除部件表面氧化物及油脂污物,使部件表面活化有利于渗碳。当部件达到渗碳温度并均匀一致后通入渗碳气体(甲烷、丙烷或乙炔等)进行渗碳。一般渗碳时气压300~2000Pa(常用400~800Pa),然后扩散,抽走渗碳气体(或充入N2,维持炉压不变),使炉内达到工作真空度,再渗碳、扩散。这样脉冲式渗碳-扩散交替进行数次,达到所要求的渗碳层深度为止。渗碳结束后降温至淬火温度并保温,调整气压进行油淬或实施高压气淬。真空气淬方式有一段式、脉冲式及摆动式(脉冲+一段)。对狭缝、盲孔的内表面有渗碳要求的零件,宜采用脉冲式及摆动式渗碳。影响真空气淬的工艺参数有:渗碳温度(一般为920~1050℃,常用920~980℃)、渗碳时间、扩渗比、炉压和气体流量。泰州可控气氛热处理真空气淬加工

- 常州汽车变速箱齿轮真空渗碳保温 2026-11-05
- 常州齿轮真空气淬价格 2026-11-05
- 南京真空气淬技术 2026-11-05
- 扬州可控气氛热处理真空渗碳配件 2026-11-05
- 苏州真空气淬冷却速率 2026-11-04
- 扬州热处理真空气淬分类 2026-11-04
- 泰州零部件真空渗碳设备 2026-11-04
- 南通工件真空气淬价格 2026-11-04



- 01 常德全自动隧道炉工厂
- 02 汕尾进口IC芯片磨字
- 03 上海精密激光焊接机定制方案
- 04 附近冷凝机组执行标准
- 05 上海水刀切割机近期价格
- 06 常州语音IC芯片代加工服务
- 07 河南高精密热熔胶涂布机定制
- 08 河南智能清洗机器人厂家
- 09 宿迁清洁室用预浸布自动撕膜设备价格
- 10 进口压力容器大概多少钱