新能源电池壳体成型件非标定制
关键词: 新能源电池壳体成型件非标定制 成型件

 2026.11.18
文章来源:
成型件在旋压成形中适合制造回转体薄壁零件。旋压成形将圆形坯料固定在旋压机心模上,随主轴旋转,旋轮沿一定轨迹进给对坯料施加局部压力,使材料逐点变形贴紧心模表面。旋压分为普通旋压和强力旋压,普通旋压主要改变坯料形状壁厚变化不大,适合制造碟形、锥形和筒形零件。强力旋压壁厚明显减薄,材料沿轴向流动,可以制造长筒形零件和锥形件,壁厚精度较高表面质量好。旋压过程中旋轮进给比影响成形质量,进给比过大材料变形剧烈容易产生起皱和破裂,进给比过小生产效率低且表面容易产生振纹。旋轮圆角半径影响材料流动和表面质量,圆角半径小材料变形集中容易开裂,圆角半径大材料流动平缓但成形力增大。旋压成形材料利用率高,无需模具型腔加工成本低,适合小批量生产。旋压可以加工铝合金、铜合金、不锈钢和钛合金等材料,对于难变形材料需要控制变形量和进行中间退火。旋压件尺寸精度受心模精度和回弹影响,必要时需要进行整形或机械加工达到较终要求。通用款精密绝缘成型件标准化加工生产,现货储备充足,可快速满足常规采购需求。新能源电池壳体成型件非标定制
成型件在粉末冶金压制成形中压制压力和粉末流动性影响生坯密度均匀性。粉末冶金压制成形是将金属粉末填入模具型腔,通过上下冲头加压使粉末颗粒重新排列和变形形成具有一定强度的生坯。压制压力需要足够使粉末颗粒间产生机械咬合和冷焊,压力不足生坯强度低脱模时容易破损,压力过大粉末颗粒过度变形模具磨损加剧。粉末流动性影响充填均匀性,流动性好的粉末可以快速均匀地充满型腔,流动性差的粉末容易产生充填不足和密度不均,可以通过添加润滑剂或制粒改善流动性。装粉量需要精确控制,装粉量多生坯密度高但可能超压,装粉量少生坯密度不足尺寸偏小,自动压机通常采用容积式或重量式装粉控制。压制过程中粉末与模壁之间存在摩擦,导致生坯密度沿压制方向分布不均,靠近冲头端密度高远离冲头端密度低,采用双向压制可以改善密度分布均匀性。脱模时需要控制脱模速度,速度过快生坯与模壁摩擦大容易产生层裂,速度过慢生产效率低。生坯需要进行烧结使颗粒间形成冶金结合,烧结温度和时间根据材料体系确定,烧结后制品尺寸会发生收缩,模具设计时需要预留收缩余量。新能源电池壳体成型件非标定制成型件脱模机构需要保证制品平稳脱出不变形。
成型件在压铸成型中模具温度控制对铸件质量影响较大。压铸模具在工作过程中反复承受高温金属液冲击和冷却介质降温,模温波动会引起铸件尺寸变化和表面缺陷。模温过低金属液充填时冷却过快,流动性下降容易产生冷隔和浇不足,铸件表面粗糙无光泽,同时模具热冲击大容易产生热疲劳裂纹。模温过高金属液凝固时间延长,生产周期增加生产效率降低,铸件容易产生粘模和变形,内部气孔和缩松倾向增大。模具温度一般控制在合金凝固温度以下一定范围,铝合金压铸模温通常在二百至二百八十摄氏度,锌合金在一百五十至二百摄氏度。模具加热可以采用预热炉或模温机,生产中通过冷却水道通入冷却水或油控制温度。模具不同部位温度应尽量均匀,厚壁部位冷却加强,薄壁部位减少冷却,避免温差过大产生热应力导致模具开裂。模温监测可以采用接触式热电偶或红外测温仪,实时掌握模具温度状态。
成型件在发泡成型中泡孔结构控制影响制品性能。发泡成型通过在塑料中引入气体形成多孔结构,降低材料用量同时获得隔热、缓冲等性能。物理发泡剂在加热时汽化产生气体,化学发泡剂在加热时分解产生气体,气体在塑料中形成气泡并长大。发泡倍率是发泡后体积与发泡前体积之比,影响制品密度和性能,发泡倍率增大密度降低隔热和缓冲性能提高,但力学强度下降。泡孔大小和分布影响制品性能,泡孔细小均匀时制品力学性能较好,泡孔粗大或不均匀时强度降低且外观差。成核剂可以促进气泡形成,增加泡孔数量减小泡孔尺寸,改善泡孔均匀性。发泡温度需要控制,温度过低塑料粘度大气体难以膨胀,发泡倍率低,温度过高塑料粘度小气体容易逸出,泡孔合并长大甚至破裂。发泡压力影响气体在塑料中的溶解度,压力高气体溶解度大,降压时气体析出形成气泡,压力控制不当会导致泡孔不均匀。结构发泡是在制品表层形成致密层芯部为发泡结构,既有较高强度又减轻重量,可以通过控制模具温度和注射速度实现。发泡制品后收缩较大,需要充分冷却定型后再脱模。防静电精密绝缘成型件加工定制,削弱静电堆积影响,保护精密电子元件不受损伤。
成型件在热固性模压成形中加料量与排气操作影响制品致密性和外观。热固性模压是将预混料或预浸料放入加热模具型腔中,合模加压使物料流动充满型腔,同时树脂发生交联固化。加料量需要准确称量,加料量不足制品充填不满缺料,加料量过多产生大量飞边且模具分型面受损,加料量波动还会导致制品密度和尺寸不一致。物料放入模具后需要预压排气,在物料软化初期短暂开模释放型腔内气体和挥发物,排气不及时气体被困在制品内部形成气泡或分层,排气次数过多物料温度下降流动性降低。模压压力需要足够使物料流动并排出气体,压力不足制品疏松孔隙多,压力过大物料被过度挤出飞边增多且模具变形。模压温度影响固化速度,温度高固化快生产周期短,但温度过高表面先固化阻碍内部气体排出,温度低固化时间长生产效率低。保温时间需要保证制品整体充分固化,时间不足脱模后制品后收缩大尺寸不稳定,时间过长树脂老化制品变脆。热固性模压制品耐热性好尺寸稳定性高,适合制造电器绝缘件、餐具和刹车片,但生产周期比热塑性成形长且废料不可回收。成型件材料流动性差时充填薄壁部位容易缺料。新能源电池壳体成型件非标定制
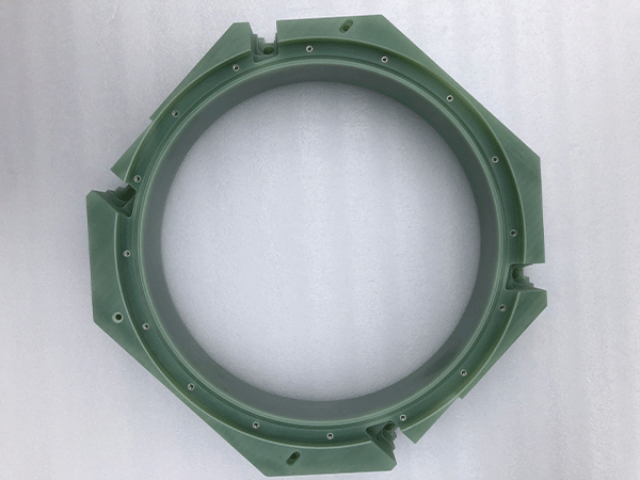
机械外壳隔离精密绝缘成型件加工,隔绝导电接触,避免设备外壳出现漏电情况。新能源电池壳体成型件非标定制
成型件在层压成型中层间结合质量影响制品整体性能。层压成型是将多层片状材料如纸张、织物或玻璃纤维布浸渍树脂后,叠放在一起加热加压固化成形。浸渍质量影响层间结合和制品性能,浸渍不充分树脂含量低层间结合弱,制品容易分层,浸渍过度树脂含量高层间树脂层过厚,制品力学性能下降。树脂含量需要控制在合适范围,不同用途制品树脂含量要求不同,电气绝缘制品树脂含量较高,结构制品树脂含量较低以提高强度。叠层时各层需要平整对齐,褶皱和错位会导致制品厚度不均和强度降低。加热加压过程中树脂流动填充层间空隙,压力需要足够大使层间紧密结合排出气泡,但压力过大会导致树脂过度流失。升温速率需要控制,过快会导致树脂粘度变化剧烈,气体排出困难形成气泡,同时各层受热不均产生内应力。固化温度和时间需要保证树脂充分交联,固化不完全制品性能不足,固化过度树脂变脆容易开裂。层压制品固化后需要进行后处理,如热处理消除内应力或机械加工达到尺寸要求。层压制品各向异性明显,沿纤维方向强度高垂直方向强度低,设计时需要考虑受力方向。新能源电池壳体成型件非标定制

- 防腐蚀成型件生产 2026-11-19
- 浙江不锈钢冲压成型件ODM/OEM代工 2026-11-19
- 热成型件价格 2026-11-19
- 杭州塑料成型件公司 2026-11-19
- 新能源电池壳体成型件非标定制 2026-11-18
- 杭州IATF16949成型件报价 2026-11-18
- 杭州注塑成型件厂家 2026-11-18
- 杭州碳纤维复合材料成型件批发价 2026-11-18



- 01 沈阳连接器返工哪家好
- 02 山东晶圆级硅中介层主要功能
- 03 天津环保冷压端子线采购
- 04 辽宁倒金字塔半导体器件加工
- 05 南通PCBA包工包料代加工
- 06 现款回收 MICROCHIP 微芯高频射频通信 IC
- 07 嘉兴HEADlab培训
- 08 江西进口传感器维修危化品存储服务商
- 09 光明区固电稳压电路加工厂
- 10 一体成型件ODM/OEM代工