一体成型件ODM/OEM代工
关键词: 一体成型件ODM/OEM代工 成型件

 2026.11.23
文章来源:
成型件在发泡片材挤出成形中发泡剂分解温度与熔体强度影响泡孔结构。发泡片材挤出是将物理或化学发泡剂与塑料混合,在挤出机中加热使发泡剂分解或汽化,物料离开口模后压力降低气体膨胀形成泡孔结构。化学发泡剂分解温度需要与塑料加工温度匹配,分解温度过低发泡剂在挤出机内提前分解,气体在高压下重新溶解或从加料口逸出,分解温度过高发泡剂分解不完全发泡倍率低。物理发泡剂如丁烷或二氧化碳需要在挤出机特定位置注入,注入位置过早发泡剂挥发损失,注入位置过晚混合不均匀。熔体强度影响泡孔稳定性,熔体强度低泡孔壁容易破裂气体合并形成大泡甚至破裂,熔体强度高泡孔壁可以承受气体膨胀压力保持细小均匀泡孔。口模压力需要足够高防止发泡剂提前膨胀,口模出口处压力骤降触发发泡。冷却速率影响泡孔定型,冷却过快泡孔来不及长大发泡倍率低,冷却过慢泡孔继续长大合并甚至塌陷。发泡片材密度低缓冲性能好,适合制造包装材料、保温板和鞋材,但表面通常存在泡孔破裂形成的粗糙层,需要后续覆膜或压光改善。成型件冷却水路布局影响各部位冷却均匀程度。一体成型件ODM/OEM代工
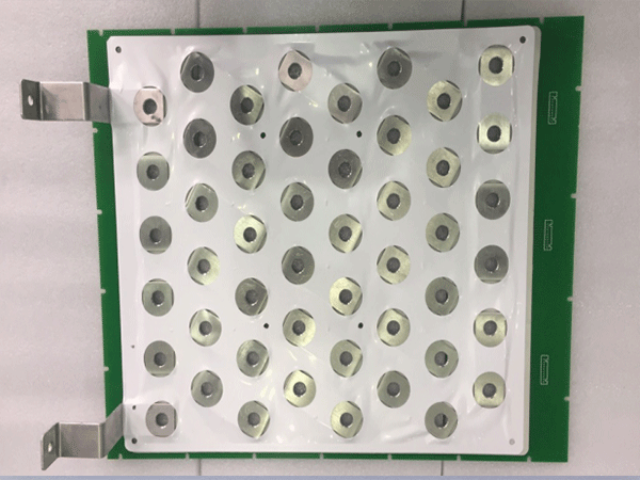
成型件在旋转挤出成形中芯轴转速与牵引速度配合影响制品螺旋结构形成。旋转挤出是在普通挤出基础上使口模或芯轴旋转,挤出物料在牵引过程中形成螺旋纹路或螺旋中空结构的成形方法。芯轴转速决定螺旋导程,转速高螺旋导程小纹路密集,转速低螺旋导程大纹路稀疏,转速与牵引速度比值需要稳定,否则螺旋导程不均匀。旋转密封是关键技术,芯轴旋转的同时需要保持熔体密封防止物料泄漏,密封结构磨损会导致漏料和压力波动。旋转挤出可以制造内表面带有螺旋筋的管材,螺旋筋增加管材环刚度同时节省材料,也可以制造螺旋缠绕管,通过旋转使挤出管坯螺旋缠绕在芯棒上形成大口径管材。旋转部件惯性影响转速稳定性,启动和停止阶段转速变化会导致螺旋导程过渡段不均匀,需要采用伺服驱动精确控制转速。旋转挤出制品结构特殊,适合制造排水管、通风管和电缆保护管,但设备结构复杂维护难度高于普通挤出设备。
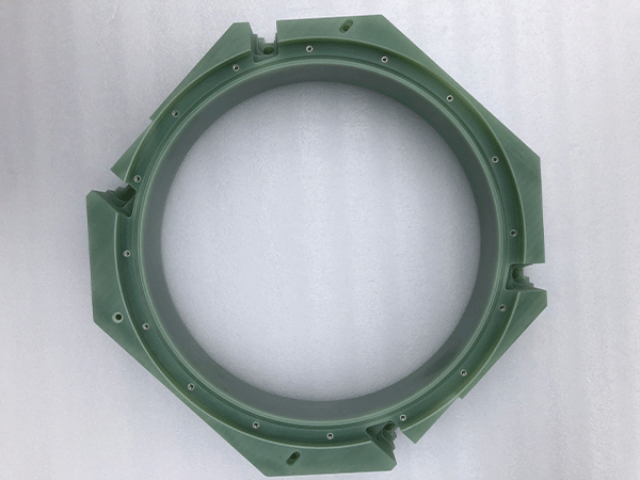
成型件在挤出成型中定型装置对制品尺寸精度起重要作用。挤出成型是塑料通过螺杆挤出机连续挤出,经过定型和冷却形成连续型材的过程。定型装置使熔融型材获得准确形状和尺寸,真空定型是常用方法,型材通过真空定型套时外部抽真空,大气压力将型材压向定型套内壁,同时通水冷却使型材固化。定型套内腔尺寸需要考虑材料收缩率,收缩率与材料种类、壁厚和冷却条件有关,需要通过试模调整定型套尺寸。定型套长度影响冷却效果和牵引力,长度过短冷却不足型材容易变形,长度过长牵引阻力大容易引起型材拉伸变薄。多腔定型可以同时生产多根型材提高生产效率,但需要保证各腔冷却均匀和真空度一致。定型后型材进入冷却水槽进一步降温,冷却速度过快型材内应力大容易翘曲,冷却过慢生产效率低且型材容易变形。牵引装置以恒定速度拉动型材,牵引速度与挤出速度需要匹配,牵引过快型材被拉伸尺寸变小壁厚变薄,牵引过慢型材堆积弯曲。牵引力需要稳定,波动会导致型材尺寸波动和表面出现竹节纹。
成型件在液压成形中内压和轴向进给的配合决定成形效果。液压成形利用液体作为传力介质,在内部压力和轴向进给共同作用下使管材或板材贴紧模具型腔成形。管材液压成形时,内部液体压力使管坯向外膨胀,轴向进给补充材料防止局部过度变薄破裂。内压过低管坯膨胀不足无法充满模腔,内压过高管坯容易破裂。轴向进给量需要与内压匹配,进给量过小材料补充不足变薄严重,进给量过大会引起起皱或端部堆积。加载路径设计是液压成形工艺关键,内压和轴向进给需要按一定曲线变化,初始阶段较低压力使管坯初步贴模,随后逐步提高压力完成成形。模具密封是液压成形难点,高压下密封件容易失效导致泄漏,密封结构设计需要合理,密封件材料需要耐压耐磨。液压成形可以制造形状复杂的空心零件,如汽车副车架和排气歧管,零件数量减少重量减轻,但设备投资较大对工艺控制要求高。液压成形后零件回弹较小尺寸精度较高,但壁厚分布不均匀,比较大变薄率需要控制在材料允许范围内。通用款精密绝缘成型件标准化加工生产,现货储备充足,可快速满足常规采购需求。
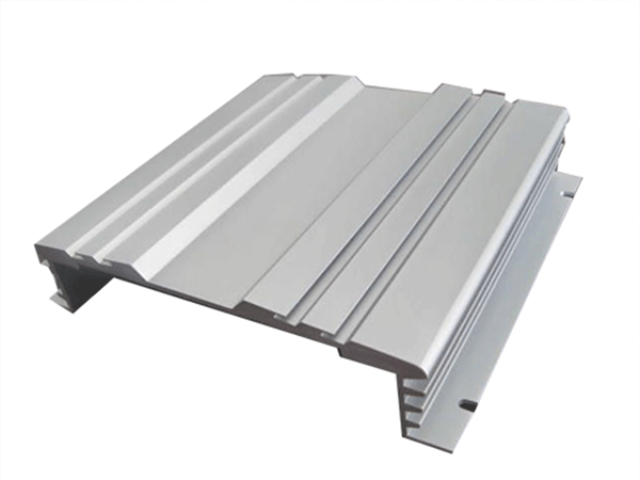
成型件在锻造加热过程中温度均匀性影响成形质量和模具寿命。坯料加热目的是提高塑性降低变形抗力,使金属易于流动充满模腔。加热速度需要根据坯料尺寸和材料导热性确定,大截面坯料或导热性差的材料如高合金钢,加热速度过快表面和心部温差大产生热应力,可能导致坯料开裂。加热温度需要控制在锻造温度范围内,始锻温度过高晶粒粗大甚至出现过烧,过烧时晶界氧化材料报废无法挽救,终锻温度过低变形抗力增大模具负荷加重,且容易产生加工硬化导致开裂。保温时间需要保证坯料内外温度均匀,保温时间不足心部温度偏低变形不均匀,保温时间过长晶粒长大氧化脱碳严重,材料利用率降低。加热炉气氛需要控制,氧化性气氛会使坯料表面生成氧化皮,氧化皮压入锻件表面形成凹坑,同时氧化皮硬度高加速模具磨损。可以采用保护气氛加热或感应加热减少氧化,感应加热速度快氧化少但设备投资较大。坯料出炉后需要尽快锻造,等待时间过长温度下降需要重新加热,反复加热会增加氧化和能耗。新能源设备配套精密绝缘成型件加工,适配新能源工况,强化电路隔离防护能力。一体成型件ODM/OEM代工
高适配精密绝缘成型件精细化加工调校,贴合设备原装结构,替换安装无需额外改造。一体成型件ODM/OEM代工
成型件在液态模锻中保压凝固过程影响铸件致密度。液态模锻是将定量熔融金属浇入模具型腔,施加较高压力使金属在压力下凝固成形,兼具铸造和锻造特点。浇注量需要准确控制,过多会产生过厚飞边浪费材料,过少铸件缺料尺寸不足。加压时机需要选择在金属充满型腔后尽快施加,过早会阻碍金属流动产生缺料,过晚金属已开始凝固补缩效果下降。压力大小需要足够使金属在凝固过程中持续补缩,消除缩孔和缩松,提高铸件致密度,但压力过大会增加模具负荷和锁模力要求。保压时间需要保证铸件完全凝固,保压时间不足铸件内部会产生缩松,保压时间过长生产效率降低且脱模困难。模具温度需要控制,温度过低金属冷却过快流动性差容易产生冷隔,温度过高铸件凝固时间长生产周期延长且容易粘模。液态模锻铸件组织致密力学性能接近锻件,可以替代部分锻件和铸件,适合制造铝合金和铜合金零件。液态模锻后铸件可以进行热处理进一步提高性能,如固溶处理和时效处理改善铝合金强度。一体成型件ODM/OEM代工

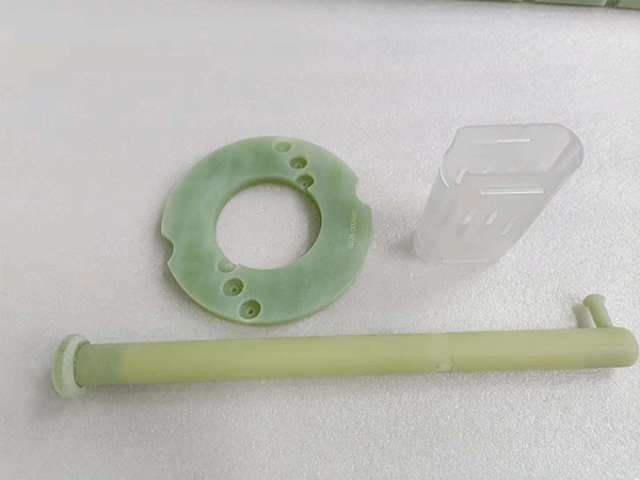
- 防腐蚀成型件生产 2026-11-19
- 浙江不锈钢冲压成型件ODM/OEM代工 2026-11-19
- 热成型件价格 2026-11-19
- 杭州塑料成型件公司 2026-11-19
- 新能源电池壳体成型件非标定制 2026-11-18
- 杭州IATF16949成型件报价 2026-11-18
- 杭州注塑成型件厂家 2026-11-18
- 杭州碳纤维复合材料成型件批发价 2026-11-18



- 01 沈阳连接器返工哪家好
- 02 山东晶圆级硅中介层主要功能
- 03 天津环保冷压端子线采购
- 04 辽宁倒金字塔半导体器件加工
- 05 南通PCBA包工包料代加工
- 06 现款回收 MICROCHIP 微芯高频射频通信 IC
- 07 嘉兴HEADlab培训
- 08 江西进口传感器维修危化品存储服务商
- 09 光明区固电稳压电路加工厂
- 10 一体成型件ODM/OEM代工