杭州FEP价格
关键词: 杭州FEP价格 双螺杆

 2025.06.18
文章来源:
不含氟背板并不能满足复杂自然环境下组件应用要求。试验样品PET在65℃,相对湿度65%的条件下,用紫外(SUV)氙灯辐照60KWH后,对其进行500倍金相显微镜拍摄照片,结果见图3。从图3可见,PET表面出现严重开裂现象。该类型背板复合技术采用PET与PET复合和PET与PE/EVA复合,是属于刚-刚复合和刚-柔复合2种类型,在界面上形成缺陷要大于单一的刚-柔复合方式。图4是复合型背板横截面扫描电镜图,外层PET面对应空气面。从图4可以明显看出PET与PET复合的刚-刚复合界面缺陷明显大于PET与PE/EVA复合的刚-柔复合界面。因此,该类型背板长期使用可靠性还存在较大风险。为了解决双面含氟背板的成本压力,同时又避面含氟背板存在的固有缺陷,近年来很多背板厂家开始生产一面复合氟膜,另一面涂覆含氟涂料的复涂型背板,如TFB结构背板(从空气面至粘结面依次为杜邦TedlarPVF膜、胶粘剂层、PET基材层、等离子体化学结合层、含氟粘结保护层组成的5层复合材料)和KFB结构背板(同TFB结构背板,空气面保护层为PVDF氟膜),这种类型背板迎合了客户对传统双面氟膜背板的习惯性,且与传统TPT背板相比具有明显的价格优势,属于第。双面含氟涂覆型背板是未来主要应用的背板形式之一。浙江氟材料选择哪家,推荐东西贸易(上海浦东新区)有限公司。杭州FEP价格

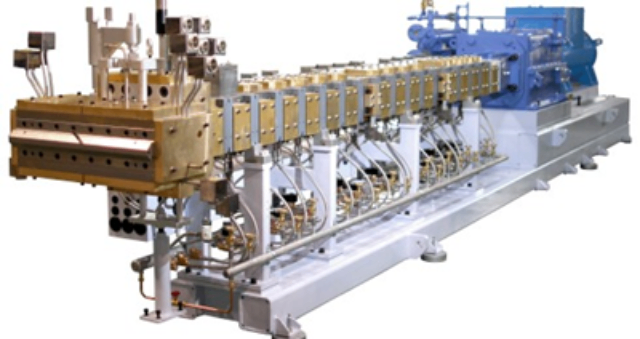
通过试验选择大效益点,减少劳动强度。双螺杆泵日常维护1、每日的维护和保养螺杆泵停泵时检查齿轮箱(04)内的油位。若有必要,拆下注油螺塞(131),加油至油标(106)的中心处为止。。。注意:对于机械密封,在大多数情况下,由于汽化导致从密封泄液孔处观察不到泄漏,但有时少量而又稳定的泄漏是允许的。2、每周检查与保养,应打开进、出口阀门,接通电动机电源,点动几次泵。、出口管道上的阀门是否可以工作正常。3、每季的维护与保养。。松开齿轮箱(04)的放泄螺塞(130),将齿轮油放掉。拧紧放泄螺塞,打开注油螺塞(131),注入清洁的轻油,清洗齿轮箱。清洗干净后打开放泄螺塞,放掉轻油,拧紧放泄螺塞,从注油螺塞口注入规定的齿轮油至油标(106)中间,拧紧注油螺塞。4、每年的维护与保养联轴器的对中情况。,检查泵的流量、压力和功率的情况。如果有必要,在压力和流量下降很多的情况下,则应对泵进行拆卸检修,更换维修已损坏的部件。当然如果泵的性能仍然令人满意,则无需拆泵维修。5、润滑油系统油料更换时间。;连续运转每1000小时,更换一次上述相同的车用齿轮油。:保证停机时油位在检视孔中心,日常视情况补充,油品牌号:ISOVG22-150VG28。jswpc日本制钢所双螺杆压出机厂家双螺杆挤出机的螺杆间隙可以调节以适应不同的物料。

预热还可防止挤出中塑料因骤冷而残留内压力的作用。在挤塑料过程中,预热可消除冷线进入高温机头,在模口处与塑胶接触时形成的悬殊温差,避免塑胶温度的波动而导致挤出压力的波动,从而稳定挤出量,保证挤出质量。挤塑机组中均采用电加热线芯预热装置,要求有足够的容量并保证升温迅速,使线芯预热和缆芯烘干效率高。预热温度受放线速度的制约,一般与机头温度相仿即可。挤出机冷却装置成型的塑料挤包层在离开机头后,应立即进行冷却定型,否则会在重力的作用下发生变形。冷却的方式通常采用水冷却,并根据水温不同,分为急冷和缓冷。急冷就是冷水直接冷却,急冷对塑料挤包层定型有利,但对结晶高聚物而言,因骤热冷却,易在挤包层组织内部残留内应力,导致使用过程中产生龟裂,一般PVC塑胶层采用急冷。缓冷则是为了减少制品的内应力,在冷却水槽中分段放置不同温度的水,使制品逐渐降温定型,对PE、PP的挤出就采用缓冷进行,即经过热水、温水、冷水三段冷却。挤出机分类编辑塑料挤出机分为双螺杆挤出机和单螺杆挤出机两种挤出机的区别:单螺杆的机器和双螺杆的机器:一个是一根螺杆,一个是两根螺杆.都是用的一个电机带动的.功率因螺杆不同而不同。50锥双的功率约为20kW。
s4:在氟塑料管件内孔制出的纹路上涂覆胶粘剂;s5:将氟塑料接管与氟塑料管件联接起来,待涂覆的胶粘剂固化后,两者即可牢固胶粘在一起。不锈钢针管与氟塑料管件的联结方法如下:s1:预制一种前端带螺纹的管状定制化工具;s2:准备好待处理的氟塑料管件;s3:将预制好的管状定制化工具,采用攻丝一样的方式,将准备好的氟塑料管件左端内孔制出带有规则的纹路,纹路长度大约5毫米;s4:准备好氟塑料护套管,按照上述同样方法,将氟塑料护套管左端内孔制出带有规则的纹路,纹路长度大约5毫米;s5:再分别在氟塑料管件和氟塑料护套管的内孔制出的纹路上涂覆胶粘剂。双螺杆挤出机可以用于生产多种颜色的塑料制品。

塑料收到的挤压比也就越大。螺槽浅时,能对塑料产生较高的剪切速率,有利于料筒壁和物料间的传热,物料混合和塑化效率越高,反而生产率会降低;反之,螺槽深时。情况刚好相反。因此,热敏性材料(如聚氯乙烯)宜用深螺槽螺杆;而熔体粘度低和热稳定性较高的塑料(如聚酰胺),宜用浅螺槽螺杆。1.螺杆的分段物料沿螺杆前移时,经历着温度、压力、粘度等的变化,这种变化在螺杆全长范围内是不相同的,根据物料的变化特征可将螺杆分为加(送)料段、压缩段和均化段。双螺杆挤出机能够提高生产效率和材料利用率。jswpc jswpe日本制钢所双螺杆塑料造粒机供应
它在生产中可以实现物料的高效输送。杭州FEP价格
质量和增加机头阻力。⑺当挤出机需较长时间停止使用时,应在螺杆、机筒、机头等工作表面涂上防锈润滑脂。小型螺杆应悬挂于空中或置于木箱内,并用木块垫平、以免螺杆变形或碰伤。⑻定期校正温度控制仪表,检查其调节的正确性和控制的灵敏性。⑼挤出机的减速箱保养与一般标准减速器相同。主要是检查齿轮、轴承等磨损和失效情况。减速箱应使用机器说明书指定的润滑油,并按规定的油面高度加入油液,油液过少,润滑不足,降低零件使用寿命;油液过多,发热大,耗能多,油易变质,同样使润滑失效,造成损害零件的后果。减速箱漏油部位应及时更换密封垫,以确保润滑油量。⑽挤出机附属的冷却水管内壁易结水垢外部易腐蚀生锈。保养时应做认真检查,水垢过多会堵塞管路,达不到冷却作用,锈蚀严重会漏水,因此保养中必须采取除垢和防腐降温措施。⑾对驱动螺杆转动的直流电动机要重点检查电刷磨损及接触情况,对电动机的绝缘电阻值是否在规定值以上亦应经常测量。此外要检查连接线及其它部件是否生锈,并采用保护措施。⑿指定专人负责设备维护保养。并将每次维护修理情况详细记录列入工厂设备管理档案。挤出机技术创新编辑中国常规挤出机及生产线,以优异的性价比逐渐走俏国际巿场。杭州FEP价格

- JSW日钢双螺杆塑料挤出机 2026-10-23
- jswpc双螺杆挤出机推荐 2026-10-23
- jswpc jswpe日钢所双螺杆减速机推荐 2026-10-23
- 杭州PTFE聚四氟乙烯批发 2026-10-23
- 日本制钢所双螺杆挤压机设备 2026-10-23
- 杭州PVDF聚偏氟乙烯供应 2026-10-23
- 杭州压出机推荐厂家 2026-10-22
- 日本制钢所双螺杆厂家 2026-10-22



- 01 PFA可熔性聚四氟乙烯
- 02 海南库存防水透气膜代理品牌
- 03 黑龙江防松动厌氧胶代理
- 04 河北珠状蒸馏单硬脂酸甘油酯现货
- 05 江苏本地洗护香精价目表
- 06 喷涂加工厂
- 07 jswpp日本制钢所双螺杆挤出机现货
- 08 上海植物蛋白整蛋白型蛋白粉选购
- 09 日钢所双螺杆塑料造粒机现货
- 10 福建专业冰浆蓄冷系统