PFA可熔性聚四氟乙烯
关键词: PFA可熔性聚四氟乙烯 双螺杆

 2026.10.24
文章来源:
熔化温度范围很窄的大多数聚合物如聚酰胺等,压缩段甚至只有一个螺距的长度。熔融段螺杆的主要参数:压缩比ε:一般指几何压缩比,它是螺杆加料段个螺槽容积和均化段后一个螺槽容积之比。ε=(Ds-H1)H1/(Ds-H3)≈H1/H3式中,H1——加料段个螺槽的深度H3——均化段后一个螺槽的深度熔融段长度L2由经验公式确定:对非结晶型高聚物L2=55%~65%L对于结晶型高聚物L2=(1~4)Ds均化段(计量段)的作用是将熔融物料,定容(定量)定压地送入机头使其在口模中成型。均化段的螺槽容积与加料段一样恒定不变。为避免物料因滞留在螺杆头端面死角处,引起分解,螺杆头部常设计成锥形或半圆形;有些螺汗的均化段是一表面完全平滑的杆体称为鱼雷头,但也有刻上凹槽或铣刻成花纹的。鱼雷头具有搅拌和节制物料、消除流动时脉动(脉冲)现象的作用,并随增大物料的压力,降低料层厚度,改善加热状况,且能进一步提高螺杆塑化效率。本段可为螺杆全长20一25%。均化段螺杆的重要参数:螺槽深度H3由经验公式确定H3=(~)Ds长度L3由下式确定L3=(20%~25%)Ld.根据熔体输送理论,熔体在螺杆均化段的流动有四种形式。含氟橡胶制成的密封圈,在高温下仍能保持良好密封性能。PFA可熔性聚四氟乙烯
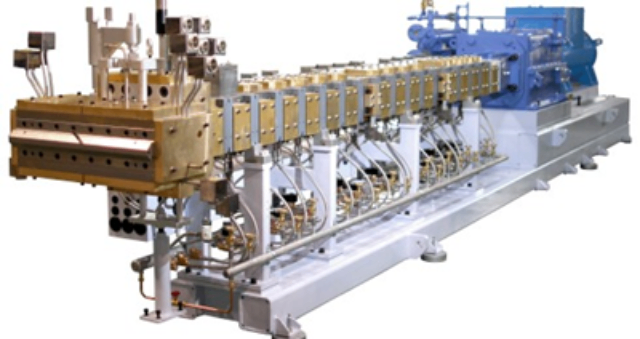
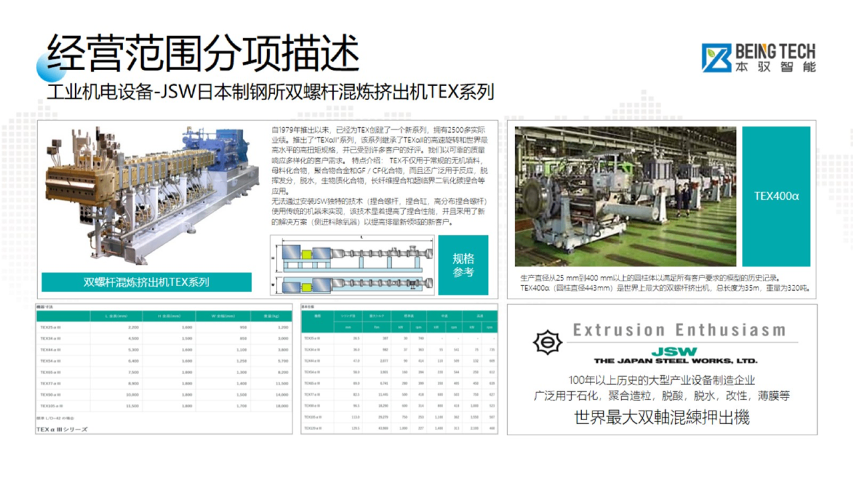
就是冷却加料段料筒,目的是使被输送的物料的温度保持在软化点或熔点以下,避免熔膜出现,以保持物料的固体摩擦性质。采用上述方法后,输送效率由,而且挤出量对机头压力变化的敏感性较小。挤出机螺杆螺杆是挤出机的心脏,是挤出机的关键部件,螺杆的性能好坏,决定了一台挤出机的生产率、塑化质量、填加物的分散性、熔体温度、动力消耗等。是挤出机重要的部件,它可以直接影响到挤出机的应用范围和生产效率。通过螺杆的转动对塑料产生极压的作用,塑料在料筒中才可以发生移动、增压以及从摩擦中获取部分热量,塑料在料筒的中的移动过程中获得混合和塑化,黏流态的熔体在被挤压而流经口模时,获得所需的形状而成型。与料筒一样,螺杆也是用度、耐热和耐腐蚀的合金制备而成。由于塑料的种类很多,它们的性质也各不相同。因此在实际操作中,为了适应不同的塑料加工需要,所需的螺杆种类不同,结构也有各有差别。以便能大效率的对塑料产生大化运输、挤压、混合和塑化作用。图为几种较常见的螺杆。表示螺杆特征的基本参数包括以下几点:直径、长径比、压缩比、螺距、螺槽深度、螺旋角、螺杆和料筒的间隙等。常见的螺杆直径D大约为45~150毫米。螺杆直径增大。jswpc jswpe日钢所双螺杆塑料造粒机设备双螺杆挤出机可以用于生产多种类型的塑料管材。
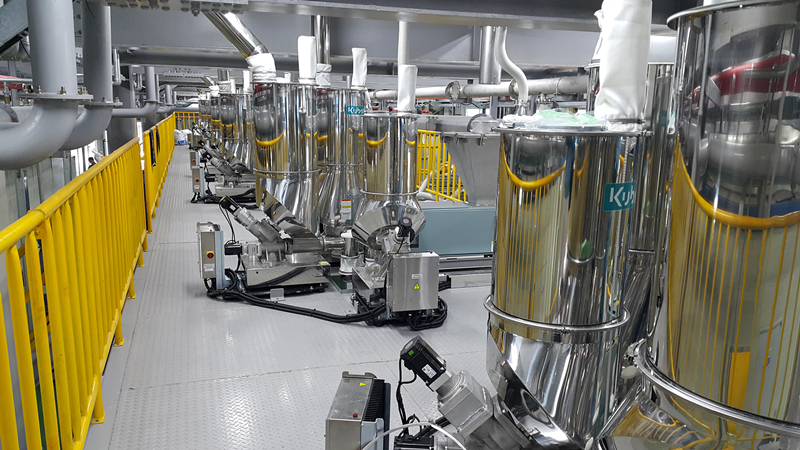
2.上料上料方式有人工上料和自动上料两种。自动上料主要有弹簧上料、鼓风上料、真空上料、运输带传送上料等形式。一般情况下,小型挤出机用人工上料,大型挤出机用自动上料。3.加料方式分类①重力加料:原理——物料依靠自身的重量进入料筒,包括人工上料、弹簧上料、鼓风上料。特点——结构简单,成本低。但容易造成进料不均匀,从而影响制件的质量。它只适用于小规格的挤出机。②强制加料:原理——在料斗中装上能对物料施加外压力的装置,强制物料进入挤出机料筒中。
以使整个挤出操作达到正常状态。并根据需要加足料,双螺杆挤出机采用计量加料器均匀等速地加料。控制仪表⑶当口模出料均匀且塑化良好可进行牵引人定型套。塑化程度的判断需凭经验,一般可根据挤出物料的外观来判断,即表面有光泽、无杂质、无发泡、焦料和变色,用手将挤出料挤细到一定程度不出现毛刺、裂口,有一定弹性,此时说明物料塑化良好。若塑化不良则可适当调整螺杆转速、机筒和机头温度,直至达到要求。⑷在挤出生产过程中,应按工艺要求定期检查各种工艺参数是否正常,并填写工艺记录单。按质量检验标准检查型材产品的质量,发现问题及时采取解决措施。3.停车⑴停止加料,将挤出机内的塑料挤光,露出螺杆时,关闭机筒和机头电源,停止加热。⑵关闭挤出机及辅机电源,使螺杆和辅机停止运转。⑶打开机头联接法兰,拆卸机头。清理多孔板及机头的各个部件。清理时为防止损坏机头内表面,机头内的残余料应用钢律、钢片进行清理,然后用砂纸将粘附在机头内的塑料磨除,并打光,涂上机油或硅油防锈。⑷螺杆、机筒的清理,拆下机头后,重新启动主机,加停车料(或破碎料),清洗螺杆、机筒,此时螺杆选用低速(sr/min左右)以减少磨损。待停车料碾成粉状完全挤出后。氟树脂的耐辐射性强,可用于核工业相关设备部件。
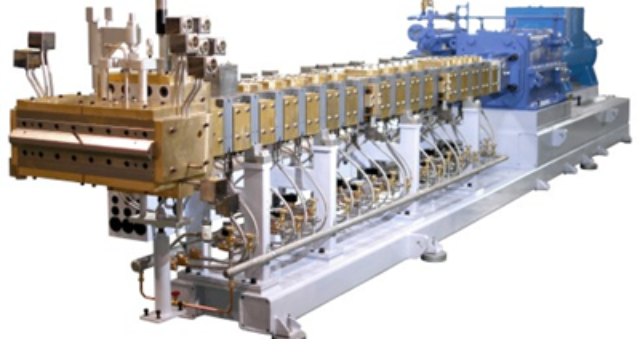
形成背接触电池[金属层穿孔卷绕硅太阳能电池(MWT)、发射极环绕穿通硅太阳能电池(EWT)和交错板接触太阳能电池(IBC)而开发的导电型背板,提高组件的发电效率。该类型背板由于含有导电金属箔,且需要对金属箔进行激光刻蚀或化学腐蚀,工艺过程复杂、生产效率低且成本高,现有的技术还不能根本解决这些问题,该类型背板还处于研究、开发、试生产阶段,在市场上还不具有明显的竞争优势,需要技术的进一步突破。2背板的生产技术各类型背板的生产技术主要包括复合技术、涂覆技术和熔融共挤技术等,当前主要以复合技术和涂覆技术为主。复合型背板生产技术主要是在PET基材上涂胶,经烘烤溶剂挥发,再将氟膜与PET通过胶粘剂进行复合,然后进行3-5d的熟化,得到复合型背板,工艺流程见图7。当前复合型背板厂家遇到的瓶颈为氟膜、PET、胶粘剂等材料在外,自主研发空间有限,且复合技术制造工艺相对复杂,工艺周期长,良品率低且能耗高。传统背板因各界面采用物理粘结,主要材料如氟膜PVF和PVDF被国外大公司所垄断;现有氟膜国产化率低、质量水平较低,这些都限制了复合型背板技术发展。苏州中来作为涂覆型背板生产技术研发的企业,通过对PET双面进行等离子体刻蚀活化处理。聚四氟乙烯作为常见氟材料,有 “塑料王” 之称,耐温范围广。jswpc日钢所双螺杆压出机推荐
它能够适应多种复杂的生产要求和工艺条件。PFA可熔性聚四氟乙烯
按照料流方向与螺杆中心线有无夹角,可以将机头分为直角机头(又称T型机头)、角式机头(直角或其它角度)。直角机头主要用于挤管、片和其它型材,角式机头多用于挤薄膜、线缆包复物及吹塑制品等.挤出机辅助设备编辑塑料挤出机组的辅机主要包括放线装置、校直装置、预热装置、冷却装置、牵引装置、计米器、火花试验机、收线装置。挤出机组的用途不同其选配用的辅助设备也不尽相同,如还有切断器、吹干器、印字装置等。挤出机校直装置挤出机塑料挤出废品类型中**常见的一种是偏心,而线芯各种型式的弯曲则是产生绝缘偏心的重要原因之一。PFA可熔性聚四氟乙烯

- JSW日钢双螺杆塑料挤出机 2026-10-23
- jswpc双螺杆挤出机推荐 2026-10-23
- jswpc jswpe日钢所双螺杆减速机推荐 2026-10-23
- 杭州PTFE聚四氟乙烯批发 2026-10-23
- 日本制钢所双螺杆挤压机设备 2026-10-23
- 杭州PVDF聚偏氟乙烯供应 2026-10-23
- 杭州压出机推荐厂家 2026-10-22
- 日本制钢所双螺杆厂家 2026-10-22



- 01 PFA可熔性聚四氟乙烯
- 02 海南库存防水透气膜代理品牌
- 03 黑龙江防松动厌氧胶代理
- 04 河北珠状蒸馏单硬脂酸甘油酯现货
- 05 喷涂加工厂
- 06 jswpp日本制钢所双螺杆挤出机现货
- 07 上海植物蛋白整蛋白型蛋白粉选购
- 08 日钢所双螺杆塑料造粒机现货
- 09 福建专业冰浆蓄冷系统
- 10 吉林一体式冰浆蓄冷供应商