jswpp日本制钢所双螺杆挤出机现货
关键词: jswpp日本制钢所双螺杆挤出机现货 双螺杆

 2026.10.24
文章来源:
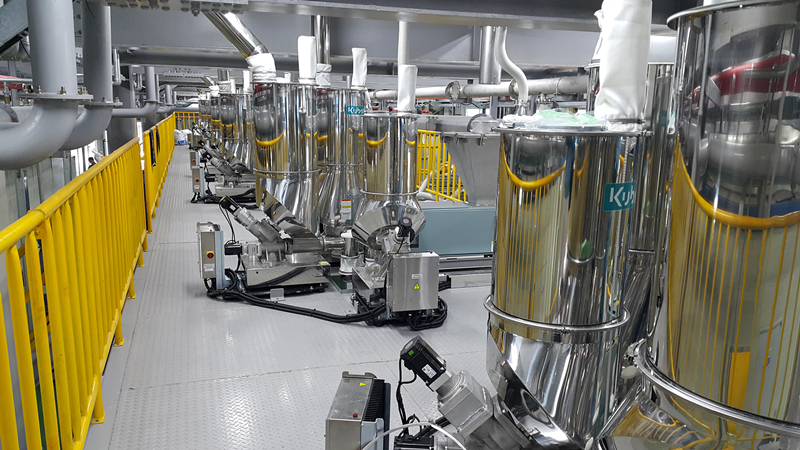
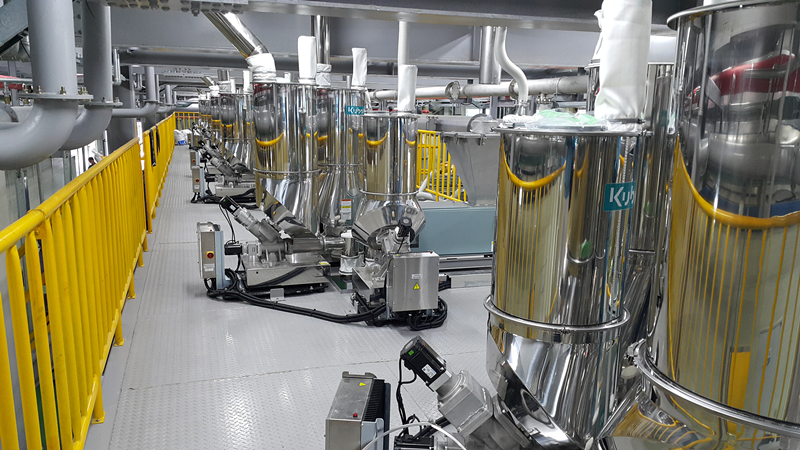
当有害的物料不允许泄露到生产环境中时;当被输送物料比较敏感而不能经受外部的影响时,这就是您选择幽威真空粉末吸料机的时候。整个输送过程在密闭的系统内进行,不会发生任何粉体泄漏和对物料产生污染。让操作人员也不必忍受体力搬运,而享受低噪音的工作环境。真空输送是管道密闭输送,这种输送方式可以杜绝粉尘环境污染,改善工作环境,同时减少环境及人员对物料的污染,提高洁净度;由于是管道输送,占用空间小,能够完成狭小空间的粉料输送,使工作间空间美观大方;特别不受长短距离限制。同时,真空上料机能够降低人工劳动强度,提高工作效率;是绝大部分粉体物料输送方式的。真空粉末吸料机的工作原理:即是利用压缩空气通过真空发生器产生高真空实现对物料的输送,不需要机械式真空泵,具有结构简单、体积小、免维修、噪音低、控制方便、消除物料静电和符合GMP要求等优点。真空发生器产生的高真空,使被输送的物料杜绝了分层现象,保证了混合物料成分的均一性。绍兴氟材料推荐哪家,选择东西贸易(上海浦东新区)有限公司。jswpp日本制钢所双螺杆挤出机现货
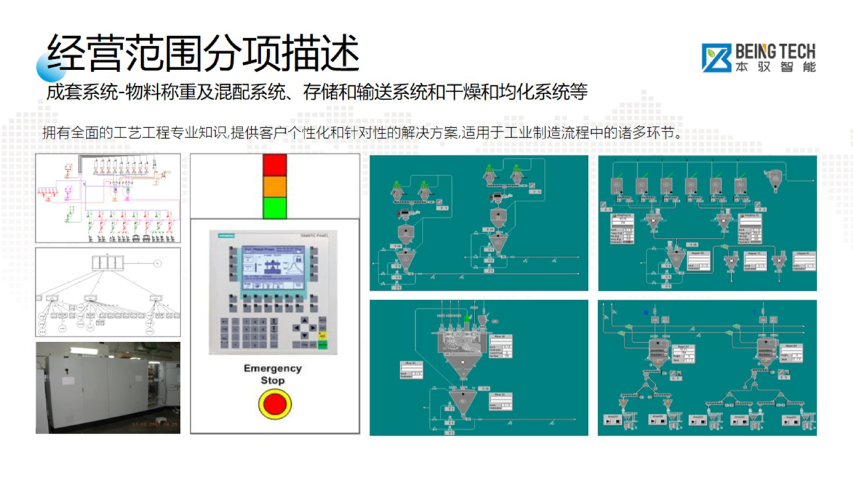
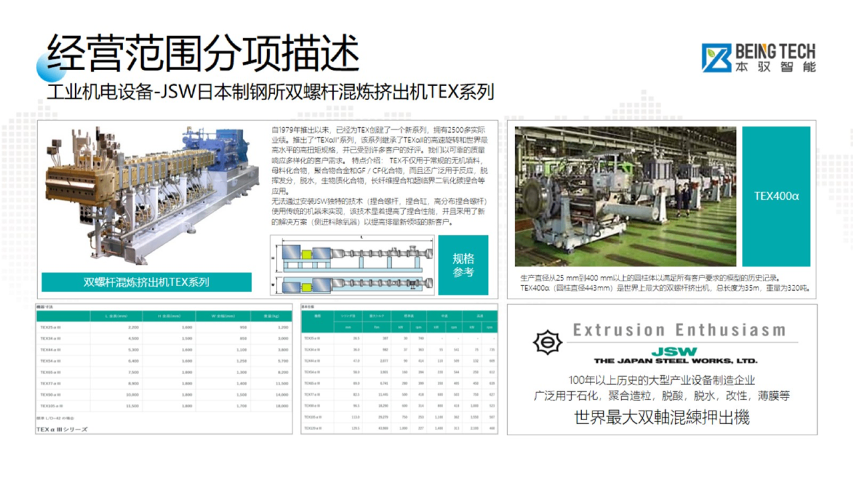
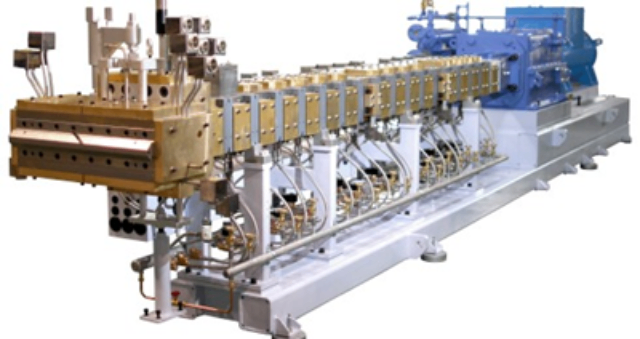
在高填充无机粉体改性工艺中,双螺杆挤出机能够实现碳酸钙、滑石粉、云母等粉体与树脂基体的高效混炼,制备高填充改性颗粒,降低原料成本同时调整材料刚性、耐热等性能。高填充配方体系粉体占比高,物料摩擦发热明显,螺杆元件需要选用高耐磨材质,抵御粉体持续磨损。喂料环节要解决粉体流动性差、易架桥的问题,采用粉体失重喂料装置稳定下料。螺杆设置多级剪切与分散元件,打破粉体团聚团块,让粉体在树脂中均匀分布。工艺上严控加工温度,避免体系粘度骤升造成主机扭矩过载,保证连续化生产。jswpc jswpe双螺杆造粒机价格双螺杆挤出机的螺杆设计有助于提高产品的尺寸精度。
熔化温度范围很窄的大多数聚合物如聚酰胺等,压缩段甚至只有一个螺距的长度。熔融段螺杆的主要参数:压缩比ε:一般指几何压缩比,它是螺杆加料段个螺槽容积和均化段后一个螺槽容积之比。ε=(Ds-H1)H1/(Ds-H3)≈H1/H3式中,H1——加料段个螺槽的深度H3——均化段后一个螺槽的深度熔融段长度L2由经验公式确定:对非结晶型高聚物L2=55%~65%L对于结晶型高聚物L2=(1~4)Ds均化段(计量段)的作用是将熔融物料,定容(定量)定压地送入机头使其在口模中成型。均化段的螺槽容积与加料段一样恒定不变。为避免物料因滞留在螺杆头端面死角处,引起分解,螺杆头部常设计成锥形或半圆形;有些螺汗的均化段是一表面完全平滑的杆体称为鱼雷头,但也有刻上凹槽或铣刻成花纹的。鱼雷头具有搅拌和节制物料、消除流动时脉动(脉冲)现象的作用,并随增大物料的压力,降低料层厚度,改善加热状况,且能进一步提高螺杆塑化效率。本段可为螺杆全长20一25%。均化段螺杆的重要参数:螺槽深度H3由经验公式确定H3=(~)Ds长度L3由下式确定L3=(20%~25%)Ld.根据熔体输送理论,熔体在螺杆均化段的流动有四种形式。
这样才能保持所得制品的质量均匀一致。但是在不同的场合下又要要求螺杆可以变速,以达到一台设备可以挤出不同塑料或不同制品的要求。因此,本部分一般采用交流整流子电动机、直流电动机等装置,以达到无级变速,一般螺杆转速为10~100转/分。传动系统的作用是驱动螺杆,供给螺杆在挤出过程中所需要的力矩和转速,通常由电动机、减速器和轴承等组成。而在结构基本相同的前提下,减速机的制造成本大致与其外形尺寸及重量成正比。因为减速机的外形和重量大,意味着制造时消耗的材料多,另所使用的轴承也比较大,使制造成本增加。同样螺杆直径的挤出机,高速高效的挤出机比常规的挤出机所消耗的能量多,电机功率加大一倍,减速机的机座号相应加大是必须的。但高的螺杆速度,意味着低的减速比。同样大小的减速机,低减速比的与大减速比的相比,齿轮模数增大,减速机承受负荷的能力也增大。因此减速机的体积重量的增大,不是与电机功率的增大成线性比例的。如果用挤出量做分母,除以减速机重量,高速高效的挤出机得数小,普通挤出机得数大。以单位产量计,高速高效挤出机的电机功率小及减速机重量小,意味着高速高效挤出机的单位产量机器制造成本比普通挤出机低。含氟涂料可减少水分附着,使物体表面具有优异的防水效果。
预热还可防止挤出中塑料因骤冷而残留内压力的作用。在挤塑料过程中,预热可消除冷线进入高温机头,在模口处与塑胶接触时形成的悬殊温差,避免塑胶温度的波动而导致挤出压力的波动,从而稳定挤出量,保证挤出质量。挤塑机组中均采用电加热线芯预热装置,要求有足够的容量并保证升温迅速,使线芯预热和缆芯烘干效率高。预热温度受放线速度的制约,一般与机头温度相仿即可。挤出机冷却装置成型的塑料挤包层在离开机头后,应立即进行冷却定型,否则会在重力的作用下发生变形。冷却的方式通常采用水冷却,并根据水温不同,分为急冷和缓冷。急冷就是冷水直接冷却,急冷对塑料挤包层定型有利,但对结晶高聚物而言,因骤热冷却,易在挤包层组织内部残留内应力,导致使用过程中产生龟裂,一般PVC塑胶层采用急冷。缓冷则是为了减少制品的内应力,在冷却水槽中分段放置不同温度的水,使制品逐渐降温定型,对PE、PP的挤出就采用缓冷进行,即经过热水、温水、冷水三段冷却。挤出机分类编辑塑料挤出机分为双螺杆挤出机和单螺杆挤出机两种挤出机的区别:单螺杆的机器和双螺杆的机器:一个是一根螺杆,一个是两根螺杆.都是用的一个电机带动的.功率因螺杆不同而不同。50锥双的功率约为20kW。南京找氟材料选择哪家,选择东西贸易(上海浦东新区)有限公司。jswpc jswpe日本制钢所双螺杆造粒机厂家
绍兴氟材料选择哪家,推荐东西贸易(上海浦东新区)有限公司。jswpp日本制钢所双螺杆挤出机现货
便于带动搅拌轴9顺着滑动轨道8的轨迹滑动,使得长条刮板24可以间歇性的与加热罐1的内侧壁接触,便于对粘连在所述加热罐1的内侧壁上的原料的混合搅拌搅拌,提高了原料混合速率。为了便于第二转轴能顺利的通过传动组件传动带动滑块7,所述传动组件包括设置在所述滑动轨道8两侧的轮滑14和第二轮滑15,所述第二电机11设置在所述滑动轨道8中心位置,所述第二转轴上连接有线轴,所述第二转轴一端连接有第二线轴,所述线轴上缠绕连接有连接线16,所述连接线16一端连接有连接块12一端,jswpp日本制钢所双螺杆挤出机现货

- JSW日钢双螺杆塑料挤出机 2026-10-23
- jswpc双螺杆挤出机推荐 2026-10-23
- jswpc jswpe日钢所双螺杆减速机推荐 2026-10-23
- 杭州PTFE聚四氟乙烯批发 2026-10-23
- 日本制钢所双螺杆挤压机设备 2026-10-23
- 杭州PVDF聚偏氟乙烯供应 2026-10-23
- 杭州压出机推荐厂家 2026-10-22
- 日本制钢所双螺杆厂家 2026-10-22



- 01 海南库存防水透气膜代理品牌
- 02 黑龙江防松动厌氧胶代理
- 03 河北珠状蒸馏单硬脂酸甘油酯现货
- 04 jswpp日本制钢所双螺杆挤出机现货
- 05 上海植物蛋白整蛋白型蛋白粉选购
- 06 日钢所双螺杆塑料造粒机现货
- 07 福建专业冰浆蓄冷系统
- 08 吉林一体式冰浆蓄冷供应商
- 09 山东玻纤增强用**硬脂酸酯技术指标
- 10 宝山区30%高纯氨水