日钢所双螺杆塑料造粒机现货
关键词: 日钢所双螺杆塑料造粒机现货 双螺杆

 2026.10.24
文章来源:
E为EVA层)有明显的微裂纹(如图2),组件背板很快出现变黄、脆化等老化现象,严重影响组件的长期发电效率,虽然单面含氟背板具有成本上的优势,但由于其自身固有的缺陷,其很难适合组件封装长期使用需要。另外,双面复合型背板由于其氟膜制造成本较高,且目前仍为少数国外企业所垄断,并且单面和双面含氟复膜都存在复膜与PET基板或EVA之间的粘结问题,复膜层与PET之间是通过胶粘剂实现粘结,由于胶粘剂与PET和PVF(或PVDF)间的浸润性不同,且当前胶粘剂固化均是通过整卷熟化方式,存在较大不确定性,因此,长期使用出现分层现象的风险较大,影响组件长期可靠性。因此,复合型背板技术正在被其他新技术所取代。迫于成本压力,2011-2013年背板材料出现以强化PET取代TPE/KPE外层耐候氟膜的背板。强化PET采用在PET表面修饰、添加助剂或者其他改性的方法来改善PET的耐UV性能,但由于PET分子链中含有大量的酯基,其与水直接接触易产生水增塑,导致PET分子链降解,同时PET在直接应用中结晶度会增加,使材料变脆,耐冲击性降低。另外,在湿气环境下,温度升高、紫外辐射和热循环作用下PET分解更加迅速,物理机械性能急剧下降。因此基于PET材料自身的缺陷。苏州找氟材料推荐哪家,选择东西贸易(上海浦东新区)有限公司。日钢所双螺杆塑料造粒机现货
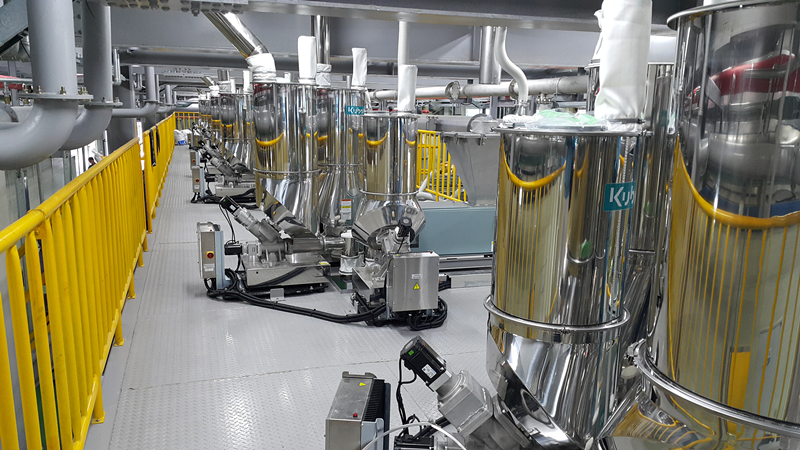
长径比反映料筒总长度,长径比更大机型可布置更多混炼、脱挥区段,适合配方复杂、需要深度脱挥的材料;短长径比机型结构紧凑,适合简单共混造粒场景。加工玻纤、高填充粉体优先选用高扭矩、耐磨衬套机型;热敏性材料加工则选择低剪切机型。同时配套喂料、真空、切粒系统需要与主机产能匹配,兼顾前期设备投入与后期运维成本,匹配企业实际生产需求。双螺杆挤出工艺常见生产异常包含颗粒黑点、下料波动、主机扭矩偏高、颗粒气泡等,需要结合设备与配方逐一排查处理。jswpc日钢双螺杆塑料挤出机设备它通过螺杆的旋转实现物料的混合与输送。
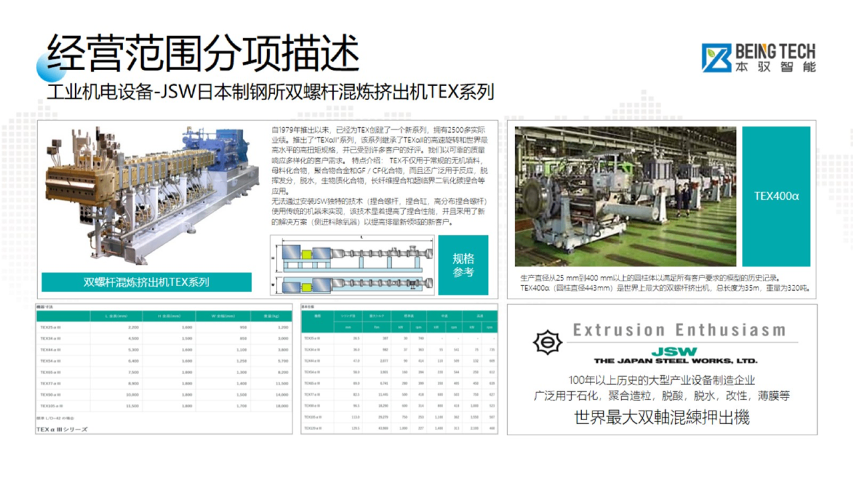
配以相应的成型机头模具和辅机,可将各种热塑性塑料特别是硬聚氯乙烯粉料,直接挤出成管、板、片、棒、膜及异型材等塑料制品,也可完成对各种塑料的改性及粉料造粒过程[1]。锥形双螺杆挤出机性能稳定,能使熔体在较低的温度下良好塑化挤出,机筒上装有铸铝加热器,热效率高、升温快而均匀,并配置冷却风机。专门设计的传动部分,采用新型变频电机驱动或直驱动流电机,运转平稳、传输力矩大、效率高。通过进口变频器或直流调速器能达到无级平稳调速,精度高、节能。采用智能化双显数字温控仪,控制精度高、温度波动小。设有过载保护和故障报警、螺杆芯部油循环恒温、机筒油冷却等功能,并装有真空排气管装置和定量喂料装置词条图册更多图册参考资料1.锥形双螺杆挤出机的功能和用途.。
挤出机的加工能力也相应提高,挤出机的生产率与螺杆直径D的平方呈正比。螺杆工作部分有效长度与直径之比(简称长径比,表示为L/D)通常为18~25。L/D大,能改善物料温度分布,有利于塑料的混合和塑化,并能减少漏流和逆流。提高挤出机的生产能力,L/D大的螺杆适应性较强,能用于多种塑料的挤出;但L/D过大时,会使塑科受热时间增长而降解,同时因螺杆自重增加,自由端挠曲下垂,容易引起料简与螺杆间擦伤,并使制造加工困难;增大了挤出机的功率消耗。过短的螺杆,容易引起混炼的塑化不良双螺杆挤出机的自动化程度高,操作简便。
在日常操作挤出机的过程中,挤出机会出现各种各样的故障,影响塑料机械正常生产,下面我们就对挤出机故障分析。杆挤出机的常见故障及处理方法1.1,异常噪音(1)如发生在减速机内,可能是由轴承损坏或润滑不良引起的,也可能是齿轮磨损、安装调整不当或啮合不良引起的。可通过更换轴承、改善润滑、更换齿轮或调整齿轮啮合状况等方法解决。(2)若噪音为尖锐的刮研声,应考虑机筒位置偏斜,造成轴头与传动轴套刮研的可能性。可通过调整机筒解决。(3)若是机筒发出噪声。双螺杆挤出机可以用于生产多种颜色的塑料制品。jswpc日钢双螺杆塑料挤出机设备
找氟材料哪家好,选择东西贸易(上海浦东新区)有限公司。日钢所双螺杆塑料造粒机现货
以使整个挤出操作达到正常状态。并根据需要加足料,双螺杆挤出机采用计量加料器均匀等速地加料。控制仪表⑶当口模出料均匀且塑化良好可进行牵引人定型套。塑化程度的判断需凭经验,一般可根据挤出物料的外观来判断,即表面有光泽、无杂质、无发泡、焦料和变色,用手将挤出料挤细到一定程度不出现毛刺、裂口,有一定弹性,此时说明物料塑化良好。若塑化不良则可适当调整螺杆转速、机筒和机头温度,直至达到要求。⑷在挤出生产过程中,应按工艺要求定期检查各种工艺参数是否正常,并填写工艺记录单。按质量检验标准检查型材产品的质量,发现问题及时采取解决措施。3.停车⑴停止加料,将挤出机内的塑料挤光,露出螺杆时,关闭机筒和机头电源,停止加热。⑵关闭挤出机及辅机电源,使螺杆和辅机停止运转。⑶打开机头联接法兰,拆卸机头。清理多孔板及机头的各个部件。清理时为防止损坏机头内表面,机头内的残余料应用钢律、钢片进行清理,然后用砂纸将粘附在机头内的塑料磨除,并打光,涂上机油或硅油防锈。⑷螺杆、机筒的清理,拆下机头后,重新启动主机,加停车料(或破碎料),清洗螺杆、机筒,此时螺杆选用低速(sr/min左右)以减少磨损。待停车料碾成粉状完全挤出后。日钢所双螺杆塑料造粒机现货

- JSW日钢双螺杆塑料挤出机 2026-10-23
- jswpc双螺杆挤出机推荐 2026-10-23
- jswpc jswpe日钢所双螺杆减速机推荐 2026-10-23
- 杭州PTFE聚四氟乙烯批发 2026-10-23
- 日本制钢所双螺杆挤压机设备 2026-10-23
- 杭州PVDF聚偏氟乙烯供应 2026-10-23
- 杭州压出机推荐厂家 2026-10-22
- 日本制钢所双螺杆厂家 2026-10-22



- 01 海南库存防水透气膜代理品牌
- 02 黑龙江防松动厌氧胶代理
- 03 河北珠状蒸馏单硬脂酸甘油酯现货
- 04 jswpp日本制钢所双螺杆挤出机现货
- 05 上海植物蛋白整蛋白型蛋白粉选购
- 06 日钢所双螺杆塑料造粒机现货
- 07 福建专业冰浆蓄冷系统
- 08 吉林一体式冰浆蓄冷供应商
- 09 山东玻纤增强用**硬脂酸酯技术指标
- 10 宝山区30%高纯氨水