上海440c氮化处理工艺
关键词: 上海440c氮化处理工艺 氮化处理

 2026.09.15
文章来源:
氮化处理加工质量,离不开完备的检测手段支撑,只依靠肉眼完全无法判断氮化层好坏,必须借助专业检测设备,核验硬度、渗层深度、金相组织,才可以确认氮化处理是否达标。成都万可瑞特金属科技有限公司配置维氏硬度计、洛氏硬度计、金相显微镜等全套检测设备,建立规范化检测流程。工件氮化处理完成,不会直接交付,按照批次抽样,同时对工件关键工作面做硬度检测,核查表面硬度是否达到图纸要求;通过金相试样观测,直观查看氮化层实际深度,观察化合物层、扩散层的组织结构,判断氮化层状态。对于复杂结构工件,会针对盲孔、狭缝等容易处理不到位的位置取样检测,避免只检测外表面,忽略内部位置氮化效果。检测记录完整留存,实现加工批次可追溯。不管是单件试样,还是批量氮化处理订单,都落实检测管控,杜绝依靠经验判断产品质量,用检测数据来保障氮化处理交付工件品质。氮化处理减少金属件长期使用中的疲劳损伤。上海440c氮化处理工艺
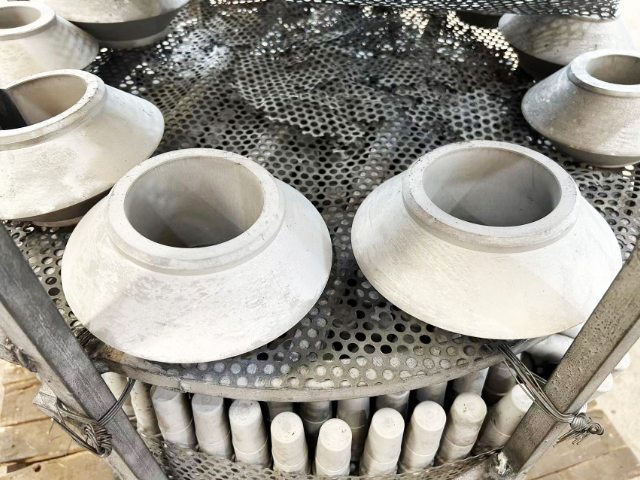
氮化处理的扩散层,是连接表层化合物层和工件基体的过渡区域,扩散层的质量,直接决定氮化层结合牢固程度,如果扩散层发育不足,表层氮化化合物层就容易在外力作用下发生剥落,失去强化作用。成都万可瑞特金属科技有限公司在氮化处理生产中,不只关注表层硬度,同时重视扩散层生长状态,合理调控温度与保温时长,让氮原子充分向基体内部扩散,得到梯度过渡的扩散层。金相检测环节,观察完整氮化层组织,同时查看化合物层和扩散层配比,确认组织状态合理。针对冲击载荷较工件,会适当调控,降低过厚化合物层,强化扩散层支撑作用。很多客户只看表面硬度,忽略扩散层,技术人员沟通中,会讲解氮化层两层结构协同作用逻辑,让客户完整理解氮化处理工艺指标。企业依靠完整的金相检测,把控氮化层整体组织结构,保障氮化层和基体结合牢靠,避免工件使用中表层剥落失效。自贡不锈钢氮化处理方式氮化处理适配各类复杂形状金属件强化加工。
氮化处理加工当中,工件表面油污、切削液残留是常见的工艺干扰因素,很多客户以为工件肉眼看着干净就可以直接进炉,实际上细微的油污残留,高温下会裂解,附着工件表面,阻挡氮原子渗入,造成花斑、局部硬度不足的缺陷。成都万可瑞特金属科技有限公司,建立标准化工件前处理工位,工件入厂清点完成之,统一开展清洗作业,去除切削油、防锈油、机加工碎屑,针对油污偏重工件,增加清洗工序。清洗完成之检查工件洁净状态,确认无油污残留,才允许装炉开展氮化处理。杜绝带着油污直接入炉加工,从源头规避氮化缺陷。部分工件存放时间久,表面产生轻微氧化锈蚀,也会做对应表面处理,保证工件基体充分裸露。前处理工序不追求速度,重视处理质量,把缺陷风险拦截在氮化处理之前,减少工件加工报废概率,为客户降低零部件加工损耗成本。
氮化处理可以和其他热处理工艺组合搭配,实现工件综合性能化,常见就是调质预处理加上氮化处理,调质保障心部强韧,氮化强化表层,做到外硬内韧,很多重载零部件都采用这套复合工艺路线。成都万可瑞特金属科技有限公司可以一站式承接调质加氮化处理整套热处理业务,工件先完成调质,得到强韧基体,之做去应力,去除调质、机加工带来残余应力,再开展工件表面清洁,进炉开展氮化处理。整套复合工艺,每一步工序都做好检测,调质之核查基体硬度,氮化之核查表层渗层硬度,确认基体与表层性能同时达标。部分工件还会在氮化之搭配低温去氢工序,进一步优化工件性能。一站式热处理服务,客户只需要提供工件与图纸技术要求,不用分别对接多家加工厂,减少沟通成本,规避不同加工厂之间工艺衔接出错,保障零部件热处理综合品质。氮化处理工艺稳定,批次间性能一致性好。
西南地区装备制造产业发展迅速,量机械、模具、液压、汽车配套企业,都有氮化处理热处理加工需求,就近选择热处理服务商,可以方便工件送取,也便于现场沟通工艺、试样跟进,缩短项目推进周期。成都万可瑞特金属科技有限公司扎根成都,拥有完整氮化处理加工产线与检测设备,服务四川及周边省市制造企业,客户可以实地到厂区现场沟通工件情况,试样打样沟通更加高效。企业可以承接从新产品研发试样氮化处理,到批量量产工件氮化处理全链条业务,支持工件送货上门,也可以接收物流寄送工件。业务对接时,快速评估工件加工可行性,给到工艺、交付周期、加工相关建议,生产过程中可以按需同步加工进度,完工之做好检测再出货。依托本地化氮化处理热处理配套,助力西南制造企业零部件品质升级,减少热处理供应链的沟通与物流成本。氮化处理专业检测数据支撑,性能可追溯。绵阳不锈钢氮化处理技术
氮化处理严格执行质量标准,杜绝不合格品。上海440c氮化处理工艺
部分工件结构复杂,存在焊接焊缝,带有焊缝的工件开展氮化处理,需要格外留意,焊缝位置材料组织和母材不一样,氮化处理响应效果和基体存在差异,容易出现硬度不均的现象。成都万可瑞特金属科技有限公司接收带有焊接结构工件开展氮化处理业务,前期对接图纸的时候,重点关注焊缝位置,和客户沟通焊缝区域性能预期。焊接工件内部容易留存焊接残余应力,如果没有释放,氮化处理加热过程,残余应力释放,工件有变形风险,一般会建议提前做去应力处理,消除焊接应力之,再进行氮化处理。装炉的时候合理摆放,兼顾母材和焊缝位置气氛流通。氮化处理完成,针对焊缝区域专门抽样检测,核查焊缝位置硬度情况,如实反馈工件氮化之的实际状态,给到客户客观参考。针对焊接构件氮化处理,依靠丰富工艺经验,尽量控制形变,客观呈现工艺效果,服务各类焊接结构件表面强化需求。上海440c氮化处理工艺

- 自贡纯铁退磁处理步骤 2026-09-16
- 泸州铁件退磁处理工艺 2026-09-16
- 自贡钛合金氮化处理技术 2026-09-15
- 绵阳机械部件氮化处理方案 2026-09-15
- 成都40cr氮化处理方式 2026-09-15
- 成都表面氮化处理 2026-09-15
- 苏州钛合金氮化处理要求 2026-09-15
- 上海440c氮化处理工艺 2026-09-15



- 01 吴中区电动PVC快速卷帘门
- 02 浙江工程热模锻压力机技术指导
- 03 新疆PC固定磁盒供应商
- 04 河南ZDLP单座调节阀制造厂家
- 05 河南储能电源电池保护板测试系统
- 06 宁夏桁架桁架机械手推荐
- 07 立式油压机厂家直销
- 08 本地热翘曲量测设备产业
- 09 云南斗提式提升机供应商
- 10 合肥汽车轻量化部件预浸布自动撕膜设备厂家