成都40cr氮化处理方式
关键词: 成都40cr氮化处理方式 氮化处理

 2026.09.15
文章来源:
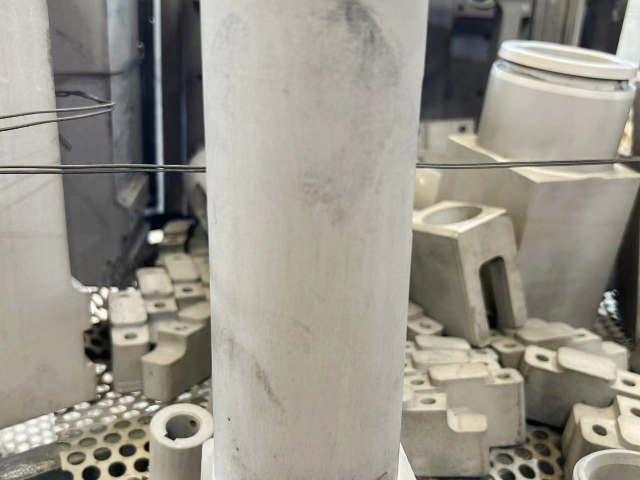
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有限公司有标准化装炉作业规范,装炉工件不能堆叠挤压,工件互相之间预留足够间隙,保障炉内活性气氛可以流通到每一件工件全部表面。件工件做好支撑,分散自重,细长轴件优先悬挂放置,薄壁件采用工装承托。不同材质工件,评估之再同炉加工,避免材质差异干扰氮化效果。盲孔零件孔位合理朝向,防止气体滞留在腔体内部。每炉装炉完成,做好装炉记录,记录工件种类、数量、工装形式。严格的装炉管控,减少同炉工件之间性能差异,保障氮化处理每炉加工品质稳定。氮化处理减少金属件长期使用中的疲劳损伤。成都40cr氮化处理方式
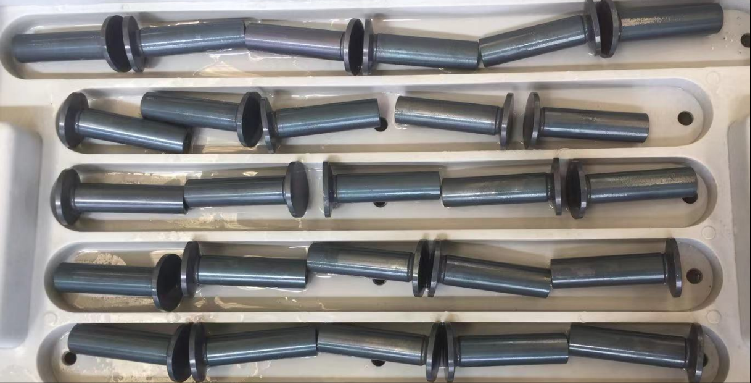
氮化处理区别于传统淬火工艺,整体加工温度维持在五百摄氏度上下,避开钢材高温相变区间,能够有效降低热处理过程中工件翘曲、尺寸偏移的风险,这也是该工艺在精密零部件加工领域被选用的关键原因。成都万可瑞特金属科技有限公司承接不同规格工件的氮化处理业务,无论是细长轴类、薄壁套件,还是批量标准五金构件,都可以匹配适配的氮化加工方案。很多机械零部件既要承受冲击载荷,又要面对持续摩擦损耗,普通加工方式很难同时兼顾心部韧性与表面耐磨属性,氮化处理恰好可以解决这一矛盾,工件基体保留原本的抗冲击能力,表层形成高硬度防护层。在实际加工环节,工件前期调质处理的质量十分关键,调质处理获得稳定基体组织,能够为氮化层提供有力支撑,避免硬化层出现剥落失效问题。企业技术团队拥有多年热处理实操经验,会对接客户充分了解零部件实际工作环境,区分干摩擦、潮湿腐蚀、往复交变载荷等工况差异,针对性调整氮化工艺,完工之逐批开展质量检测,严控渗层指标,为西南地区装备制造企业提供稳定的氮化处理加工配套。上海不锈钢氮化处理尺寸采用氮化表面改性技术,能有效延长金属构件在高温腐蚀环境中的使用周期。
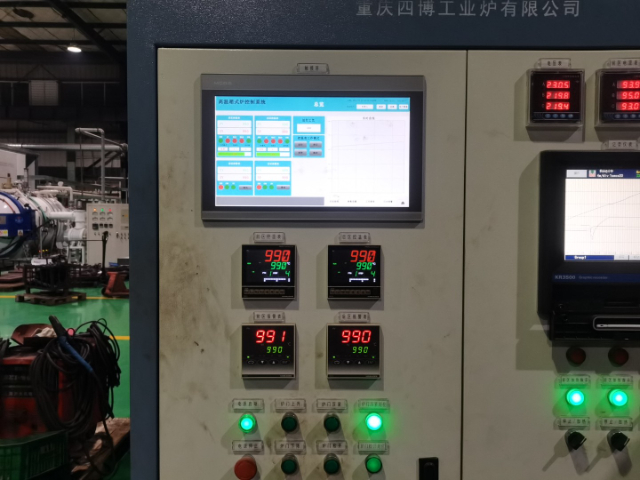
很多制造企业做热处理加工,会担心订单交付周期,氮化处理需要一定保温扩散时间,无法无限压缩加工时长,但是合理的排产规划,可以在保障氮化处理品质前提下,高效响应客户交付需求。成都万可瑞特金属科技有限公司有多台氮化加工设备,可以错峰排产,兼顾试样急单和批量量产订单。业务对接之初,结合工件数量、规格、工艺难度,给到客户务实的交付周期预估,不做脱离工艺规律的时间承诺。工件入厂之快速完成来料核查、除油清洗等预处理工序,合格工件及时安排装炉氮化处理。生产过程做好工序衔接,减少工件待料闲置时间,加工完成时间开展检测,检测合格快速安排出货。同时和客户保持沟通,如果遇到特殊工况,及时同步加工进度。企业立足成都,辐射西南区域,本地客户可以工件上门送取,外地客户支持物流收发,在坚守氮化处理工艺质量底线的基础上,尽力匹配客户项目节点,做好热处理配套服务。
模具类工件经常需要面对反复摩擦挤压,模具型腔位置极易出现磨损拉毛,氮化处理是模具表面强化十分常用的热处理手段,可以有效延长模具使用寿命,降低修模频次。成都万可瑞特金属科技有限公司承接各类模具工件氮化处理加工,针对热作模具、塑胶模具、冲压模具,根据模具的使用温度、受力情况,定制氮化处理方案。模具氮化处理看重渗层均匀性,模具结构复杂,带有深孔、狭缝、盲孔位置,容易出现渗层不到位,在装炉环节技术人员会合理摆放工件,保证炉内气氛可以充分流通到每一处型腔表面,保障各个位置氮化效果均衡。模具氮化处理不可以一味追求渗层越厚越好,过厚的氮化层会提升表层脆性,模具工作时承受冲击就容易发生表层剥落,需要平衡硬度、渗层厚度与韧性三者之间的关系。生产完成对模具关键工作面做硬度检测,确认氮化处理效果达标再交付,助力模具企业减少模具损耗,提升生产加工效率,为西南模具行业提供氮化处理热处理配套支持。氮化处理适配航空发动机零件表面硬化。
盲孔、深孔类结构在机械零件中十分常见,这类结构做氮化处理,很容易出现孔内渗层不足,孔壁硬度不达标的现象,对氮化处理的装炉方式与炉内气氛流通提出更高要求。成都万可瑞特金属科技有限公司在处理带有深孔、盲孔的工件氮化处理时,会结合工件结构优化装炉方案,孔位朝向合理摆放,保证活性氮原子能够顺畅进入孔腔内部,避免孔内气体滞留,造成氮化效果不均。离子氮化模式对于复杂孔洞结构工件适配性较好,辉光放电作用下,孔洞内壁同样可以形成均匀氮化层,改善普通气体氮化部分深孔处理不到位的问题。技术人员前期接收图纸,就会重点关注盲孔、狭缝这类特殊结构,提前评估氮化处理可行性,和客户沟通孔位氮化的预期效果。工件完成氮化处理之,会针对性对孔壁位置抽样检测,核查孔内硬度与渗层状态,不只是检测工件外表面。从前期图纸对接、工件预处理、装炉氮化处理到成品检测,全流程关注复杂结构工件的细节表现,为各类结构复杂的零部件提供靠谱的氮化处理加工。氮化表面处理工艺,适配有高耐磨、高抗蚀及高抗疲劳综合要求的金属零件。苏州440c氮化处理后的硬度
氮化处理提升金属件综合力学性能,延长寿命。成都40cr氮化处理方式
在液压行业,阀芯、阀套、柱塞这类零部件,持续处在往复滑动摩擦状态,对表面耐磨、抗咬合性能要求很高,氮化处理是液压零部件非常重要的表面强化手段。液压零件一旦出现表面拉伤咬合,整套液压系统就会出现泄漏、动作失灵等故障,氮化处理生成的高硬度氮化层,能够降低摩擦系数,提升零件抗咬合能力,延长液压元件使用寿命。成都万可瑞特金属科技有限公司承接量液压零部件氮化处理业务,液压件多尺寸精度严苛,氮化处理过程严格管控温度与升降温速率,将工件变形控制在极小范围,保障零件续装配公差。很多液压零件带有细小孔道,装炉时优化摆放姿态,保障孔道内部也可以获得均匀氮化层。技术人员结合液压零件材质以及介质环境,设定氮化处理工艺,完工之重点检测工作面硬度,核查渗层均匀度。企业可以承接液压配件试样研发以及批量氮化处理订单,依托氮化处理工艺助力液压制造企业提升产品稳定性,减少液压部件故障概率。成都40cr氮化处理方式

- 泸州钛合金氮化处理后的硬度 2026-09-15
- 上海表面氮化处理过程 2026-09-15
- 深圳304氮化处理设备 2026-09-14
- 上海表面氮化处理措施 2026-09-14
- 四川模具氮化处理方式 2026-09-14
- 上海机械部件氮化处理标准 2026-09-14
- 泸州氮化处理哪家好 2026-09-14
- 重庆304氮化处理在线咨询 2026-09-14



- 01 广西方舱医院隔离机维修
- 02 青浦区机械臂碳纤维
- 03 贵州学生音乐凳
- 04 金山区移动式登车桥价格
- 05 江苏高速分切机厂商
- 06 浙江吊袋PGZ系列平板式刮刀下部卸料全自动离心机费用
- 07 安徽可拆式冷却器源头厂家
- 08 深圳芮测电子供应深圳芮测电子代理UFS4.0协议分析仪技术指导
- 09 切削油研磨油净化固液分离机厂家直供
- 10 广东高频振动珩磨机费用