绵阳机械部件氮化处理方案
关键词: 绵阳机械部件氮化处理方案 氮化处理

 2026.09.15
文章来源:
西南地区装备制造产业发展迅速,量机械、模具、液压、汽车配套企业,都有氮化处理热处理加工需求,就近选择热处理服务商,可以方便工件送取,也便于现场沟通工艺、试样跟进,缩短项目推进周期。成都万可瑞特金属科技有限公司扎根成都,拥有完整氮化处理加工产线与检测设备,服务四川及周边省市制造企业,客户可以实地到厂区现场沟通工件情况,试样打样沟通更加高效。企业可以承接从新产品研发试样氮化处理,到批量量产工件氮化处理全链条业务,支持工件送货上门,也可以接收物流寄送工件。业务对接时,快速评估工件加工可行性,给到工艺、交付周期、加工相关建议,生产过程中可以按需同步加工进度,完工之做好检测再出货。依托本地化氮化处理热处理配套,助力西南制造企业零部件品质升级,减少热处理供应链的沟通与物流成本。氮化处理增强机械零件抗冲击与抗咬合能力。绵阳机械部件氮化处理方案
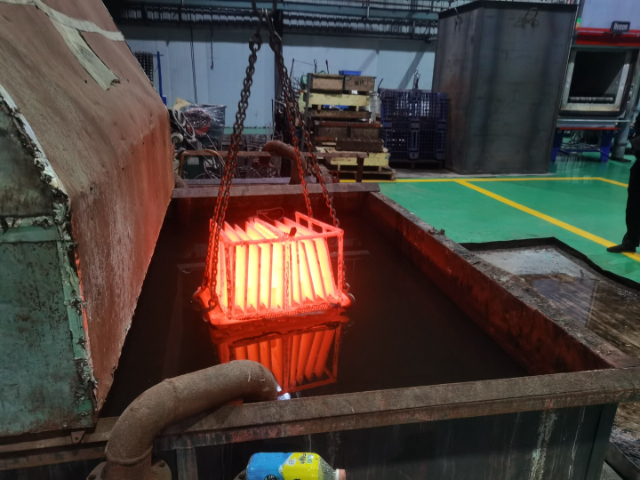
氮化处理作为成熟的金属化学热处理工艺,是在密闭炉体环境中将活性氮原子渗透至钢铁工件表层,生成致密氮化物强化层,在不改变工件心部原有韧性的前提下,提升零部件综合使用性能。成都万可瑞特金属科技有限公司深耕氮化处理加工服务,配备多类型氮化加工设备,针对各类钢材工件开展定制化氮化加工业务。加工前期会完成工件的清洗、除油、去氧化层等预处理工序,工件表面洁净度直接影响氮原子渗透均匀程度,预处理不到位极易出现渗层厚薄不一、局部硬度不达标的情况。依托成熟的生产管控模式,技术人员会结合工件材质、实际工况、图纸技术指标,科学设定氮化温度、保温时长、气氛配比等关键参数,加工全程实时监测炉内状态。经过氮化处理的工件表层硬度得到提升,耐磨性能增强,同时工件变形幅度小,适合精密轴件、阀类零件、小型模具等产品。企业建立完整检测流程,氮化完成借助硬度检测、金相观测等手段核验渗层深度、表面硬度,保障交付工件各项指标匹配客户生产需求,助力机械制造零部件实现更长的服役周期。德阳真空淬火氮化处理作用氮化处理通过 ISO9001 质量体系认证,品质可靠。
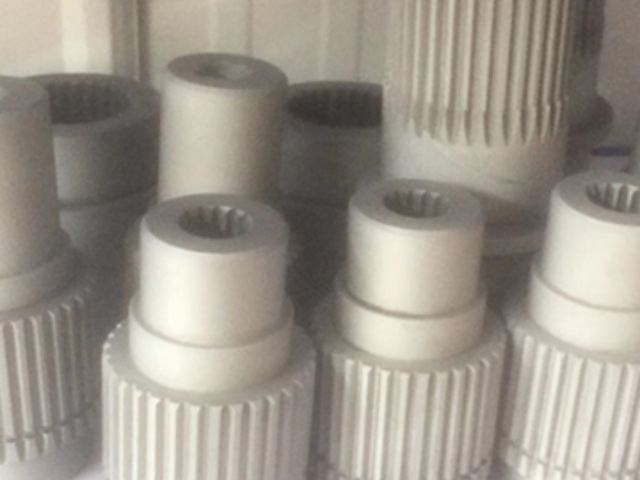
很多制造企业会纠结氮化处理与渗碳工艺该如何选择,二者同属化学热处理,但是工艺温度、工件变形、终性能各有差异,需要结合零部件实际工况进行挑选。氮化处理加工温度更低,工件整体变形量更小,更适合精度要求高,不允许幅续打磨的零部件;渗碳工艺温度更高,可以获得更深硬化层,适合承受巨冲击载荷的工件。成都万可瑞特金属科技有限公司的技术人员在承接氮化处理业务时,会和客户沟通零部件的精度要求、载荷类型、磨损形式,客观分析氮化处理是否匹配产品需求,给到务实的工艺建议。部分零部件也会采用复合热处理思路,先调质保障心部性能,再做氮化处理强化表层。企业具备完善的热处理加工能力,专注氮化处理业务同时,能够结合客户产品情况做好工艺科普,工件从入厂预处理、装炉氮化处理,到期检测出库,严格执行标准化作业,无论是液压元件、传动零件还是模具配件,都能够完成规范化氮化处理加工,助力客户选对热处理方案,提升零部件使用表现。
轨道交通行业很多传动、销轴类零部件,长期往复运行,经受振动、摩擦,部分工况接触潮湿环境,对零部件耐磨、抗疲劳性能有很高标准,氮化处理成为轨道交通配件重要强化工艺之一。成都万可瑞特金属科技有限公司承接轨道交通配套零部件氮化处理业务,轨道交通零部件对批次一致性、可靠性要求严苛,企业严格执行标准化氮化处理生产流程,从工件入厂预处理,炉体工艺参数控制,到成品抽样检测,每一步严格管控。针对尺寸偏的销轴类构件,优化装炉支撑,控制氮化处理形变。依据零部件材质、图纸技术指标设定工艺,加工完成抽取试样,做硬度与金相检测,留存完整生产检测记录,方便批次追溯。企业兼顾试样研发和批量氮化处理订单,以稳定加工品质,服务轨道交通配套制造企业热处理需求。氮化处理表面硬化均匀,无明显硬度差异。
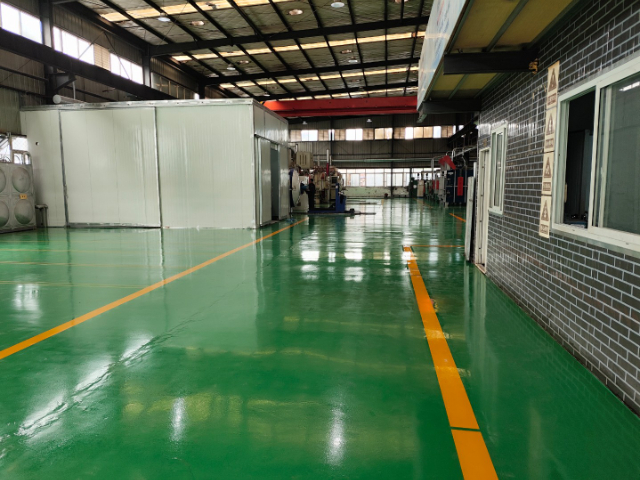
型工件氮化处理,一直属于热处理加工当中的难点,工件体积,炉内温度均匀性、气氛流通、工件自重形变都是需要重点解决的问题,对氮化处理设备与现场工艺经验都提出更高要求。成都万可瑞特金属科技有限公司具备承接尺寸工件氮化处理的能力,车间氮化设备炉膛尺寸可以适配多种型构件。件装炉时科学设计摆放支撑点位,分散工件自重,规避工件受压变形;优化升温程序,低速阶梯升温,让件工件整体温度均匀,避免工件内外温差过产生巨热应力。同时调整炉内气氛供给,保证件各个表面都能够接触充足活性氮原子,防止出现局部渗层不足。件氮化处理保温周期更长,严格按照工艺曲线运行,不随意缩短加工时长。氮化加工结束之缓慢降温,减少件工件冷却应力。完工对工件多个不同位置取样检测,核查不同区域硬度、渗层一致性,保障型工件氮化处理整体品质,服务装备制造行业件强化需求。氮化处理采用环保工艺,生产过程绿色合规。上海机械部件氮化处理工艺
氮化工艺作为表面强化技术,已在各类工业生产制造环节得到落地应用。绵阳机械部件氮化处理方案
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有限公司有标准化装炉作业规范,装炉工件不能堆叠挤压,工件互相之间预留足够间隙,保障炉内活性气氛可以流通到每一件工件全部表面。件工件做好支撑,分散自重,细长轴件优先悬挂放置,薄壁件采用工装承托。不同材质工件,评估之再同炉加工,避免材质差异干扰氮化效果。盲孔零件孔位合理朝向,防止气体滞留在腔体内部。每炉装炉完成,做好装炉记录,记录工件种类、数量、工装形式。严格的装炉管控,减少同炉工件之间性能差异,保障氮化处理每炉加工品质稳定。绵阳机械部件氮化处理方案

- 广州模具氮化处理目的 2026-09-13
- 上海金属氮化处理氮化层深度 2026-09-13
- 四川氮化处理标准 2026-09-13
- 上海离子氮化处理方式 2026-09-13
- 重庆真空高频淬火加工厂 2026-09-12
- 广州模具氮化处理尺寸 2026-09-12
- 泸州工件真空淬火硬度 2026-09-12
- 四川不锈钢真空淬火硬度 2026-09-12


- 01 上海点胶阀哪家强
- 02 重庆小型奶酪生产线厂家价格
- 03 西藏降解竹粉餐具生产设备销售厂家
- 04 小型珍珠棉冲压机供货公司
- 05 乌海多功能真空蒸馏回收机
- 06 上海移动蜘蛛车市价
- 07 浙江变频卷扬机价格
- 08 广西微型电动推杆
- 09 自贡钛合金氮化处理技术
- 10 南阳直燃热风机设计