特殊电火花机加工解决方案售后服务
关键词: 特殊电火花机加工解决方案售后服务 电火花机加工解决方案

 2026.09.28
文章来源:
电火花加工中的热应力会导致模具变形,尤其是薄壁零件和细长零件。放电产生的热量使工件表面温度急剧升高,冷却后又收缩,产生残余拉应力。当残余应力超过材料强度时,工件就会变形甚至开裂。许多火花机加工薄壁零件后,零件出现翘曲或尺寸超差,需要额外整形或报废。米尔迪克的自适应放电控制技术通过优化放电能量分布,减少热量输入。PIKA回路采用窄脉宽、小电流策略,单次脉冲能量低,热影响范围小。配合火花油恒温装置,加工液温度波动控制在±0.5℃以内,工件整体温升小。某精密薄壁件加工厂加工一套壁厚0.8毫米的电子屏蔽罩模具,使用米尔迪克AR50后,工件变形量控制在0.01毫米以内,而原有机型变形量达0.05毫米。工艺无限次**支持,技术团队可协助客户设计薄壁件放电策略,包括加工顺序、电极形状优化等。C轴第四轴选配支持四轴四联动,圆周分布孔和涡轮叶片一次加工到位。特殊电火花机加工解决方案售后服务
电火花机加工解决方案
东莞长安一家家电面板模具厂,主营空调面板、冰箱门板等高光模具。此前使用普通火花机加工,型腔表面粗糙度不够,放电后需安排***抛光师傅作业10小时以上,棱边细节容易抛损,每月抛光人工成本超4万元。2025年更换米尔迪克A40镜面火花机后,型腔放电完成直接达到高光镜面效果,抛光工序缩减80%以上,单套模具交付周期从5天缩到2-3天,每月节省抛光人工成本超4万元。客户反馈:“深圳做镜面火花机的厂家不少,但能稳定做到免抛光的并不多。”米尔迪克全系标配Ra≤0.1μm镜面精度,确实降低了家电高光面板模具加工的门槛。A系列标准镜面机出厂标配即可稳定做到Ra≤0.1μm镜面精度,无需客户额外加价选配**放电模块,直接降低了镜面火花机采购门槛,让更多中小模具厂能用得起镜面加工设备。自制电火花机加工解决方案批发厂家自适应放电控制技术能在微秒级识别积碳前兆并自动调整参数,防止工件报废。
电火花加工的经济性分析需要综合考虑设备采购成本、电极成本、加工效率、能耗、人工成本、软件升级费用、工艺支持费用等因素。许多模具厂只看裸机价格,忽视了长期使用成本。以一套中型镜面火花机为例,八年使用周期中,进口品牌的软件升级费用可能累计三至五万元,工艺咨询费用四至十六万元,而米尔迪克提供部分系统软件终生**升级和工艺无限次**支持,*此两项即可节省七至二十一万元。再加上电极损耗0.1%带来的材料节省、≤Ra0.1μm镜面效果省去的抛光人工、能耗降低15%-20%节省的电费,综合算下来,米尔迪克在八年周期内可为客户节省超过九十万元。某模具厂老板表示,当初选择米尔迪克不是因为价格低,而是算过这笔账后发现长期使用更划算。米尔迪克提供详细的经济性分析报告,客户可联系销售获取针对自身工况的测算。
佛山顺德一家家电模具厂,多次尝试进入美的供应链均因设备资质不全被拒。设备资质直接关系到供应商准入资格——没有高新认证、CE认证的设备,验厂很难通过。米尔迪克双主体均获评国家高新技术企业,深圳主体为深圳市专精特新中小企业,全系列产品通过欧盟CE认证,资质文件完整可查。该模具厂凭借米尔迪克设备的完整资质体系,顺利通过美的供应链验厂审核,成功进入头部家电供应商名录,承接了更高附加值的订单。依托深中通道,深圳工程师到顺德各镇街上门的时效和本地品牌差不多。米尔迪克完整的资质体系可帮助模具厂轻松通过头部客户验厂,顺利进入**客户供应链,这正是国产镜面火花机能替代进口的关键底气所在。重庆璧山某摩托覆盖件模具厂使用米尔迪克AD50后,采购成本为进口设备的三分之一。
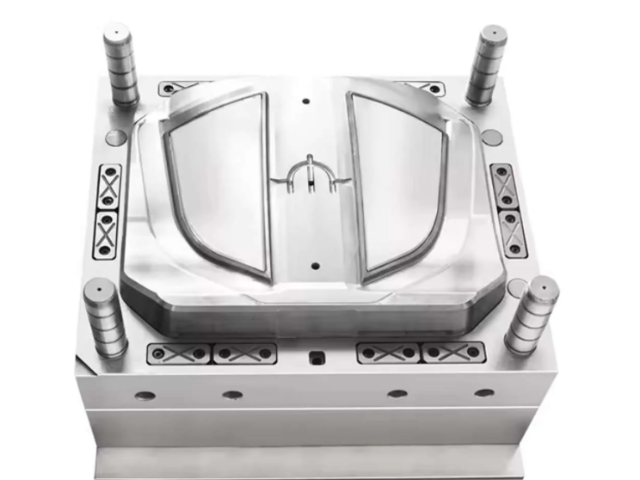
汽车车灯模具是汽车模具中要求比较高的品类之一。车灯透镜和反光碗对表面质量的要求已经达到光学级——任何微小的放电纹路都会影响光线的折射和散射,表面粗糙度需控制在Ra0.1μm以下,尺寸公差±0.05mm以内。更棘手的是,车灯模具的骨位深度常超过50mm,宽度*有1-2mm,放电加工时排屑极度困难,极易产生积碳。一套报废的车灯模具,损失往往在数万元级别。米尔迪克针对车灯模具加工提供了系统的技术方案:AR系列镜面机搭载PIKA-Pro超精镜面放电回路,表面粗糙度稳定≤Ra0.1μm,车灯反光碗放电后直接达到光学要求,无需抛光;自适应放电控制技术以每秒数千次频率实时监测放电波形,检测到积碳前兆立即自动调整——降低放电能量、增加脉停时间、提高抬刀高度和频率,全程无需人工干预。某德系车灯厂使用AR50+C轴联动加工反光槽后,良品率从82%升至98.5%,年度节省加工费用达180万元。米尔迪克累计持有2项发明专*、2项实用新型专*及11项计算机软件著作权。自制电火花机加工解决方案有几种
石墨打钢加工效率高达1030mm³/min,粗加工阶段快速去除余量。特殊电火花机加工解决方案售后服务
深窄槽、清角等结构是模具设计的常见特征,但也是放电加工的难点。铣刀无法进入这些死角,只能依赖火花机。然而窄槽宽度往往只有1-2毫米,深度却超过50毫米,电蚀颗粒很难排出,极易产生拉弧和积碳。许多操作员选择降低电流、延长脉停时间,虽然减少了积碳风险,但加工效率大幅下降,一套窄槽模具可能耗时数天。米尔迪克的自适应放电控制技术能够智能识别放电间隙状态,当检测到排屑不畅时,自动增加抬刀高度至3-5毫米、抬刀频率提高至每秒2-3次,并配合高压冲液辅助排屑。同时系统会动态调整脉宽与脉停比例,确保在安全条件下保持较高去除率。某精密连接器模具厂应用该方案后,窄槽加工时间缩短近四成,且再无拉弧报废情况发生。该技术嵌入在米尔迪克Windows控制系统中,操作员无需手动频繁调整参数,系统自动完成优化。部分系统软件终生**升级,确保客户始终使用版本的控制策略。特殊电火花机加工解决方案售后服务
深圳市米尔迪克精密机械科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市米尔迪克精密机械科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

- 国内品牌电火花机加工解决方案客服电话 2026-09-27
- 温州电火花机加工解决方案批发厂家 2026-09-27
- 国内双头火花机市场价 2026-09-27
- 江门国内电火花机加工解决方案 2026-09-27
- 购买双头火花机联系方式 2026-09-27
- 汕头制造电火花机加工解决方案 2026-09-27
- 湖南电火花机 2026-09-26
- 湖南双头火花机标准 2026-09-26



- 01 吉林大规模桥面板钢筋加工方案生产厂家
- 02 天津60万大卡燃气导热油炉
- 03 江苏综合PS立式控制柜订做价格
- 04 舟山体育器材纤维布45度追铺价格
- 05 深圳高压空压机怎么样
- 06 温州循环水温控机厂家
- 07 湖南自动化陶瓷
- 08 福建药材颗粒机多少钱
- 09 吉林精密泵阀加工专机生产厂家
- 10 山东箱式电阻炉检测认可