加工焊接类零件厂家
关键词: 加工焊接类零件厂家 焊接类零件

 2026.10.12
文章来源:
大型桥梁钢箱梁的现场焊接作业面临诸多困难,特别是跨海大桥的钢箱梁需要在海边高盐雾环境中进行焊接,钢板厚度通常达到30-50mm,采用多丝埋弧焊工艺进行拼接,焊接前必须搭建防风防雨棚并严格控制环境湿度,使用低氢高韧性焊丝,通过优化焊接顺序来控制整体变形,每条焊缝都要进行外观检查、超声波检测和磁粉检测,关键受力部位还要进行CTOD断裂韧性测试,焊接完成后需立即进行防腐涂装,所有焊接工艺都必须通过焊接工艺评定试验,确保桥梁在设计寿命内不会出现焊接相关的结构问题。为机械装备、钢结构等领域提供焊接类零件一站式解决方案,从图纸到成品全程把控。加工焊接类零件厂家
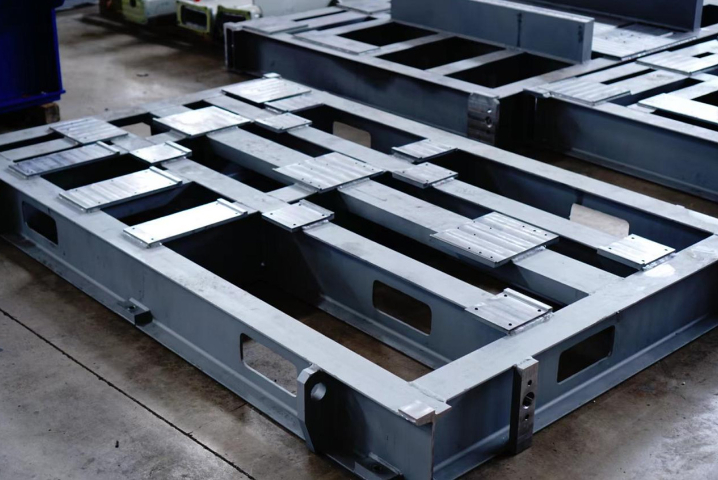
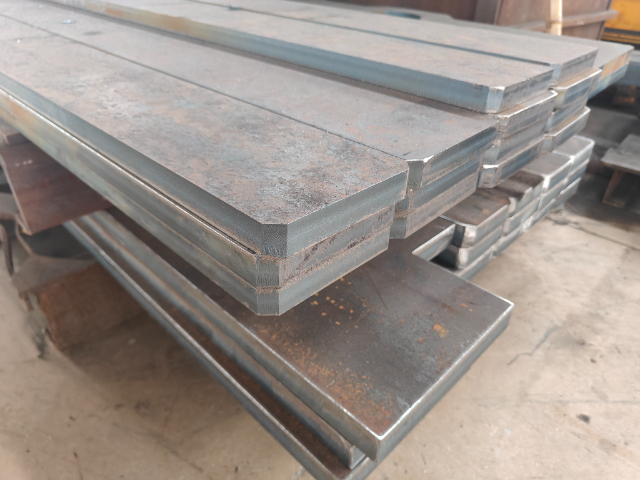
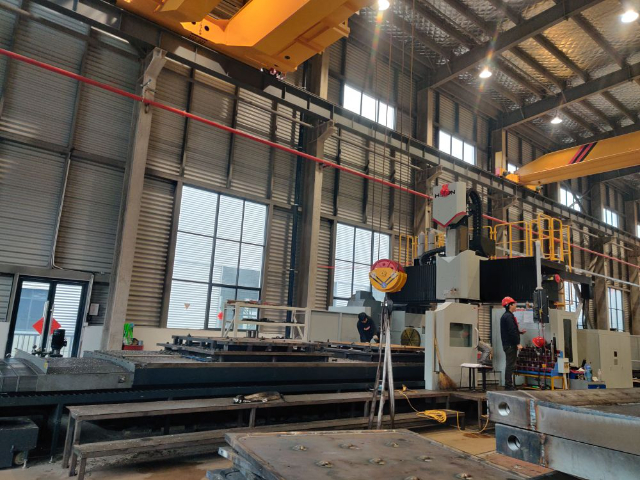
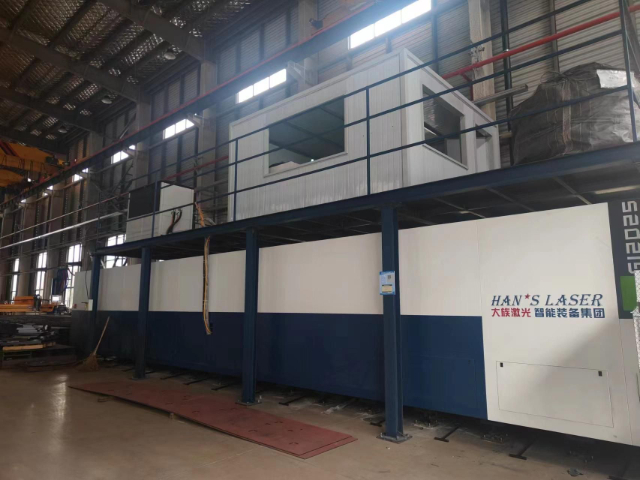
在大型精密焊接构件的制造领域,材料的前期处理与预处理是决定极终焊缝质量与结构完整性的基石,我们必须对即将进行焊接的厚板或异形结构件进行极为严谨的预处理,这包括使用大型数控切割设备或激光切割机确保坡口尺寸的精确性,其角度、钝边公差需控制在正负,同时利用喷砂或抛丸工艺彻底清理待焊区域及两侧至少20毫米范围内的氧化皮、铁锈、油污及水分,直至露出均匀的金属光泽,并通过磁粉或渗透检测确保预处理表面不存在微裂纹等缺陷,因为任何残留的杂质在后续超过1500摄氏度的高温电弧下都会气化或熔入熔池,从而可能引入气孔、夹渣甚至氢致裂纹等致命缺陷,对于高强钢或特种合金材料,还需严格控制预热温度,使用数字式红外测温多点监控,确保母材整体达到工艺要求的80至150摄氏度区间,以降低焊接冷却过程中的淬硬倾向和应力集中,这一整套预处理流程的严格执行,看似繁琐耗时,实则是保障后续自动化焊接过程稳定、焊缝力学性能达标、避免批量返工甚至结构失效的先决条件,尤其在涉及海上平台风电塔筒、重型工程机械骨架或大型压力容器等关乎生命安全的重载结构制造中,其重要性怎么强调都不为过。 江苏大型焊接类零件机械设备底座公司专业研发团队深耕焊接工装设计与工艺改良,具备极强的新型焊接零件定制开发能力。
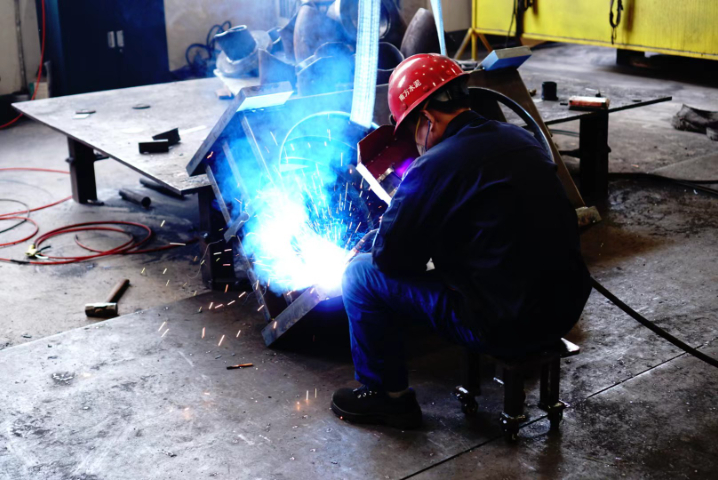
当制造大型变压器用的铝合金散热片阵列时,需要将1200片厚度只1.5毫米的散热片以3毫米间距焊接到主管道上——我们采用的激光摆动焊接配合视觉伺服系统,通过振镜控制激光束以“∞”字形轨迹扫描焊缝,束斑直径在0.3-1.2毫米间智能调节;特别开发的铝合金用保护气幕(氩气+0.03%氢气)将焊缝气孔率控制在0.01%以下;通过神经网络算法预测每个散热片焊接时的热积累效应,动态调整焊接速度(范围1.5-3.2m/min)与激光功率(1.2-2.8kW),确保所有1200个焊点的熔深一致性偏差小于±0.08毫米,整个散热器组的流阻测试显示各流道流量偏差不超过±3.5%。
核燃料后处理设备中的不锈钢焊接需要极高的清洁度要求,特别是接触放射性物质的容器和管道,必须采用高纯氩气保护的自动TIG焊工艺,焊前对母材和焊材进行严格的脱脂清洗,焊接过程中保持稳定的气体保护,防止任何氧化物夹杂产生,所有焊缝必须达到单面焊双面成型的质量要求,并进行100%射线检测和渗透检测,关键部位还需进行铁素体含量测定和晶间腐蚀试验,焊接完成后对设备内表面进行电解抛光处理,降低放射性物质附着风险,这种焊接工艺对环境和操作过程的洁净度控制极为严格。4名研发人员持续优化焊接工艺,改良工装夹具,攻克异形、厚板焊接加工难点。
在保证质量的前提下,通过工艺创新与生产流程优化来降低大型焊接结构的制造成本,是我们持续追求的竞争力来源,这并非意味着偷工减料,而是通过更科学的方法提升效率、减少浪费,例如,推广使用高效率的金属粉芯焊丝或双丝埋弧焊工艺,在同等时间内熔敷更多的金属,缩短建造周期;优化下料套料软件,在数控切割时比较大限度提高钢板利用率;设计通用的模块化焊接平台,减少用工装的投入与更换时间;推行“一次做对”的质量文化,减少昂贵的返修、矫正甚至报废损失;利用离线编程与仿真,在虚拟环境中验证焊接顺序与工装方案,避免现场试错成本,这些系统性降本举措,建立在对焊接技术、生产管理和工业工程的深度融合之上,使我们能够在激烈的市场竞争中,为客户提供性价比比较好的解决方案,实现双赢。 熟练掌握弧焊点焊等多种焊接工艺技术。宝山区附近焊接类零件机械设备机架
3名专业检验员全程质检,核验焊缝强度、外观与尺寸,严格把控焊接零件成品质量。加工焊接类零件厂家
在航空航天、轨道交通及重型机械等高级制造领域,焊接类零件的质量直接决定了整体结构的可靠性与寿命,例如航空发动机燃烧室采用的镍基合金多层焊接组件,需要通过精密控制脉冲电弧的电流波形和保护气体配比,确保,同时采用工业CT进行三维缺陷扫描以检测微米级气孔,而针对大型挖掘机回转支承的异种钢焊接,则需运用窄间隙埋弧焊工艺配合预热300℃的梯度降温技术,以平衡高碳钢与低合金钢之间的热膨胀系数差异,极终使焊缝在-40℃低温冲击测试中达到45J以上的韧性指标。 加工焊接类零件厂家

- 湖州大型激光切割加工 2026-10-28
- 滁州本地龙门加工机械设备机架 2026-10-28
- 池州大件精密切割激光切割加工 2026-10-28
- 无锡定制激光切割加工45钢板零割 2026-10-28
- 宣城本地激光切割加工报价 2026-10-28
- 杭州加工焊接类零件换热器壳体 2026-10-28
- 嘉定区附近焊接类零件机械设备底座 2026-10-28
- 常州附近焊接类零件机械设备机架 2026-10-28



- 01 山东燃气比例阀哪个品牌好
- 02 真空伺服压机设计
- 03 衢州全钢试剂柜定制
- 04 东莞锰酸锂磁选机现货
- 05 12伏房车空调品牌
- 06 汽车配件装配机器人轨迹规划
- 07 山西35kv供电监控系统成套
- 08 半导体视觉检测软件多少钱
- 09 陕西管材激光切割机厂家
- 10 河北底坑检修箱电梯配件批发