嘉定区附近焊接类零件机械设备底座
关键词: 嘉定区附近焊接类零件机械设备底座 焊接类零件

 2026.10.28
文章来源:
液压油缸的焊接类零件虽然结构相对简单,但对焊缝的致密性要求极高,缸筒与端盖的环缝焊接通常采用双面埋弧焊工艺,焊接前要进行严格的坡口加工和清洁处理,使用H08Mn2SiA焊丝配合SJ101焊剂,焊接电流控制在550-650A范围,焊接速度保持在28-32cm/min,确保焊缝熔深达到壁厚的70%以上,焊后要进行100%超声波检测,关键产品还要进行水压试验,试验压力为工作压力的,所有焊接接头都要进行宏观金相检验,验证其无未熔合、夹渣等缺陷。这种严格的质量控制确保了液压油缸在300Bar高压下长期工作不发生泄漏失效。焊接类零件加工严格遵循工艺标准,每道焊缝经无损检测,杜绝虚焊、漏焊等隐患。嘉定区附近焊接类零件机械设备底座
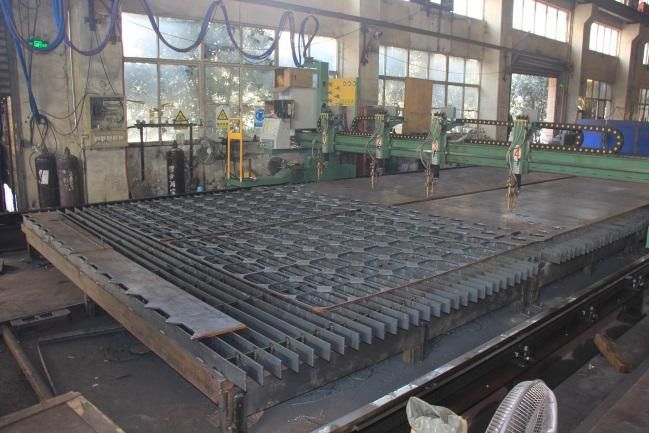
化工设备中的大型钛制压力容器焊接需要特殊的环境控制,钛材在高温下极易与氧、氮等元素反应导致性能下降,因此必须在充氩保护舱内进行焊接,采用高纯度氩气保护的TIG焊工艺,焊前对坡口及附近区域进行严格的化学清洗,焊接过程中保持足够的拖罩保护,确保焊缝和热影响区在400℃以上都处于惰性气体保护中,焊后对焊缝进行100%射线检测和渗透检测,所有焊接接头还需进行弯曲试验和微观金相检查,确保无气孔、裂纹和α相污染层等缺陷,这种焊接工艺对操作环境和焊工技术水平要求极高。安徽本地焊接类零件变压器油箱6m龙门加工设备可一体成型中大型焊接工件,无需分段拼接,杜绝二次焊接累积误差。
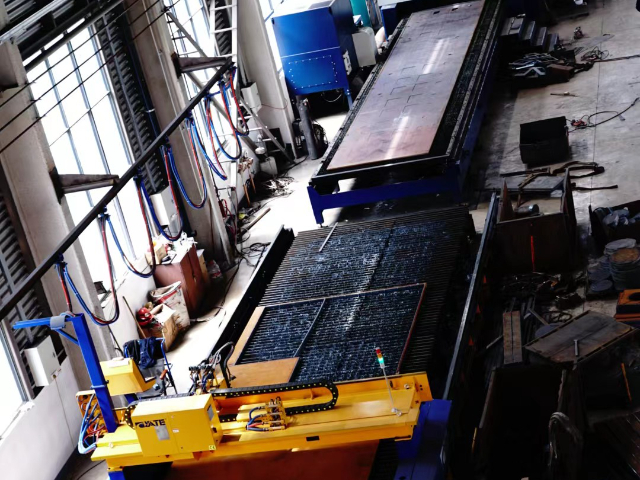
核燃料后处理设备中的不锈钢焊接需要极高的清洁度要求,特别是接触放射性物质的容器和管道,必须采用高纯氩气保护的自动TIG焊工艺,焊前对母材和焊材进行严格的脱脂清洗,焊接过程中保持稳定的气体保护,防止任何氧化物夹杂产生,所有焊缝必须达到单面焊双面成型的质量要求,并进行100%射线检测和渗透检测,关键部位还需进行铁素体含量测定和晶间腐蚀试验,焊接完成后对设备内表面进行电解抛光处理,降低放射性物质附着风险,这种焊接工艺对环境和操作过程的洁净度控制极为严格。
风电塔筒作为支撑风机**部件的关键结构,其制造精度和可靠性直接影响整机运行稳定性。焊接零件加工在这一过程中发挥着至关重要的作用,主要体现在三个方面:精度控制、强度优化和装配保障。风电塔筒通常由多段筒节焊接而成,焊接变形和残余应力会导致法兰平面度超差,进而影响塔筒的垂直度和齿轮箱安装精度。通过大型龙门加工中心对焊接法兰进行精密铣削,可将平面度控制在,确保塔筒分段的高精度对接。同时,针对门框、电缆支架等焊接附件进行二次加工,能有效消除热变形影响,保证螺栓孔位和装配尺寸的一致性。在强度优化方面,焊接接头的坡口加工和焊缝余量处理直接影响结构疲劳寿命。采用高刚性机床对焊缝区域进行精细化铣削,可减少应力集中,提升塔筒在复杂风载下的抗弯性能。此外,通过自动化检测与补偿加工技术,能够动态修正焊接变形,***降低后续矫正工序的成本。随着风电大型化趋势加速,焊接零件的高效高精加工已成为塔筒制造的**环节,为行业迈向更高可靠性和更低度电成本提供关键技术支撑。 复杂结构焊接类零件定制我们经验丰富。
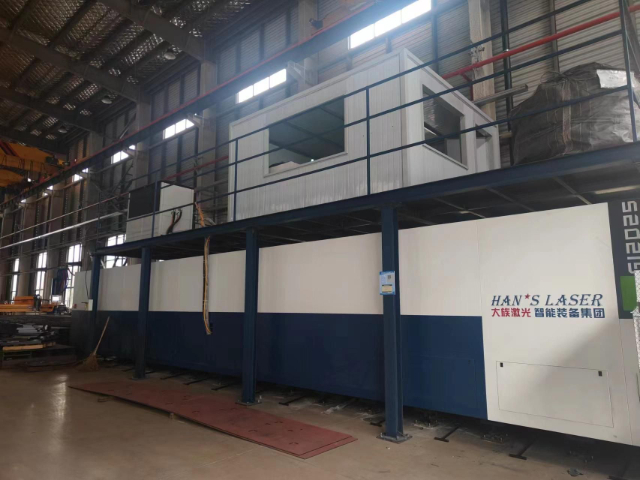
从合同评审到极终发运的全流程信息可追溯性体系,是大型精密焊接件,特别是应用于核电、防护、航空等关乎国计民生关键领域产品的强制性要求,我们为每一个生产订单建立*的身份标识码,该码贯穿从材料入库复验(记录炉批号、力学性能报告)、下料切割、坡口加工、组对尺寸记录、焊接过程参数(每台焊机配备数据记录仪,记录电流、电压、速度、热输入)、焊材批号与烘烤记录、预热/层间温度监控曲线、无损检测报告与底片数字存档、焊后热处理曲线、极终尺寸检验报告直至涂装发货的所有环节,所有数据实时录入制造执行系统(MES),形成不可篡改的电子档案,这份详尽的“出生证明”不仅在产品全生命周期内可供查询,一旦未来在服役中出现任何问题,都能迅速回溯到生产过程中的每一个细节,进行精细的责任界定与根因分析,这套严密的追溯体系不仅是一种质量管理工具,更是我们对客户、对社会承担长期责任的一种庄严承诺,是品牌信誉的数字化基石。 4名研发人员持续优化焊接工艺,改良工装夹具,攻克异形、厚板焊接加工难点。湖州定制焊接类零件机械设备机架
注重焊接类零件的工艺创新,持续升级设备与技术,为客户提供更优焊接解决方案。嘉定区附近焊接类零件机械设备底座
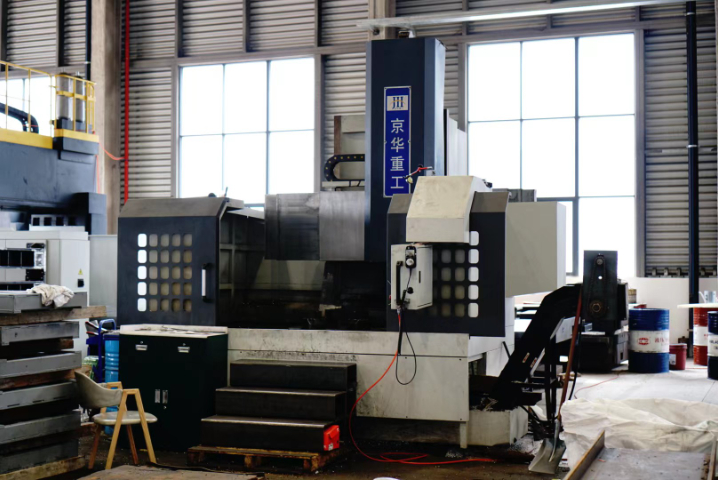
焊接类零件在机械制造、工程机械、轨道交通及能源装备等领域应用***,其加工过程需兼顾结构强度、尺寸精度及工艺稳定性。相较于整体铸造或锻造件,焊接结构具有设计灵活、材料利用率高、生产周期短等优势,尤其适用于大型或异形构件的制造。然而,焊接变形、残余应力及热影响区(HAZ)性能变化等问题也给后续加工带来挑战。在焊接类零件的机械加工中,龙门加工中心凭借其高刚性和大工作台优势,成为关键设备。加工时需重点关注:①变形控制,通过优化焊接顺序、预置反变形量或采用振动时效工艺降低残余应力;②工艺适配性,选用耐磨刀具(如硬质合金或CBN)应对焊缝区硬度不均问题;③装夹策略,采用柔性夹具或在线测量补偿技术,避免因刚性不足导致的二次变形。此外,激光跟踪仪或三维扫描技术的应用可实现焊接与加工的一体化数据闭环,进一步提升复杂焊缝结构的加工精度(可达IT8级)。未来,随着智能焊接机器人、增材制造(WAAM)与五轴加工技术的协同发展,焊接类零件正朝着“焊-铣复合加工”方向演进,在保证结构强度的同时实现更高效率与精度。 嘉定区附近焊接类零件机械设备底座

- 无锡定制激光切割加工45钢板零割 2026-10-28
- 宣城本地激光切割加工报价 2026-10-28
- 杭州加工焊接类零件换热器壳体 2026-10-28
- 嘉定区附近焊接类零件机械设备底座 2026-10-28
- 常州附近焊接类零件机械设备机架 2026-10-28
- 嘉定区焊接类零件机械设备机架 2026-10-28
- 常州附近激光切割加工厂家 2026-10-27
- 滁州大功率切割激光切割加工报价 2026-10-27



- 01 汽车配件装配机器人轨迹规划
- 02 河北底坑检修箱电梯配件批发
- 03 中山小型冷弯成型机销售
- 04 大风量管道风机改造方案
- 05 广东食品工业搅拌罐联系电话
- 06 南通无人自动售货机销售
- 07 本地冷凝机组市场价格
- 08 丙烯运输车注意事项
- 09 水冷机不锈钢管感应钎焊装置
- 10 智能型多合一气体检测仪安装调试