浙江铝合金压铸件厂
关键词: 浙江铝合金压铸件厂 压铸件

 2026.10.19
文章来源:
固定护罩铝压铸全程执行温控管控,避免铝液冷隔导致的成型瑕疵。从铝液熔炼、转运到模具预热的全流程,我们都配置了多点位温度传感器实时监测,将铝液温度、模具工作温度稳定控制在工艺要求的比较好区间内。稳定的温度环境可以让铝液在填充复杂型腔时保持良好的流动性,不会在填充中途提前冷却形成冷隔纹、流痕等外观缺陷,**终成型的护罩表面完整均匀,力学性能分布一致,不会出现局部强度不足的问题。固定护罩铝压铸全程执行温控管控,避免铝液冷隔导致的成型瑕疵。从铝液熔炼、转运到模具预热的全流程,我们都配置了多点位温度传感器实时监测,将铝液温度、模具工作温度稳定控制在工艺要求的比较好区间内。稳定的温度环境可以让铝液在填充复杂型腔时保持良好的流动性,不会在填充中途提前冷却形成冷隔纹、流痕等外观缺陷,**终成型的护罩表面完整均匀,力学性能分布一致,不会出现局部强度不足的问题。固定护罩压铸件出厂前经过盐雾测试,满足户外长期耐腐蚀要求。我们按照工业级盐雾测试标准,对每批次的压铸件抽样开展连续数百小时的盐雾试验,同时配合表面阳极氧化处理,在护罩表面形成一层致密的氧化保护膜。悬浮传感壳体铝件选用A380国标铝合金材质,导热性能优异,可快速导出传感运行热量。浙江铝合金压铸件厂
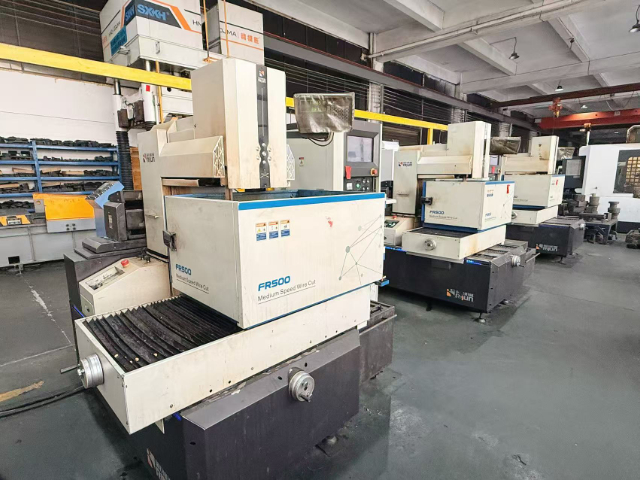
咖啡壶压铸追求薄壁均匀,实现高效热传导与美观。现代咖啡壶设计趋向于轻量化与精致化,这对压铸工艺提出了更高要求。通过优化模具流道设计与压射参数,可以实现壁厚均匀且极薄(如≥0.8mm)的壶身成型。均匀的薄壁结构不*减轻了整体重量,还确保了热量在壶体内的快速、均匀传导,避免局部过热影响咖啡风味。同时,薄壁压铸能呈现出流畅的线条与精致的表面质感,满足消费者对产品美学与实用性的双重期待,体现了压铸工艺在厨具领域的精湛应用。
浙江打草机头压铸件供应浅煎铝件表面无明显流痕暗纹,可直接进行阳极氧化处理,成品色泽均匀饱满。
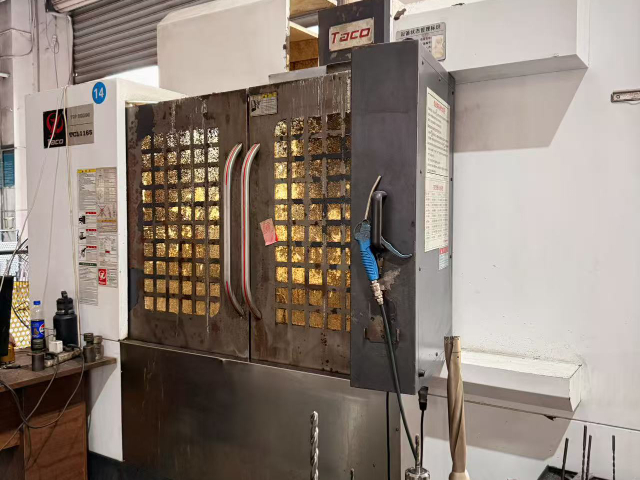
支架铝压铸配套真空引气工艺,大幅降低支架内部气孔率提升结构强度。在铝合金液填充进支架模具型腔的瞬间,设备的真空系统会在0.3秒内将型腔内的残余空气抽出,同时提前对熔融铝液进行氩气精炼除气处理,将铝液内部的氢气含量控制在0.1ml/100g铝以下。这套工艺可将支架铸件的整体孔隙率降至3%以内,远低于行业常规的6%标准,支架内部不存在分散性的暗气孔缺陷,后续进行攻丝、钻孔等二次加工时不会出现局部崩裂。即便在户外强风、重载的长期工况下,低气孔的铝压铸支架也不会出现应力集中断裂的问题,整体使用寿命比普通压铸支架提升40%以上。
支架模具采用随形冷却水路布局,将支架成型周期压缩30%提升生产效率。借助3D打印增材制造技术,模具内部加工出完全跟随支架轮廓走向的异形冷却水道,彻底突破传统直孔冷却水路无法覆盖复杂厚壁部位的限制,水道与型腔表面的距离均匀控制在12-15mm。生产过程中,冷却水可以均匀带走支架各个厚壁部位的热量,让铝合金铸件的冷却速度大幅提升,原本需要70秒的完整成型周期可压缩至50秒以内。均匀的冷却温度场还避免了支架局部因热应力不均产生的翘曲变形,支架成型后的整体形变量可控制在0.1mm以内,无需后续大量的人工校形工序,单台压铸机的日产能可提升近三分之一,生产效率***提升。奶锅铝产品内壁预留食品级不粘涂层附着基面,涂层附着力强不易脱落。
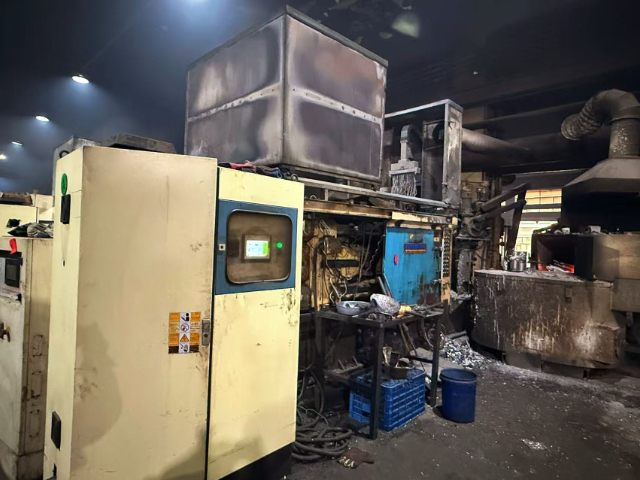
支架模具做整体渗氮硬化处理,正常工况下模具使用寿命可达12万模次。在模具的型腔、型芯、浇口等直接与高温铝液接触的部位,通过离子渗氮工艺在表面生成一层高硬度的氮化硬化层,表面硬度可提升至HRC62以上,大幅增强模具表面的抗粘铝、抗冲刷磨损能力。长期连续生产过程中,铝合金液不会在模具型腔表面粘连结垢,型腔表面始终保持光洁状态,压铸件的表面质量长期稳定。同时渗氮处理还能强化模具的抗热疲劳性能,避免冷热交替工况下模具表面出现早期龟裂,相比未做渗氮处理的普通支架模具,使用寿命提升2倍以上,大幅摊薄了大批量生产时的单件支架模具成本。浅煎铝压铸全程配备真空引气辅助,铸件致密度大幅提升,支持后续焊接加工。铝压铸件生产厂家
支架铝压铸配套真空引气工艺,大幅降低支架内部气孔率提升结构强度。浙江铝合金压铸件厂
固定护罩铝压铸选用高纯铝合金原料,实现轻量化与高韧性的平衡。我们严格筛选牌号合规的铝合金锭,搭配合理的元素配比调整,在保证护罩整体重量远低于钢制护罩的前提下,大幅提升工件的抗冲击性能。铝液熔炼过程中同步开展除气除渣处理,有效去除熔体中的杂质与氢气,避免成型后工件出现砂眼、气孔等问题。**终产出的铝压铸固定护罩,既可以减轻设备整体负载,又能在受到硬物撞击时不易变形开裂,适配各类精密设备的防护需求。
固定护罩压铸件经过去毛刺抛光处理,表面光洁度可达Ra1.6标准。工件从压铸模取出后,我们依次通过振动去毛刺、人工精修、镜面抛光三道工序,彻底***分型面、边角处的飞边毛刺,同时优化护罩外表面的平整度。处理完成后的压铸件边缘顺滑无锐边,不会在安装或日常维护过程中划伤操作人员,高光洁度的表面还能减少灰尘、油污的附着,降低后续设备清洁维护的工作量,长期使用也能保持外观整洁光亮。 浙江铝合金压铸件厂
永康市福源模具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

- 煎盘压铸件厂家 2026-10-19
- 蛋糕转盘压铸件工厂 2026-10-18
- 浙江普拉提床配件压铸件价格 2026-10-18
- 浙江阀门压铸件生产 2026-10-18
- 浙江前盖压铸件加工厂家 2026-10-17
- 打草机头压铸件加工 2026-10-17
- 铝压铸件铝合金 2026-10-17
- 浙江执手压铸件生产厂家 2026-10-16



- 01 江西单人工作台价格
- 02 安徽慢速卷扬机规格
- 03 吉林 穿管ADSS光缆哪家好
- 04 江苏筒体型号
- 05 智能PCBA清洗机
- 06 双级干式真空泵压力范围
- 07 上海船舶用油压机解决方案
- 08 惠州药芯焊丝分装绕线机报价
- 09 鞍山变频式感应加热器价格
- 10 数显恒流泵