扣板压铸件加工源头工厂
关键词: 扣板压铸件加工源头工厂 压铸件

 2026.10.21
文章来源:
底板铝压铸加工在材料选择上具有明确的指向性,其中ADC12(Al-Si-Cu系)合金因其***的综合性能而成为行业优先。该合金含有约10%的硅元素,***提升了铝液的流动性与铸造性能,使其能够轻松填充底板复杂的薄壁结构与加强筋,同时有效降低热裂倾向。此外,适量的铜元素增强了铸件的切削加工性与机械强度,使其在后续CNC加工中不易产生粘刀现象,并能承受一定的装配应力与工作环境载荷。在熔炼环节,还需通过精炼剂除气与陶瓷过滤网除渣,确保铝液纯净度,从源头上减少气孔与夹杂物缺陷。底板铝压铸加工对材料成分的精细把控,不*保障了铸件的致密性与气密性,也为后续的阳极氧化、喷粉等表面处理奠定了良好的基材基础,实现了功能性与美观性的统一。悬浮传感壳体压铸件采用高硅铝合金压铸成型,具备优异的结构强度与抗冲击性能。扣板压铸件加工源头工厂
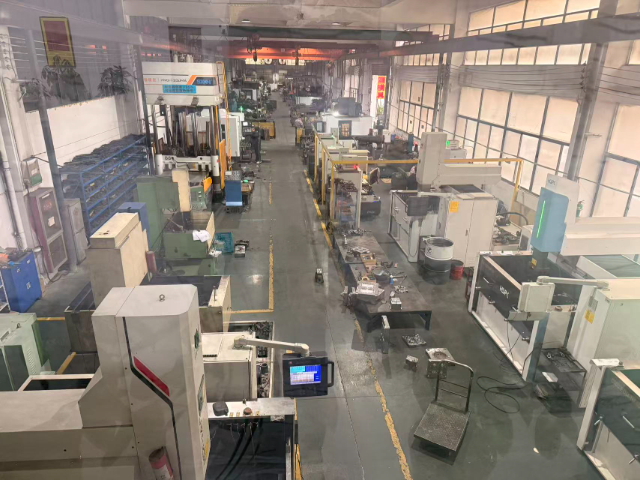
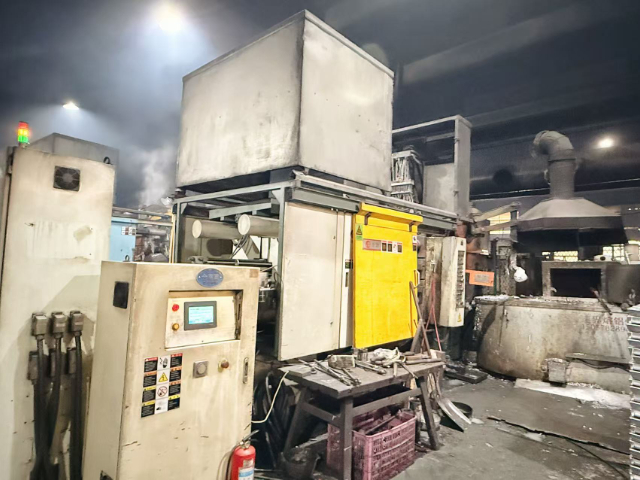
底板铝合金压铸的质量高度依赖于工艺参数的精细调控,其中模温与压射速度是两大**要素。在压铸过程中,铝液温度通常需控制在700℃至750℃之间,而模具温度则需维持在200℃至350℃的合理区间。若模温过低,铝液流动性变差,极易在型腔内形成冷隔或流痕等表面缺陷;反之,模温过高则会导致冷却时间延长,增加铸件变形风险。同时,压射速度决定了铝液填充型腔的流态,过快的填充速度虽能缩短成型周期,但容易卷入空气形成气孔,并对模具造成冲刷损伤。因此,底板铝合金压铸必须通过自动化设备对温度与压力进行实时监测与闭环控制,确保铝液在高压下平稳、快速地充满型腔,从而获得内部组织致密、无缩孔气孔的***铸件。扣板压铸件加工源头工厂悬浮传感壳体压铸件内置随形冷却水路,成型周期缩短15%,铸件内部缩松率大幅降低。
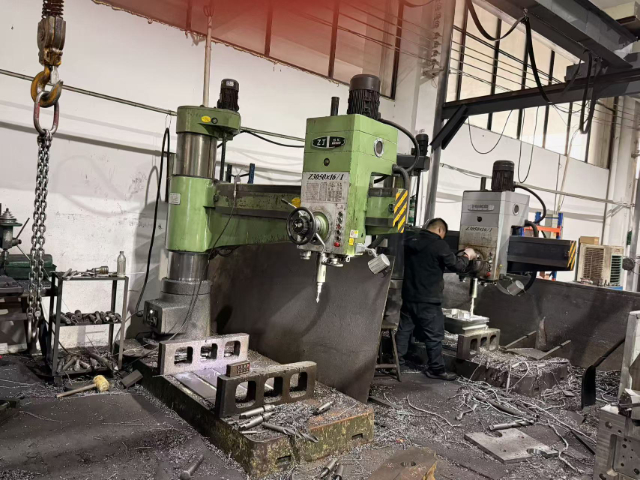
左右滑块铝件在脱离压铸模具后,往往无法直接满足**装备的装配要求,必须经过CNC精密加工以消除铸造公差。尽管压铸工艺能够实现较高的尺寸精度,但受限于模具磨损、热膨胀及脱模斜度等因素,关键配合面的尺寸公差仍需控制在±0.02mm甚至更严苛的范围内。此时,数控加工中心便承担起“二次精修”的重任,通过五轴联动铣削对滑块的导向面、安装孔及密封槽进行超精加工。此外,为了抑制铝屑粘附并提升耐磨性,加工后的滑块表面还需进行TD处理或DLC涂层等表面改性工艺。这一系列后处理工序不*弥补了压铸成型的固有局限,更赋予了左右滑块铝件在高频振动、长期摩擦等恶劣工况下的尺寸稳定性与使用寿命,是保障精密传动系统可靠运行的关键环节。
底板铝压铸加工后的表面处理是提升产品附加值与功能性的关键工序。刚脱模的铸件表面常残留脱模剂、氧化皮及微小毛刺,需先通过喷砂或振光处理进行均匀清理,获得一致的哑光质感并暴露基材缺陷以便后续修整。对于有外观要求的底板,可进行阳极氧化处理,在表面生成致密氧化膜,***提升耐腐蚀性与耐磨性,同时支持多种着色方案;若需更高防护等级,则采用粉末喷涂或液体喷漆,形成厚实均匀的涂层,有效隔绝水汽与化学介质。部分精密底板还需进行CNC去毛刺与边缘倒角,消除应力集中点,提升装配安全性。底板铝压铸加工通过这一系列精细化的后处理流程,不*满足了客户对表面粗糙度、颜色一致性及环境耐受性的严苛要求,更将基础铸件转化为具备高附加值的终端功能部件。奶锅压铸件采用高压注入一次成型工艺,大幅减少后续机械加工余量。
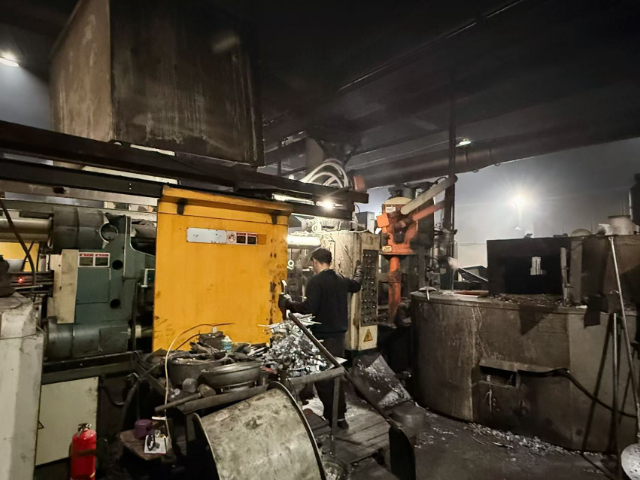
奶锅铝产品内壁预留食品级不粘涂层附着基面,涂层附着力强不易脱落。奶锅铝产品在压铸成型后,会对内壁进行专门的表面粗化预处理,形成均匀的微观附着基面,为后续喷涂食品级不粘涂层提供较好的附着基础。经过该工艺处理的基面,能让不粘涂层与铝合金基材的结合力提升40%以上,日常使用中即使使用硅胶铲、海绵反复擦洗,也不会出现涂层成片脱落的问题。同时该基面完全符合食品接触安全标准,不会在涂层与基材之间残留有害杂质,搭配不含PFOA的食品级不粘涂层,完全满足宝宝辅食、热奶等对卫生要求较高的使用场景。ADC6材质奶锅压铸件耐盐雾720小时,韧性优良,抗压塑性表现稳定。浙江打草机头压铸件加工
严苛品控下的电机壳体铝件,经表面强化处理,大幅提升耐磨抗蚀性能,适配高负载运行环境。扣板压铸件加工源头工厂
固定护罩铝压铸选用高纯铝合金原料,实现轻量化与高韧性的平衡。我们严格筛选牌号合规的铝合金锭,搭配合理的元素配比调整,在保证护罩整体重量远低于钢制护罩的前提下,大幅提升工件的抗冲击性能。铝液熔炼过程中同步开展除气除渣处理,有效去除熔体中的杂质与氢气,避免成型后工件出现砂眼、气孔等问题。**终产出的铝压铸固定护罩,既可以减轻设备整体负载,又能在受到硬物撞击时不易变形开裂,适配各类精密设备的防护需求。
固定护罩压铸件经过去毛刺抛光处理,表面光洁度可达Ra1.6标准。工件从压铸模取出后,我们依次通过振动去毛刺、人工精修、镜面抛光三道工序,彻底***分型面、边角处的飞边毛刺,同时优化护罩外表面的平整度。处理完成后的压铸件边缘顺滑无锐边,不会在安装或日常维护过程中划伤操作人员,高光洁度的表面还能减少灰尘、油污的附着,降低后续设备清洁维护的工作量,长期使用也能保持外观整洁光亮。 扣板压铸件加工源头工厂
永康市福源模具有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

- 煎盘压铸件厂家 2026-10-19
- 蛋糕转盘压铸件工厂 2026-10-18
- 浙江普拉提床配件压铸件价格 2026-10-18
- 浙江阀门压铸件生产 2026-10-18
- 浙江前盖压铸件加工厂家 2026-10-17
- 打草机头压铸件加工 2026-10-17
- 铝压铸件铝合金 2026-10-17
- 浙江执手压铸件生产厂家 2026-10-16



- 01 江西单人工作台价格
- 02 安徽慢速卷扬机规格
- 03 吉林 穿管ADSS光缆哪家好
- 04 江苏筒体型号
- 05 智能PCBA清洗机
- 06 双级干式真空泵压力范围
- 07 上海船舶用油压机解决方案
- 08 惠州药芯焊丝分装绕线机报价
- 09 鞍山变频式感应加热器价格
- 10 数显恒流泵