五金压铸件加工厂家
关键词: 五金压铸件加工厂家 压铸件

 2026.10.23
文章来源:
底板铝压铸加工后的表面处理是提升产品附加值与功能性的关键工序。刚脱模的铸件表面常残留脱模剂、氧化皮及微小毛刺,需先通过喷砂或振光处理进行均匀清理,获得一致的哑光质感并暴露基材缺陷以便后续修整。对于有外观要求的底板,可进行阳极氧化处理,在表面生成致密氧化膜,***提升耐腐蚀性与耐磨性,同时支持多种着色方案;若需更高防护等级,则采用粉末喷涂或液体喷漆,形成厚实均匀的涂层,有效隔绝水汽与化学介质。部分精密底板还需进行CNC去毛刺与边缘倒角,消除应力集中点,提升装配安全性。底板铝压铸加工通过这一系列精细化的后处理流程,不*满足了客户对表面粗糙度、颜色一致性及环境耐受性的严苛要求,更将基础铸件转化为具备高附加值的终端功能部件。悬浮传感壳体铝件通过高压高速充型工艺成型,尺寸公差可稳定控制在±0.05mm以内。五金压铸件加工厂家
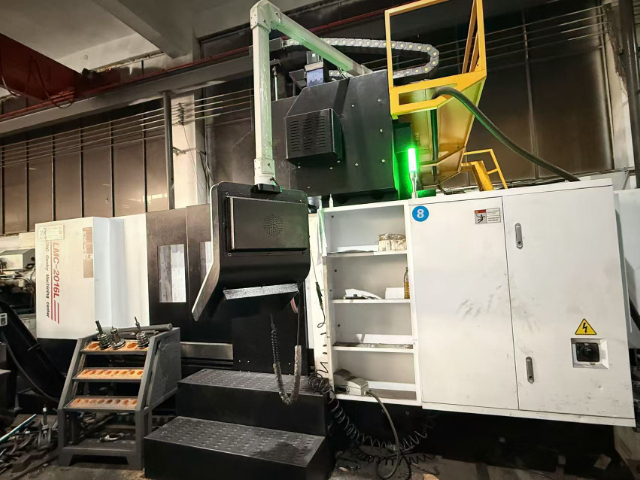
浅煎压铸件经T6热处理后无鼓泡变形缺陷,整体力学性能得到***增强。浅煎压铸件因为内部气孔率极低,内部不存在大量封闭的高压残留气体,在进行T6固溶+时效热处理的过程中,不会出现常规压铸件常见的表面鼓泡、整体变形开裂的缺陷,热处理后整体力学性能可以得到***增强。普通高压压铸铝件内部的气孔中包裹着大量高压气体,热处理升温过程中气体受热急剧膨胀,直接会在铸件表面顶出鼓包,甚至导致铸件直接开裂报废,根本无法进行常规的热处理强化,而浅煎压铸件内部几乎没有这类封闭气孔,热处理过程中组织转变稳定,不会出现外观缺陷,热处理后的抗拉强度、延伸率都能大幅提升,整体韧性和抗冲击性能也得到明显改善。经过T6处理后的浅煎压铸件,完全可以替代部分锻造铝件应用于高载荷的结构场景,在保留压铸高效量产优势的同时,让零件的结构强度满足更高的使用要求,大幅降低**结构铝件的生产制造成本。浙江汉堡锅压铸件锌合金奶锅压铸件采用高精度压铸工艺成型,尺寸公差可控制在±0.1mm范围内。
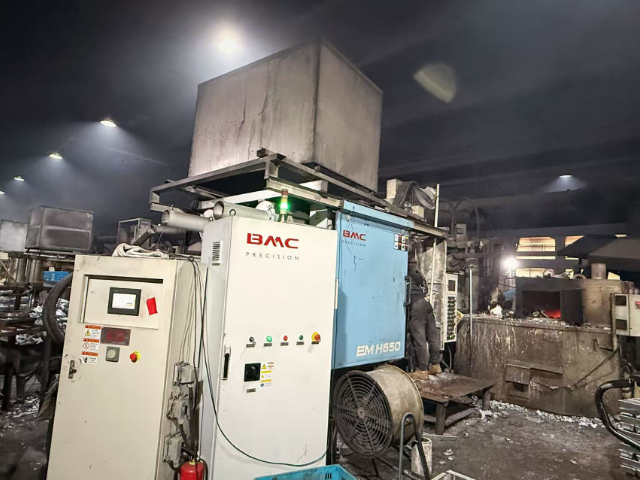
左右滑块压铸件在合模与压铸过程中,滑块承受着来自铝液充填反压与锁模力的双重作用,极易产生微小位移导致飞边或尺寸偏差。为此,现代**模具普遍采用二次锁紧技术,在常规斜导柱驱动之外,增设液压缸或伺服电机驱动的**锁紧模块。在合模终了、压射开始前,锁紧模块自动对滑块施加预紧力,消除导向间隙;压射过程中,该锁紧力持续作用,抵抗铝液侧向冲击,确保滑块位置零漂移。对于多段式抽芯或延迟抽芯需求,还可采用伺服电机+滚珠丝杠+位置反馈的闭环控制方案,实现滑块行程、速度与加速度的可编程精确调控。左右滑块压铸件通过这种智能化的锁紧与驱动系统,不*彻底解决了飞边与拉伤问题,更支持复杂多动作成型工艺,大幅提升了精密结构件的成型质量与生产柔性。
浅煎压铸件适配薄壁复杂结构成型,**小可实现0.8mm均匀壁厚,无局部缺料。浅煎压铸件依托优化后的低速充型+补压工艺逻辑,完美适配各类薄壁复杂结构的成型需求,在合理的流道设计配合下,**小可实现0.8mm的均匀壁厚,充型过程中不会出现局部缺料、边角填充不满的问题。常规高压压铸在成型极薄壁厚零件时,很容易出现铝液提前冷却凝固,导致远端型腔填充不足的缺陷,而浅煎压铸件通过精细控制充型速度和补压时机,让铝液在保持良好流动性的同时平稳填满整个型腔,哪怕是结构复杂的细小凹槽、窄缝位置,也能实现完整填充。同时这种工艺下成型的薄壁件,壁厚均匀性误差可控制在0.1mm以内,不会出现局部壁厚偏厚导致的缩孔、变形问题,整体零件重量更轻,刚性却能保持稳定,非常适合轻量化的精密零部件生产,在新能源汽车轻量化部件、通讯设备外壳等场景都有广泛的应用空间。悬浮传感壳体铝件采用真空引气压铸工艺,有效减少内部气孔,保障传感信号传输稳定。
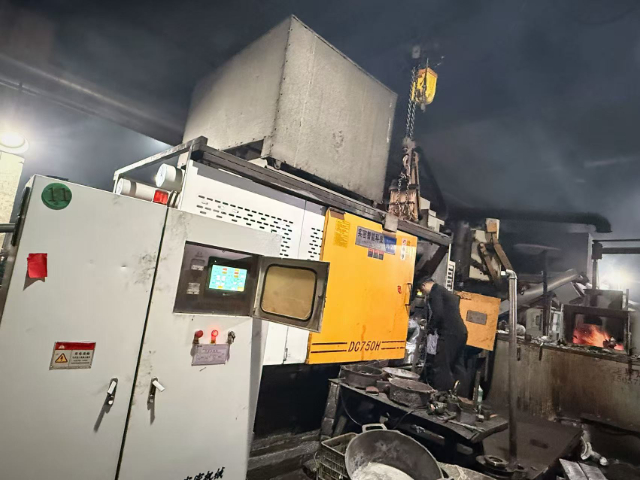
奶锅压铸件采用高压注入一次成型工艺,大幅减少后续机械加工余量。奶锅压铸件采用15-100MPa的高压注入工艺,将熔融铝合金高速注入精密模具型腔,一次就能成型出接近成品形态的完整锅体结构。这种工艺成型的产品,后续*需对锅口边缘、底部平面进行少量精修加工,整体机械加工余量比传统砂型铸造减少70%以上,既大幅降低了材料浪费,也缩短了后续加工的生产周期。同时一次成型的完整结构,避免了后续大量机加工破坏锅体内部金属流线的问题,让锅体的整体强度保持在比较好状态,产品的耐用性得到***提升。浅煎压铸件采用低压力慢速充型工艺,有效降低内部气孔率,提升表面致密性。浙江汉堡锅压铸件锌合金
悬浮传感壳体压铸件一体压铸成型,无需额外拼接工序,整体结构刚性满足车载悬浮场景需求。五金压铸件加工厂家
左右滑块压铸件在长期高速往复运动中,极易因摩擦生热与热传导不均而产生热变形,进而引发“爬行”现象或尺寸超差。为此,模具设计阶段便需在滑块本体及滑块座内部布置**的冷却回路,通过循环冷却液带走抽芯过程中积累的熱量,维持滑块工作面的热平衡。同时,在铸件结构设计上,应避免局部壁厚突变,采用均匀壁厚与圆角过渡,以减少凝固过程中的热节与残余应力。对于大型或高精密左右滑块压铸件,还需在模具中嵌入微型温度传感器,实时监测滑块区域的温度场分布,并结合模温机进行动态调节。这种从模具冷却系统设计到铸件结构优化的双重热管理策略,有效抑制了热变形对滑块运动精度的影响,确保了压铸件在批量生产中的尺寸一致性与装配互换性。五金压铸件加工厂家
永康市福源模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

- 煎盘压铸件厂家 2026-10-19
- 蛋糕转盘压铸件工厂 2026-10-18
- 浙江普拉提床配件压铸件价格 2026-10-18
- 浙江阀门压铸件生产 2026-10-18
- 浙江前盖压铸件加工厂家 2026-10-17
- 打草机头压铸件加工 2026-10-17
- 铝压铸件铝合金 2026-10-17
- 浙江执手压铸件生产厂家 2026-10-16


- 01 江西单人工作台价格
- 02 安徽慢速卷扬机规格
- 03 吉林 穿管ADSS光缆哪家好
- 04 江苏筒体型号
- 05 智能PCBA清洗机
- 06 双级干式真空泵压力范围
- 07 上海船舶用油压机解决方案
- 08 惠州药芯焊丝分装绕线机报价
- 09 鞍山变频式感应加热器价格
- 10 数显恒流泵