上海继电器外壳五金加工件加工厂家
关键词: 上海继电器外壳五金加工件加工厂家 五金加工件

 2026.10.24
文章来源:
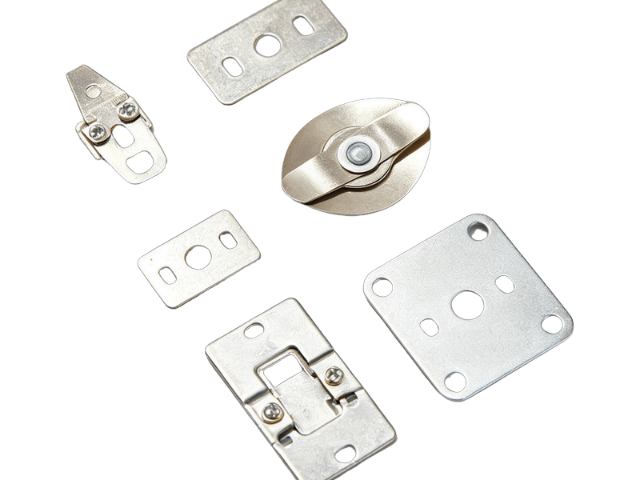
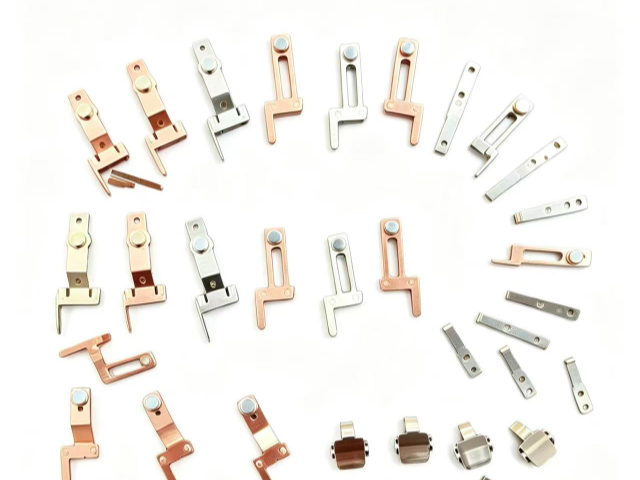
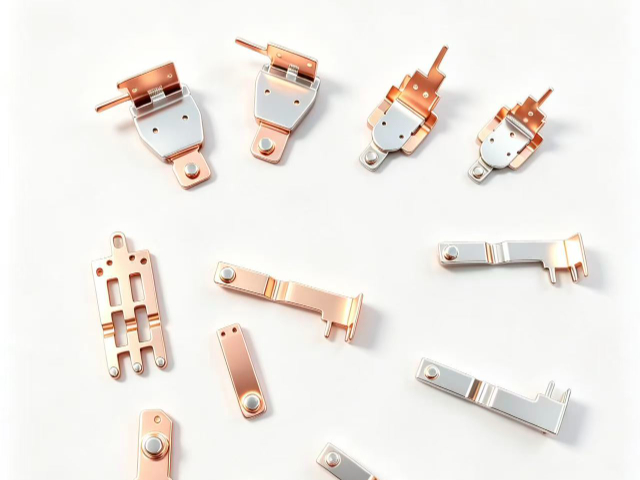
继电器静簧片作为电器开关回路中静态导电与弹性支撑的五金构件,直接决定继电器导通稳定性、分断寿命、接触电阻以及长期工况可靠性,其五金加工属于高精度微尺度精密成型范畴,融合材料改性、精密冲压、热处理塑形、表面改性、精密检测多道工序,每一个工艺参数的细微波动,都会带来成品电气性能与力学寿命的大幅衰减。不同于普通结构五金件,静簧片兼具导电、弹性、抗电弧、抗疲劳多重属性,加工全程以微米级尺寸管控、晶格结构稳定、表面纯净度达标为目标,整套加工体系围绕选材预处理、级进冲压成型、应力调控热处理、触点复合铆接、精细化表面处理、全维度品质检测六大板块有序落地。继电器银触点在通断大电流时,电弧会对表面氧化层形成“电清洗”效果,实现自清洁。上海继电器外壳五金加工件加工厂家
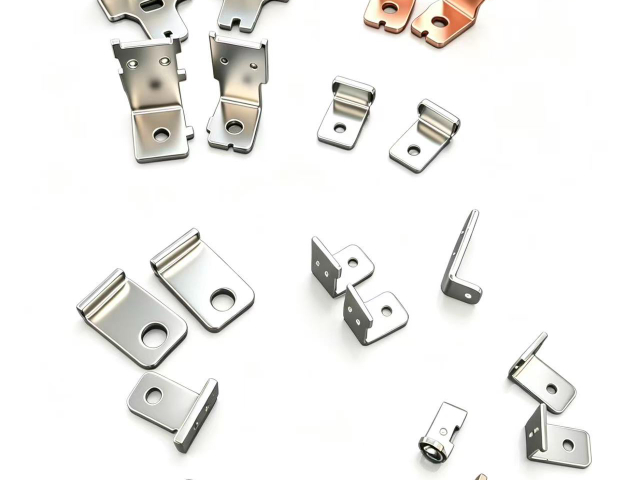
新能源五金件应用场景覆盖新能源汽车、光伏、储能、风电四大领域,成为新能源产业不可或缺的基础配套。新能源汽车领域是应用市场,五金件涵盖三电系统部件、车身结构件、底盘件、充电桩配件等,单车五金件价值量超 500 元,2026 年中国新能源汽车五金件市场规模预计突破 365 亿元,年复合增长率达 25%-30%。光伏领域的支架连接件、汇流排,储能领域的柜体结构件、液冷部件,风电领域的电机铁芯、接线端子等,均依赖高精度五金加工技术支撑。山东继电器五金五金加工件定制厂家充电桩外壳五金件经过特殊表面处理,可抵御户外长期日晒雨淋的腐蚀侵扰。
多工位级进精密冲压成型,是静簧片主体结构定型的工序,也是尺寸精度管控严苛的环节。当前量产加工普遍采用高速伺服级进模连续冲压模式,搭配刚性精密冲床,冲压频次可达每分钟 600~1000 次,依靠模具多工位分步完成导正定位、冲孔、落料、渐进折弯、压印整形、触点铆接、裁断分离全流程,摒弃单工序零散加工带来的定位偏差与效率损耗。模具是冲压精度的载体,成型镶件选用硬质合金、TiAlN 纳米涂层模具钢,硬度维持在 HRC62~65,模具冲裁间隙设定为板材厚度的 3%~5%,超薄工件微间隙可精细控制至 0.001mm,从源头抑制毛刺、塌角、撕裂等缺陷,要求冲压断面毛刺高度低于 0.003mm,杜绝尖锐毛刺划伤触点镀层、造成回路短路隐患。
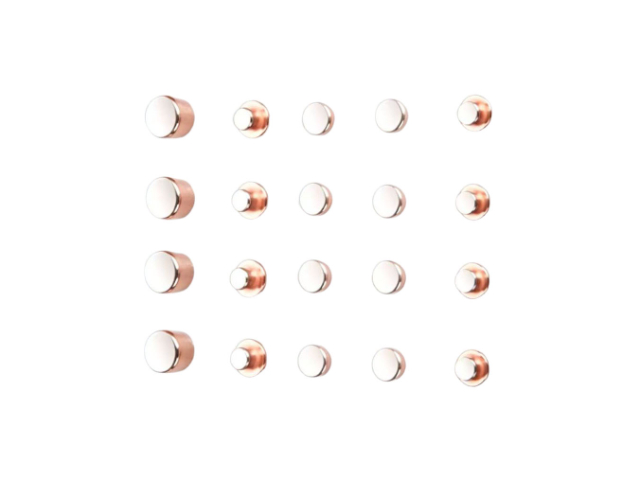
新能源五金件多服役于户外、高温、高湿或存在化学腐蚀的环境,表面处理是保障其长期可靠性的关键工序。阳极氧化:铝合金件常用硫酸阳极氧化,膜层厚度一般在 8μm 至 25μm 之间,可提升耐磨性与耐腐蚀性。光伏边框通常要求膜层厚度不低于 15μm,户外储能箱体可达 20μm 以上。硬质阳极氧化膜层更厚、硬度更高,适用于耐磨要求高的场景。电镀:铜排、端子类零件常采用镀锡、镀镍、镀银或镀镍金。镀锡层厚度一般 3μm 至 8μm,提升可焊性;镀银层导电性能优异,适用于大电流接触部位;镀镍金兼具防护与导电性能。镀层需通过盐雾试验、结合力试验、可焊性试验验证。操作人员佩戴指套作业,可防止指纹残留污染继电器银触点的高精密接触面。
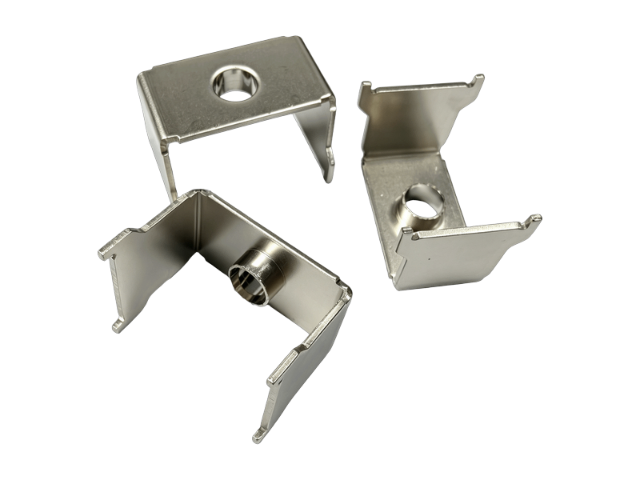
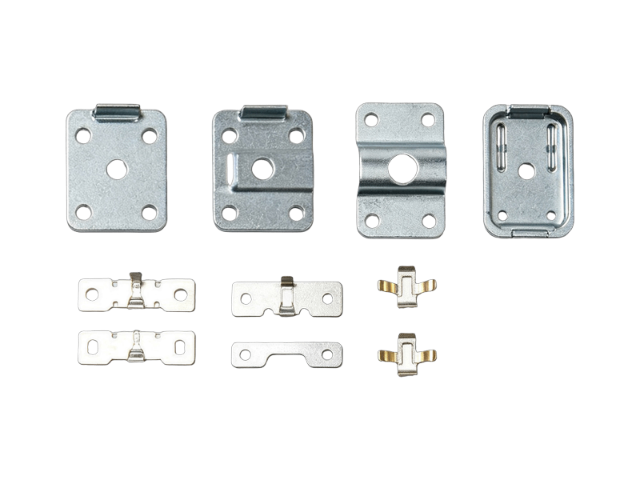
精密冲压成型是轭铁五金加工的工序,直接决定轭铁的外形结构、尺寸精度与成型一致性。结合轭铁U型、E型、片状等不同结构形态,采用高精度高速冲压设备搭配定制级连续模具作业,常规加工工序遵循“冲孔落料复合成型—精密压弯—校正整形”的标准化流程。冲孔落料采用复合工艺一次性完成,有效减少二次装夹带来的定位误差,提升加工效率与尺寸精度;压弯工序严格依据产品图纸参数控制折弯角度、弧度与成型力度,避免出现折弯形变、角度偏差、边角开裂等问题;后续校正整形工序针对成型后的细微形变、平整度偏差进行精细修正,确保轭铁平面度、垂直度、孔径位置度等关键尺寸公差控制在±0.03mm以内。冲压过程中通过精细定位工装固定坯料,防止板材滑移,保障批量生产中每件产品的结构一致性,同时严控冲压刃口间隙,保证产品边缘平整无毛刺、无崩边,减少后续精加工工作量。太阳能光伏支架的五金加工件需具备出色的耐候性,以抵御户外环境的侵蚀。湖北继电器五金加工件工厂
继电器银触点的热阻需控制在0.8℃/W以内,额定电流运行时表面温升不超过40K。上海继电器外壳五金加工件加工厂家
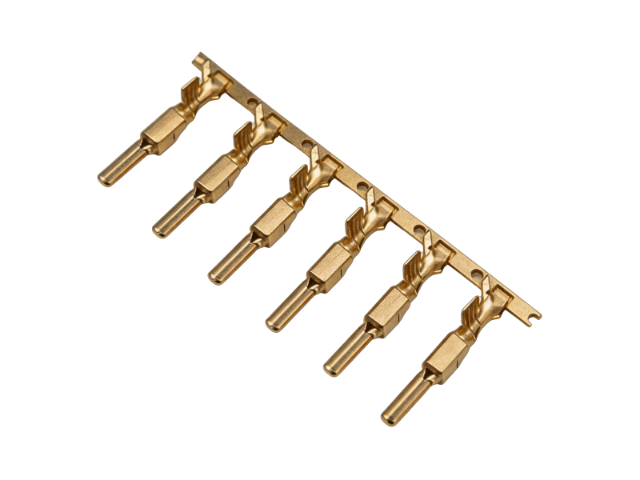
高压端子、连接铜排表面镀银、镀金,镀层厚度控制在 0.1-0.5μm,提升导电性能与抗电弧性;铝合金部件采用阳极氧化处理,形成致密氧化膜,增强耐候性与绝缘性;户外部件采用锌铝镁镀层或钝化处理,盐雾测试达 500 小时以上,适配恶劣工况。绝缘涂层应用于高压系统部件,提升电气安全性,满足新能源汽车高压平台(200-800V)安全标准。精密装配依托自动化设备,控制装配间隙在 0.01-0.03mm,自动化装配率达 75% 以上,避免装配偏差导致的触点接触不良、部件松动等问题。增材制造(3D 打印)逐步从原型开发走向批量生产,金属粉末床熔融技术实现复杂内流道散热器、异形结构件一体化成型,减少焊接工序,提升部件整体性与散热效率,适配小批量、定制化复杂部件生产需求。上海继电器外壳五金加工件加工厂家
深圳市金力丰五金制造有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市金力丰五金制造供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

- 福建新能源五金加工件公司 2026-10-24
- 河南继电器外壳五金加工件批发厂家 2026-10-24
- 广东五金加工件研发厂家 2026-10-24
- 上海继电器外壳五金加工件加工厂家 2026-10-24
- 广东继电器端子五金加工件加工厂家 2026-10-24
- 福建锂电池冲压件五金加工件加工厂家 2026-10-23
- 山东继电器弹片五金加工件套件 2026-10-23
- 继电器导电端子五金加工件源头厂家 2026-10-23



- 01 淮安板梁钻机代理
- 02 宁波M20自锁螺母批发零售
- 03 湖州304不锈钢接头哪家好
- 04 镇江气测夹具价格行情
- 05 北京P20用皇冠钻头怎么选
- 06 洛阳环形弹簧批发
- 07 广州鱼尾螺栓批发
- 08 内蒙古国内变压器铁芯电话
- 09 四川高效钻孔皇冠钻头售后保障
- 10 上海钢化玻璃楼梯联系方式