嘉定区焊接类零件机械设备机架
关键词: 嘉定区焊接类零件机械设备机架 焊接类零件

 2026.10.28
文章来源:
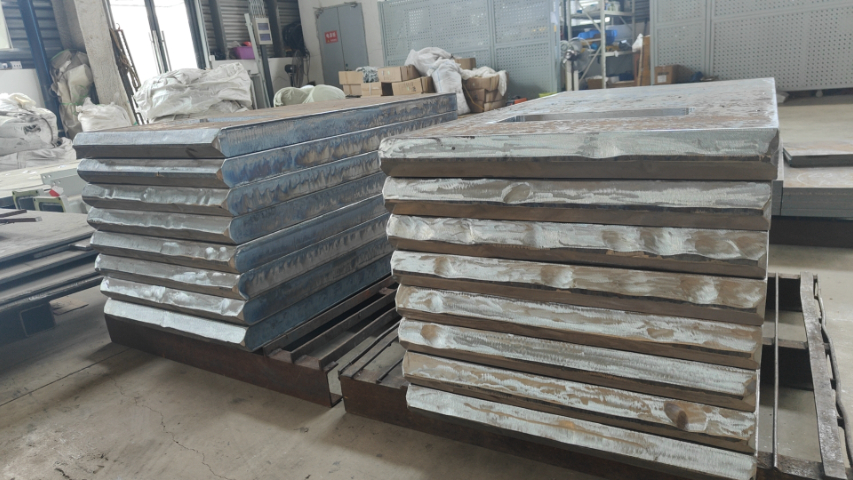
焊接变形的预测与控制是贯穿大型精密焊接件制造全过程的重心技术挑战,由于焊接本质上是一种局部不均匀的快速加热与冷却过程,在厚板或复杂箱型梁结构中会产生极其复杂的三维热应力与收缩力,若缺乏系统的控制,将导致构件出现超出公差的扭曲、角变形或波浪失稳,我们的工程团队必须从极初的产品设计评审阶段就介入,运用基于热弹塑性理论的有限元仿真软件,对拟定的焊接顺序、坡口形式、输入线能量进行数字化模拟,预测变形趋势与残余应力分布,并据此优化工艺,例如,在焊接长达数十米的船用甲板分段时,会刻意采用分段退焊法或对称焊接策略,使热量输入在时空上尽可能均衡分布,同时,在实际操作中综合运用重型模块化组合工装、可调式刚性夹具和预置反变形技术,在焊接前通过精密测量与计算,预先将工件反向弯曲或倾斜一个预计的变形量,以抵消焊接后的收缩,对于已产生的微量变形,则配备大型液压校形机或局部火焰加热配合机械拉伸的矫正工艺,确保极终成型的构件在三维坐标测量机下的所有关键尺寸与形位公差均能满足图纸上严苛的±1毫米甚至更高的要求,这一从虚拟仿真到物理控制的全链条变形管控能力,是衡量一个大件精密焊接厂家技术深度与工程化能力的关键标尺。 各类普通辅助机床配套作业,可完成焊接零件倒角、攻丝、修边,让成品外观更加规整。嘉定区焊接类零件机械设备机架
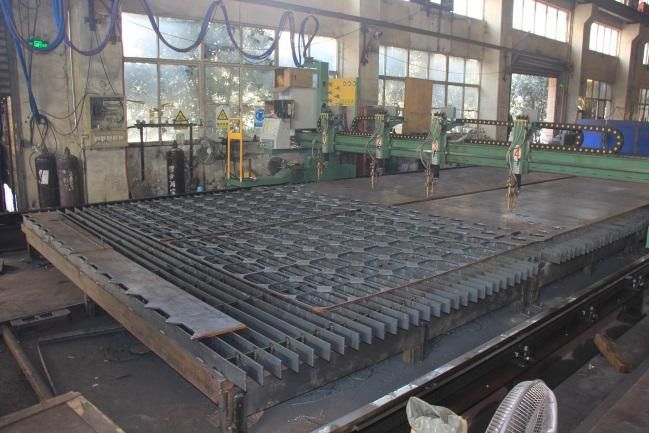
海洋平台导管架的焊接作业面临着特殊的挑战,由于长期处于恶劣的海洋环境中,所有焊接接头都必须具有优异的抗腐蚀性能和疲劳强度,导管架的主要管节点采用厚度超过50mm的海洋平台用钢。焊接前需要进行100℃以上的预热,并采用低氢型焊材进行多层多道焊,每道焊缝都要进行严格的层间温度控制和锤击消应力处理,焊后还要进行550℃左右的去氢处理,所有关键焊缝必须100%进行超声波检测和磁粉检测,并按照APIRP2X标准进行疲劳性能评定,确保在30年设计寿命内不会发生疲劳破坏。嘉定区附近焊接类零件机械设备机架专业技术团队全程跟进焊接零件生产流程。
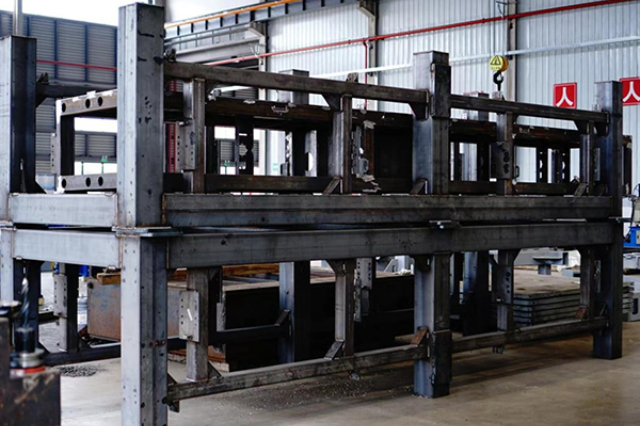
对于大型雷达转台的铝合金焊接结构,其尺寸稳定性需要满足毫米波精度要求——我们采用真空扩散焊与局部强化焊接的复合工艺:首先将6061-T6铝合金预制件在10^-4Pa真空、520℃温度、25MPa压力下保持3小时完成整体扩散连接,这种固态焊接避免了熔焊的热变形;随后在关键受力部位采用变量极性等离子弧焊进行局部强化,通过精确控制正负半波电流比例(1.5:1)来破碎氧化膜的同时降低热输入;整个结构经过三级时效处理(175℃×8h+120℃×16h+80℃×24h)后,在-54℃至+71℃的全工作温度范围内,其平面度变化不超过0.03mm/m,满足雷达波束指向的微弧度级精度要求。
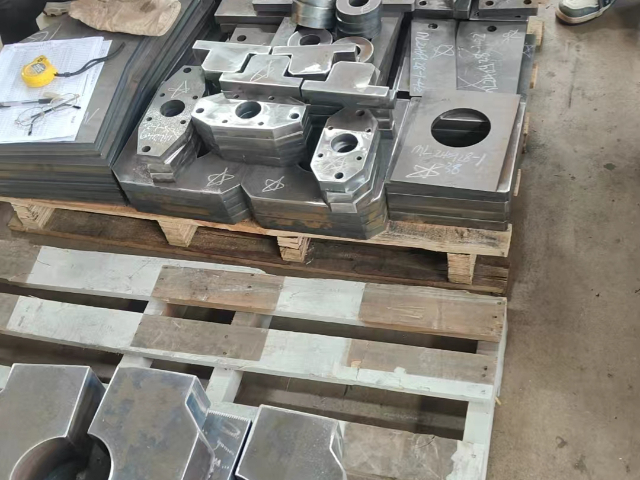
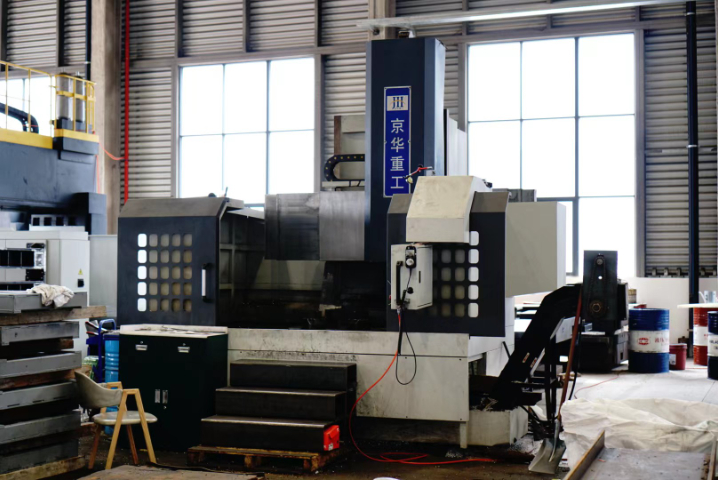
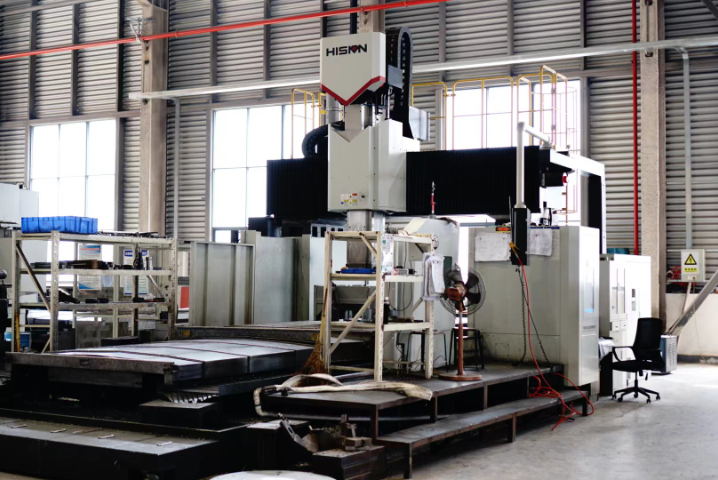
焊接类零件在机械制造、工程机械、轨道交通及能源装备等领域应用***,其加工过程需兼顾结构强度、尺寸精度及工艺稳定性。相较于整体铸造或锻造件,焊接结构具有设计灵活、材料利用率高、生产周期短等优势,尤其适用于大型或异形构件的制造。然而,焊接变形、残余应力及热影响区(HAZ)性能变化等问题也给后续加工带来挑战。在焊接类零件的机械加工中,龙门加工中心凭借其高刚性和大工作台优势,成为关键设备。加工时需重点关注:①变形控制,通过优化焊接顺序、预置反变形量或采用振动时效工艺降低残余应力;②工艺适配性,选用耐磨刀具(如硬质合金或CBN)应对焊缝区硬度不均问题;③装夹策略,采用柔性夹具或在线测量补偿技术,避免因刚性不足导致的二次变形。此外,激光跟踪仪或三维扫描技术的应用可实现焊接与加工的一体化数据闭环,进一步提升复杂焊缝结构的加工精度(可达IT8级)。未来,随着智能焊接机器人、增材制造(WAAM)与五轴加工技术的协同发展,焊接类零件正朝着“焊-铣复合加工”方向演进,在保证结构强度的同时实现更高效率与精度。 环保设备焊接构件焊缝密闭无渗漏,抗腐蚀性能优异,适配各类环保设备运行工况。
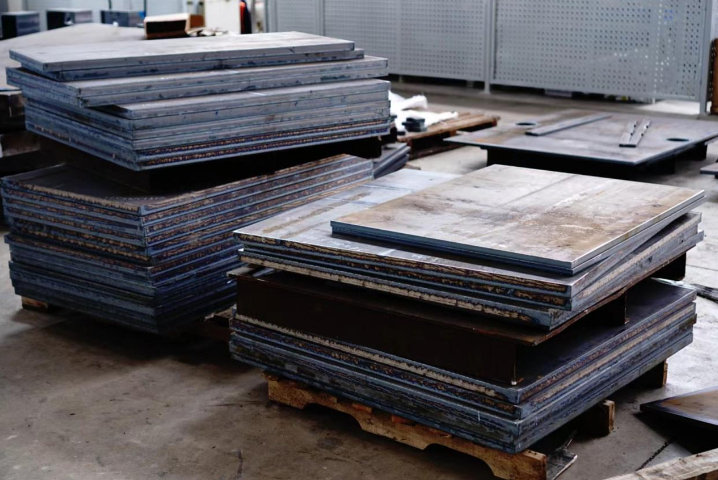
焊接热输入的精髓控制,是平衡焊缝成型、生产效率与接头微观组织性能的艺术,热输入过高,虽然熔敷速度快,但会导致焊缝及热影响区晶粒粗大,韧性下降,变形加剧;热输入过低,则可能产生未熔合、熔深不足或焊缝成型不良等问题,我们的工艺规程对每一类接头都规定了允许的热输入范围(单位:kJ/cm),焊工或自动化系统必须通过精确调节电流、电压和焊接速度的组合,将实际热输入稳定在这一窗口内,对于调质钢,为防止热影响区软化,需采用低热输入、多道焊;对于易产生冷裂纹的材料,则需要足够的热输入以减缓冷却速度,但又要避免晶粒过度长大,这要求焊接操作者不仅会设置参数,更要理解参数背后的冶金原理,同时,我们利用焊机联网数据采集,对生产中的热输入进行实时监控与统计分析,发现偏离趋势及时预警,确保工艺纪律得到100%的执行,将抽象的“工艺要求”转化为可度量、可管控的“过程数据”。 长兴煤山厂区配套完善,适合承接大批量、标准化工业焊接零件批量生产订单。马鞍山加工焊接类零件换热器壳体
承接各类焊接零件订单,支持不锈钢、铝合金等材质焊接,工艺规范,售后响应及时。嘉定区焊接类零件机械设备机架
集装箱船用止裂钢焊接类零件的制造标志了船舶工业的极高技术水平,厚度达80mm的EH47级止裂钢焊接时,需要采用双丝埋弧焊工艺,焊接前要进行150-180℃的预热,使用特殊的碱性烧结焊剂和匹配的高韧性焊丝,严格控制热输入在35-45kJ/cm范围,多层焊时要特别注意道间温度控制在180-220℃之间,焊后要进行600-620℃的消除应力热处理,所有焊缝都要进行-40℃低温冲击试验,要求冲击功不低于60J,还要进行CTOD试验验证其抗裂性能,止裂钢焊接接头的质量直接关系到船舶在恶劣海况下的安全性,因此每道工序都必须严格遵循IACS统一要求。嘉定区焊接类零件机械设备机架

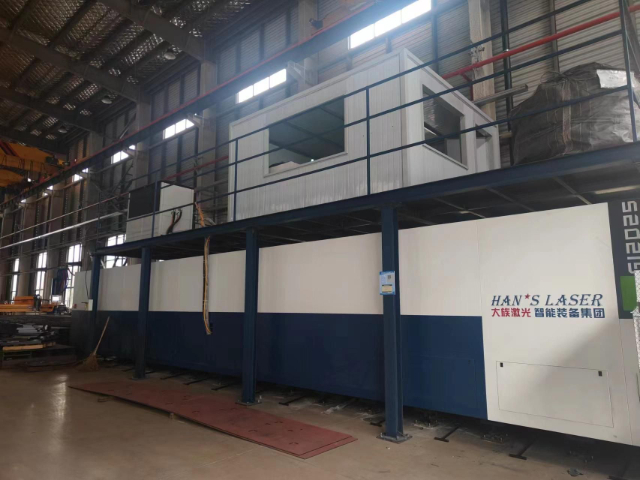
- 无锡定制激光切割加工45钢板零割 2026-10-28
- 宣城本地激光切割加工报价 2026-10-28
- 杭州加工焊接类零件换热器壳体 2026-10-28
- 嘉定区附近焊接类零件机械设备底座 2026-10-28
- 常州附近焊接类零件机械设备机架 2026-10-28
- 嘉定区焊接类零件机械设备机架 2026-10-28
- 常州附近激光切割加工厂家 2026-10-27
- 滁州大功率切割激光切割加工报价 2026-10-27



- 01 汽车配件装配机器人轨迹规划
- 02 河北底坑检修箱电梯配件批发
- 03 中山小型冷弯成型机销售
- 04 大风量管道风机改造方案
- 05 广东食品工业搅拌罐联系电话
- 06 南通无人自动售货机销售
- 07 本地冷凝机组市场价格
- 08 丙烯运输车注意事项
- 09 水冷机不锈钢管感应钎焊装置
- 10 智能型多合一气体检测仪安装调试