贵州金属件退磁处理方式
关键词: 贵州金属件退磁处理方式 退磁处理

 2026.10.31
文章来源:
实验室检测类金属试样、标准件对无磁环境要求严格,成都万可瑞特金属科技有限公司承接科研试样退磁处理加工。各类力学检测试样、磁学对比标准件若带有剩磁,会改变检测磁场环境,拉伸、硬度、磁导率试验数据出现偏差,无法作为有效试验数据。公司设置低磁加工区域,隔绝外部机床、行车产生的杂散磁场,试样单件分开定位处理,薄型片状试样控制磁场输出,避免试样弯曲变形;退磁完成后使用专业测磁仪器逐件记录数值,提供纸质检测单据,试样尺寸、材质多样均可灵活加工,少量试验样品加急排产,不与工业批量工件混线处理,保证试样消磁精度,适配高校、材料检测机构长期试样加工合作。公司拥有离子氮化炉等热处理设备。贵州金属件退磁处理方式
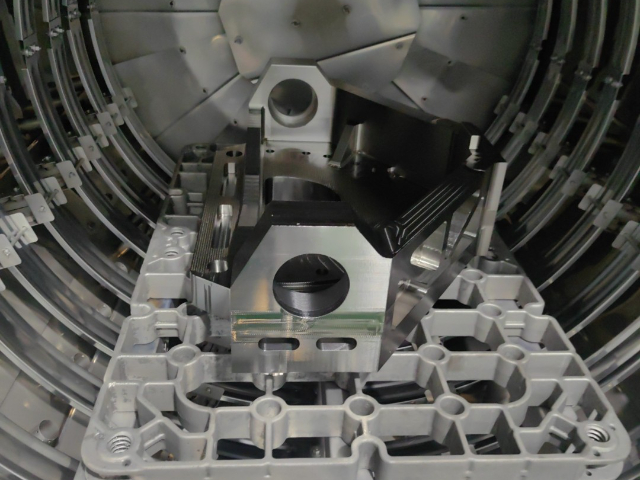
特种装备的制造与装配对清洁度与配合精度有着近乎零容差的要求。一枚特种螺栓、一个液压阀芯若携带剩磁,在总装过程中会吸附环境中的细微铁屑颗粒,这些嵌入配合面的硬质杂质可能造成运动副卡滞、配合面微观划伤,甚至在高压工况下引发密封失效。这类因剩磁引发的装配隐患在常规检验中难以复现,却可能在实战环境中暴露致命风险。成都万可瑞特聚焦特种构件的退磁需求,依托通过GJB9001C-2017质量管理体系认证的级品控能力,为特种制造企业提供可靠的剩磁消除保障。对于中小型精密特种构件,采用交流退磁工艺,以温和的交变磁场消除表层的残余磁性;对于大型锻件、厚壁壳体等剩磁较强的构件,采用热退磁工艺实现由表及里的彻底消磁。在工艺执行中,初始磁场强度设定高于工件矫顽力确保磁畴充分翻转,衰减速率经过严格标定防止磁畴重新锁定。每一件特种构件在出厂前逐件检测残余磁场强度,检测数据与批次号绑定存档,实现全流程可追溯的质量管控。绵阳不锈钢退磁处理步骤交流退磁是退磁处理常用方法,适合大尺寸结构件的剩磁消除作业。
热处理工序结束后,对工件进行金相组织分析是评判工艺效果是否达标的手段。成都万可瑞特配备有先进的金相显微镜及配套制样设备,能够对处理后的金属零件进行微观组织层面的评估。金相分析的意义在于,它能够直观揭示材料在经过淬火、回火、渗碳或氮化后,其内部晶粒度、相组成、碳化物分布形态及氮化层深度与结构是否达到了工艺设计目标。例如,真空淬火后理想的显微组织应当是细小的板条马氏体或隐晶马氏体,配合适量的残余奥氏体与均匀分布的碳化物颗粒;若出现粗大晶粒或网状碳化物,则表明加热温度或冷却速度存在偏差。在氮化处理的质量评估中,金相分析能够精确测定白亮层与扩散层的厚度,评估其致密性与脆性等级,这些微观指标直接决定了零件在服役条件下的耐磨寿命与抗疲劳能力。成都万可瑞特将金相检测数据与硬度检测结果相结合,形成对每一炉产品质量的客观评价,并据此不断优化工艺参数,形成良性的质量闭环。
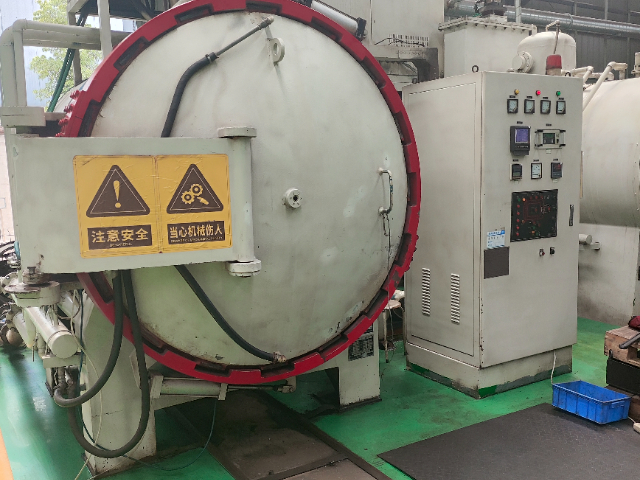
氮化处理作为表面热处理技术的重要手段,在提升金属零件耐磨性、抗疲劳性与耐腐蚀性方面具有效果,成都万可瑞特在这一领域拥有成熟的工艺体系与丰富的应用经验。氮化处理是在特定温度下(通常在500至600摄氏度范围内),通过一定介质使氮原子渗入工件表层,形成高硬度、高耐磨性的氮化层。由于渗氮温度较低,处理过程中工件芯部未发生相变,因此氮化后的零件变形量极小,特别适合对尺寸精度要求较高的精密零件。对于热作模具钢,通常在淬火与回火后于低温回火温度区间进行渗氮处理;对于有特殊要求的冷作模具钢,也可以在氮化后进行淬火与回火热处理。成都万可瑞特配备了气氛控制氮化炉与离子氮化炉等专业设备,能够针对不同材质与使用工况定制氮化方案。经过氮化处理的模具,表面硬度提升,抗咬合性、抗腐蚀性能与抗疲劳性能均得到明显增强,使用寿命获得大幅度延长,在工业应用中展现出突出的技术经济优势。公司还服务于汽车、铁路、矿山、电子、模具类客户。
链条、链轮传动工件加工后带磁会加剧链节磨损,成都万可瑞特金属科技有限公司传动配件退磁处理服务。链轮齿面、链条销轴磨削产生的铁粉被磁性吸附,啮合过程持续研磨齿面,缩短传动部件使用周期,自动化产线频繁停机更换配件,影响生产效率。公司针对不同规格链条设计配套周转治具,整串链条匀速穿过退磁通道,链节缝隙充分消磁;中碳钢、合金钢链轮批量流水线加工,末端抽样检测残磁,不合格复处理。退磁不破坏工件表面耐磨层,加工后可直接上油防锈,输送设备、包装机械链条配件大批量订单可持续排产,稳定匹配产线流转节奏。退磁处理可消除钢铁零件内部残留磁性,保障工件后续使用性能。贵州金属件退磁处理方式
航空航天结构件加工后做退磁处理,满足航天领域高稳定性要求。贵州金属件退磁处理方式
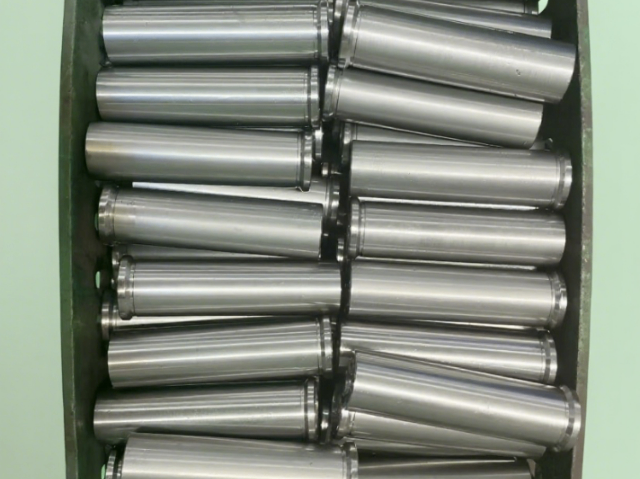
长线类金属轴杆、活塞杆工件退磁难度更高,长条工件两端易留存残余磁场,成都万可瑞特金属科技有限公司设计长条工件退磁工装,保障整根工件消磁均匀。液压活塞杆、直线导轨、长传动轴加工后带磁,往复运动时吸附磨粒,拉伤密封件与滑动面,液压系统容易出现渗漏故障;长线工件单端消磁会出现另一端磁残留,影响后续电镀附着力。公司采用贯通式长通道退磁设备,工件匀速缓慢穿过交变磁场区域,从头到尾均匀衰减磁性,针对三米以上超长轴杆可分段连续处理,保证两端、中间位置残磁指标统一。工序温度温和,不会改变工件调质后的力学性能,可安排在粗磨、精磨两道工序之间加工,批量长线工件流水线作业,交期可控,适配液压设备、线性传动制造企业配套加工。贵州金属件退磁处理方式

- 苏州纯铁退磁处理方式 2026-10-30
- 广州纯铁退磁处理目的 2026-10-30
- 南充模具退磁处理在线询价 2026-10-29
- 上海无磁钢固溶时效公司排名 2026-10-29
- 宜宾中碳钢退磁热处理过程 2026-10-29
- 宜宾钛合金固溶时效处理怎么做 2026-10-29
- 广州铝合金固溶时效处理标准 2026-10-29
- 苏州材料固溶时效处理步骤 2026-10-29



- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 海南琼脂分装机
- 10 氨气高压储罐采购报价